
Виды литейных машин: классификация, производители и цены
2026-09-01
- Виды литейных машин: классификация, ключевые параметры и рыночные цены в 2026 году
- Классификация литейных машин: технологические принципы и применение
- Где применяются различные виды литейных машин: отраслевой анализ
- Основные технические характеристики при выборе оборудования
- Как выбрать вид литейной машины: алгоритм принятия решения
- Сравнение моделей и производителей: рынок 2026 года
- Диапазон цен и факторы стоимости
- Типичные ошибки при выборе и эксплуатации
- Рекомендации по покупке и логистике
- FAQ: Часто задаваемые вопросы о литейных машинах
- Заключение и следующий шаг
Виды литейных машин: классификация, ключевые параметры и рыночные цены в 2026 году
Виды литейных машин представляют собой сложный комплекс промышленного оборудования, предназначенного для формообразования металлических изделий путем заполнения литейной формы расплавом под давлением, центробежной силой или вакуумом. В условиях современного производства 2026 года выбор конкретной технологии — от высокого давления (HPDC) до точного литья по выплавляемым моделям — определяет не только себестоимость единицы продукции, но и механические свойства готового компонента. Понимание технической специфики каждого типа оборудования критически важно для инженеров-технологов и закупщиков, стремящихся оптимизировать производственные линии.
Данный обзор систематизирует основные категории литейного оборудования, анализирует их применимость в различных отраслях промышленности и предоставляет актуальные данные о ценообразовании. Мы рассмотрим, как эволюционировали стандарты ГОСТ и международные нормы ISO в контексте автоматизации процессов, а также выявим скрытые факторы, влияющие на итоговую стоимость внедрения литейных комплексов. Материал основан на анализе реальных производственных кейсов и технических спецификаций ведущих производителей, что позволяет сформировать объективную картину рынка без маркетинговых искажений.
Классификация литейных машин: технологические принципы и применение
Фундаментальное разделение оборудования базируется на физике процесса заполнения формы и методе создания давления. Неправильный выбор типа машины на этапе проектирования технологического процесса часто приводит к дефектам структуры металла, таким как газовая пористость или непровары. Ниже приведена детальная разборка основных категорий, которые доминируют на рынке в 2026 году.
1. Машины литья под высоким давлением (HPDC / ЛВД)
Литье под высоким давлением остается наиболее массовым методом для серийного производства деталей из алюминиевых, магниевых и цинковых сплавов. Процесс характеризуется впрыском расплава в стальную форму («кокиль») под давлением от 20 до 120 МПа со скоростью, исключающей преждевременную кристаллизацию.
Ключевые особенности:
- Производительность: Высокая. Цикл литья может составлять от 15 до 60 секунд в зависимости от массы детали.
- Точность: Класс точности обычно соответствует 4-5 классу по ГОСТ, что минимизирует потребность в последующей механообработке.
- Ограничения: Технология неприменима для сталей и чугунов из-за агрессивного воздействия на пресс-форму и высоких температур плавления.
В 2026 году наблюдается тренд на интеграцию систем вакуумирования в камеры HPDC-машин. Это позволяет снизить содержание воздуха в отливке на 40-60%, что критично для деталей, подвергаемых термообработке или сварке. Инженерная практика показывает, что отсутствие вакуумной откачки часто является причиной брака в ответственных узлах автомобильной промышленности.
2. Машины литья под низким давлением (LPDC / ЛНД)
В отличие от HPDC, здесь расплав поднимается по трубке-дозатору в форму под действием избыточного давления газа (обычно 0,01–0,05 МПа). Этот метод обеспечивает ламинарное течение металла, предотвращая захват оксидных пленок и газов.
Сфера применения:
- Производство автомобильных дисков.
- Крупногабаритные головки блоков цилиндров.
- Детали, требующие высокой герметичности и прочности.
Главное преимущество ЛНД — высокий коэффициент выхода годного литья (до 90-95%) благодаря отсутствию литниковой системы большого объема. Однако скорость цикла значительно ниже, чем у машин высокого давления, что делает этот метод экономически оправданным только для средне- и крупносерийного производства.
3. Коксовое литье (Gravity Die Casting)
Процесс, при котором форма заполняется расплавом исключительно под действием гравитации. Машины этого типа часто оснащаются механизмами раскрытия формы и выбивания отливок, но само заполнение пассивно.
Этот метод идеален для сплавов с широким температурным интервалом кристаллизации. Структура металла получается более однородной, чем при литье в песчаные формы, но менее плотной, чем при HPDC. Оборудование дешевле в обслуживании, так как отсутствуют сложные гидравлические системы высокого давления.
4. Литье по выплавляемым моделям (Investment Casting)
Хотя это не всегда «машина» в традиционном понимании пресса, современные установки для литья по выплавляемым моделям представляют собой высокотехнологичные комплексы. Они используются для получения сверхточных деталей из жаропрочных сталей, титана и суперсплавов.
В 2026 году автоматизация этого процесса достигла уровня, позволяющего создавать восковые модели методом 3D-печати напрямую, минуя этап изготовления металлической оснастки для мелких серий. Это радикально меняет экономику малых партий в аэрокосмической отрасли.
Где применяются различные виды литейных машин: отраслевой анализ
Выбор оборудования диктуется требованиями конечного продукта. Ошибка в определении отрасли применения ведет к перерасходу бюджета на 30-50% из-за излишней сложности оборудования или, наоборот, к невозможности достичь требуемых характеристик детали.
| Отрасль | Преобладающий тип машины | Типичные детали | Ключевые требования |
|---|---|---|---|
| Автомобилестроение | HPDC (Алюминий/Магний) | Картеры, блоки цилиндров, элементы кузова | Высокая скорость, тонкостенность, вес |
| Аэрокосмос | Investment Casting, Вакуумное литье | Лопатки турбин, конструктивные элементы | Жаропрочность, отсутствие пористости |
| Энергетика | Песчано-глинистое, Коксовое | Корпуса насосов, задвижки, турбинные статоры | Герметичность, работа под высоким давлением |
| Бытовая техника и фурнитура | HPDC (Цинк/Алюминий) | Корпуса двигателей, ручки, сантехника, скобяные изделия | Эстетика поверхности, низкая себестоимость, сложная геометрия |
| Строительное оборудование | Литье в землю (Песчаные формы) | Гусеничные траки, зубья ковша | Износостойкость, массивность |
Инженерный опыт подсказывает, что в автомобилестроении сейчас происходит переход от сборки множества мелких деталей к созданию крупных структурных элементов («Giga-casting»). Это требует установок HPDC с усилием смыкания свыше 6000-9000 тонн. Такие машины представляют собой отдельный класс оборудования, где решающую роль играет жесткость станины и синхронизация гидроцилиндров.
Основные технические характеристики при выборе оборудования
При формировании технического задания (ТЗ) на закупку литейной машины необходимо учитывать ряд параметров, которые напрямую влияют на возможность производства целевой номенклатуры. Поверхностный анализ брошюр производителей часто скрывает нюансы реальной эксплуатации.
Усилие смыкания (Clamping Force)
Измеряется в тоннах (т) или кило Ньютонах (кН). Это сила, удерживающая половинки формы закрытыми против давления расплава.
Правило расчета: Для алюминия требуется примерно 0.5-0.8 т/см² проекции площади отливки. Запас по усилию должен составлять минимум 15-20%, чтобы предотвратить образование «облоя» (flash), удаление которого стоит денег.
Объем впрыска и давление
Для HPDC критичен объем поршневой камеры. Если камера заполнена менее чем на 50%, качество литья резко падает из-за турбулентности. Давление интенсификатора должно регулироваться плавно, обеспечивая профиль скорости впрыска, адаптированный под геометрию детали.
Размеры плит и ход подвижной плиты
Габариты монтажных плит определяют максимальный размер устанавливаемой формы. Важно учитывать не только габариты формы, но и пространство для размещения гидроцилиндров выталкивателей и систем охлаждения. Ход плиты должен обеспечивать удобство извлечения крупных отливок роботом-манипулятором.
Система управления (PLC и HMI)
В 2026 году стандарт де-факто — это открытые протоколы обмена данными (OPC UA, MQTT). Машина должна интегрироваться в MES-завода. Закрытые проприетарные системы становятся «красным флагом» при закупке, так как они усложняют предиктивное обслуживание и сбор статистики брака.
Как выбрать вид литейной машины: алгоритм принятия решения
Процесс выбора не должен начинаться с бюджета. Он начинается с геометрии и материала детали. Следующий пошаговый алгоритм поможет избежать типичных ошибок при инвестициях в литейное производство.
- Анализ материала: Если это сталь или чугун — забудьте о классическом HPDC. Смотрите в сторону литья в песчаные формы (автоматические линии типа DISA) или коксового литья. Если алюминий/цинк/магний — рассматривайте HPDC или LPDC.
- Оценка серийности:
- До 1000 шт/год: Литье по выплавляемым моделям или 3D-печать форм.
- 1000 – 50 000 шт/год: Коксовое литье или автоматические песчаные линии.
- Свыше 50 000 шт/год: Литье под высоким давлением (HPDC).
- Требования к качеству: Нужна ли термообработка? Если да, то пористость должна быть минимальной. Выбирайте машины с вакуумированием или технологию LPDC/Squeeze casting.
- Расчет экономической модели: Включите в расчет не только стоимость машины, но и стоимость 1 кг расплава, энергопотребление (кВт·ч на отливку) и срок службы формы. Для HPDC форма стоит дорого (20-50 тыс. евро и выше), но амортизируется за тысячи циклов.
Инженерное предостережение: Не покупайте машину «с запасом» по усилию смыкания, если у вас нет плана по производству действительно крупных деталей. Работа машины на 30% от номинальной нагрузки приводит к неравномерному износу направляющих колонн и перерасходу энергии на холостые ходы гидравлики.
Сравнение моделей и производителей: рынок 2026 года
Рынок литейного оборудования консолидирован. С одной стороны — премиальные европейские и японские бренды, с другой — быстрорастущие китайские производители, предлагающие соотношение цена/качество. В 2026 году разрыв в качестве между топ-сегментом Китая и Европой сократился, особенно в сегменте машин усилием до 1000 тонн.
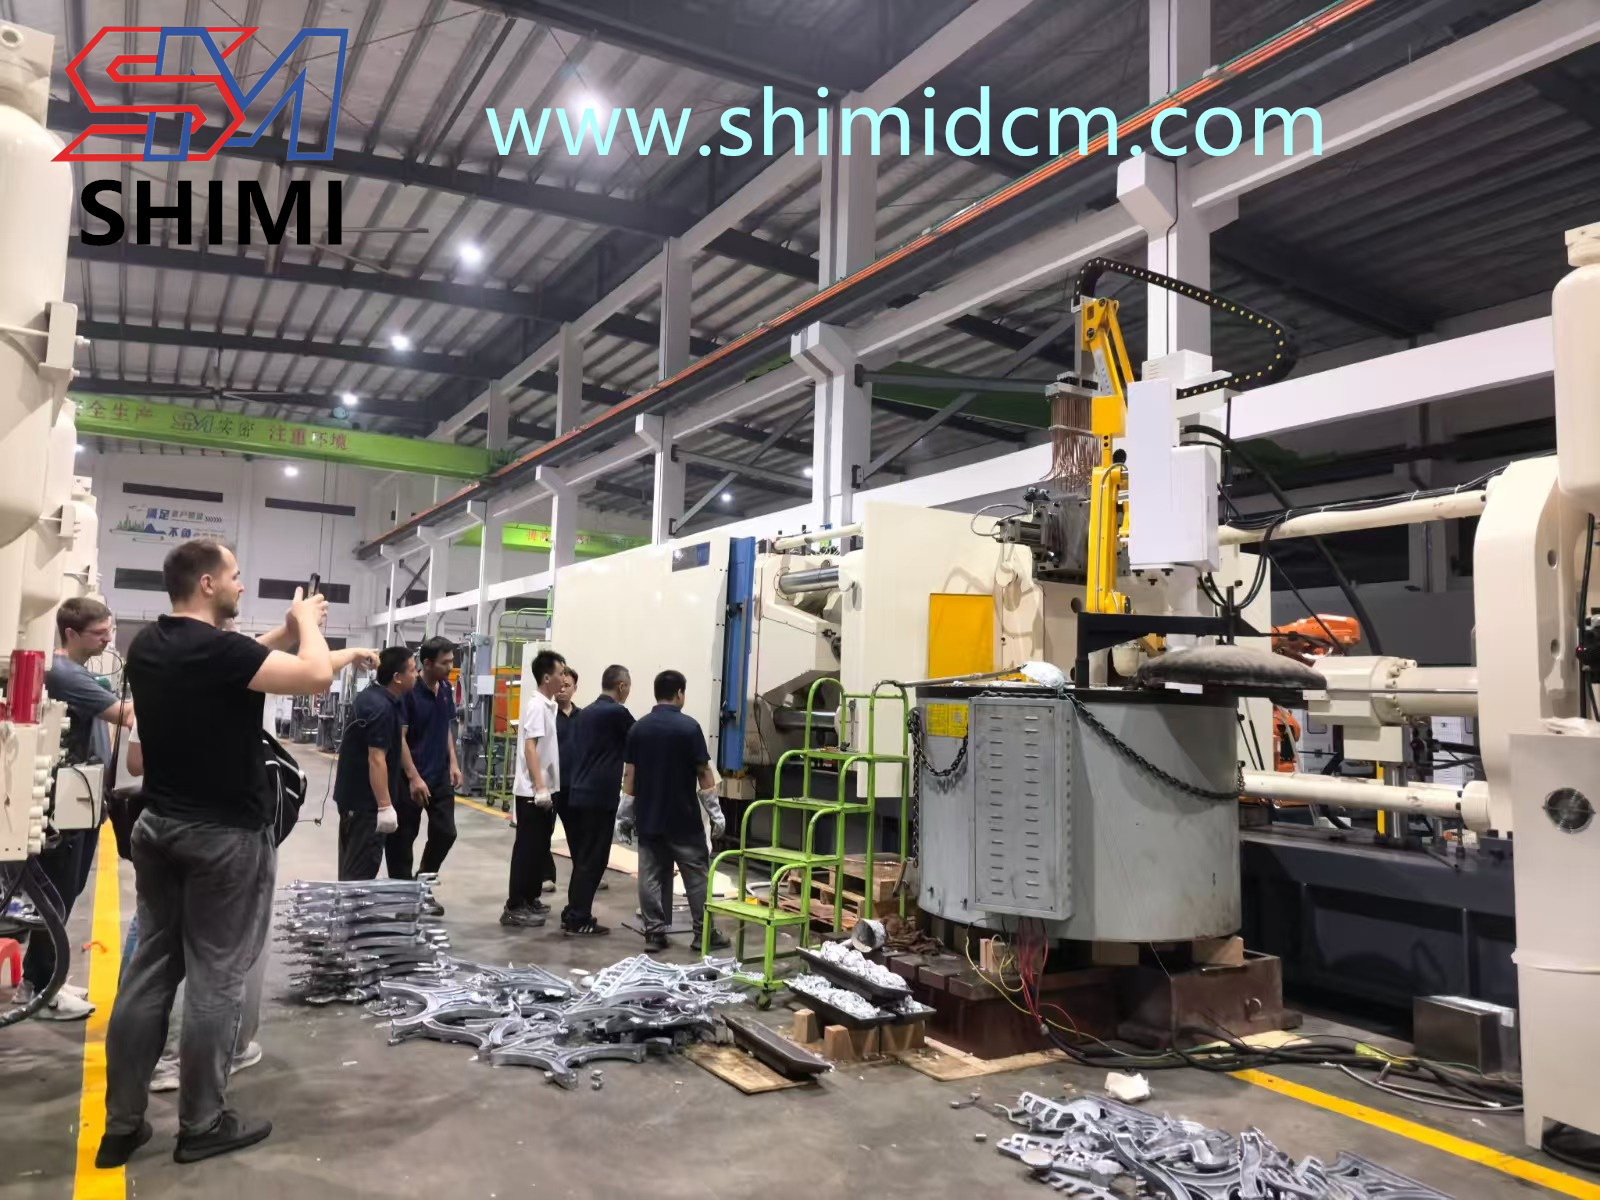
Ярким примером качественного сдвига в сторону технологичности и надежности среди азиатских производителей является ООО «Гуандун Шими Интеллектуальное Оборудование» (Guangdong Shimi Intelligent Equipment Co., Ltd.). Основанная в 2009 году, компания прошла путь от локального производителя до экспортера, чье оборудование работает более чем в 30 регионах мира. Расположенная в Цзянмэне (провинция Гуандун), компания владеет современной производственной базой площадью 23 000 м², введенной в эксплуатацию в 2022 году.
Ключевое отличие подхода «Шими» — полный контроль производственного цикла. В отличие от многих сборочных предприятий, здесь осуществляется собственная высокоточная механическая обработка компонентов на импортных ЧПУ-станках, интеллектуальная роботизированная сварка и строгий финальный контроль. Каждая машина проходит заводские испытания длительностью не менее 72 часов перед отгрузкой. Такой подход позволяет компании гарантировать стабильность работы оборудования в тяжелых промышленных условиях, что подтверждается опытом эксплуатации более 3000 машин у клиентов, включая гигантов индустрии фурнитуры и светодиодного освещения (SBS, 3F, Wooshi и др.).
| Критерий | Европейские/Японские бренды (Пример: Buhler, Frech, Toshiba) | Ведущие китайские бренды (Пример: Yizumi, LK, Shimi) | Российская сборка/СНГ |
|---|---|---|---|
| Стоимость оборудования | Высокая (+40-60% к рынку) | Конкурентная (высокое соотношение цена/качество) | Средняя (зависит от комплектации) |
| Надежность гидравлики и станины | Высокая (ресурс >10 лет) | Высокая (при использовании качественных компонентов и строгого контроля, как у Shimi) | Зависит от компонентов (часто импортные) |
| Точность литья | Стабильно высокая | Хорошая/Высокая (требует тщательной наладки, но базы современных заводов обеспечивают отличную геометрию) | Средняя |
| Сервис и запчасти | Дорого, длительные сроки поставки в РФ | Быстрая логистика, гибкость в поставке запчастей | Оперативно |
| Автоматизация | Передовая, легкая интеграция | Продвинутая (опционально, открытые протоколы) | Базовая |
Для российских предприятий в текущих геополитических реалиях 2026 года приоритетом становится доступность сервиса и надежность поставок. Европейское оборудование, будучи технически превосходным, может простаивать неделями в ожидании контроллера. Китайские производители, такие как «Гуандун Шими», активно развивают экспортную поддержку, предлагая оборудование, адаптированное под сложные условия эксплуатации, с оперативной поставкой критических узлов.
Диапазон цен и факторы стоимости
Вопрос «сколько стоит литейная машина» не имеет однозначного ответа без ТЗ. Однако для бюджетного планирования можно выделить ориентировочные диапазоны цен на новое оборудование (FOB/EXW) в 2026 году.
- Малые машины HPDC (до 250 т): $40,000 – $90,000. Основной сегмент для мелкого крепежа, фурнитуры, сантехники.
- Средние машины HPDC (400-800 т): $120,000 – $250,000. Самый массовый сегмент для автокомпонентов и корпусных деталей.
- Крупные машины HPDC (1000-2500 т): $300,000 – $600,000. Для крупных узлов, редукторов.
- Гига-прессы (>4000 т): От $1,000,000 и выше. Уникальные проекты, часто требуют индивидуального инжиниринга.
- Машины ЛНД (LPDC): $80,000 – $200,000 в зависимости от количества позиций и автоматизации.
Что влияет на стоимость помимо базы?
- Система дозирования: Автоматическая печь-раздатчик добавляет $10,000-$30,000, но снижает угар металла.
- Робот-съёмщик: Интеграция 6-осевого робота для извлечения детали и смазки формы — еще $25,000-$50,000.
- Система терморегулирования формы: Профессиональные станции ТРС стоят от $15,000.
- ПО и лицензии: Расширенные модули анализа процесса могут тарифицироваться отдельно.
Не забывайте про скрытые расходы: фундамент (виброизоляция), подвод электроэнергии (трансформаторные подстанции для индукционных печей) и систему водоподготовки для охлаждения.
Типичные ошибки при выборе и эксплуатации
Анализ обращений в сервисные службы показывает, что 70% проблем связаны не с браком оборудования, а с ошибками эксплуатации и выбора.
1. Игнорирование подготовки сплава.
Любая, даже самая дорогая машина, будет выдавать брак, если расплав содержит много водорода или неметаллических включений. Отсутствие печей выдержки и фильтров-трубок на входе в машину — главная причина пористости.
2. Неправильный режим смазки.
Избыток смазки формы приводит к газовым раковинам и нагару. Недостаток — к прилипанию металла и разрушению формы. Современные машины должны иметь систему дозированной импульсной смазки, а не просто «полив».
3. Экономия на форме.
Попытка сэкономить на стали для пресс-формы (использование аналогов вместо стандартов типа DIN 1.2344 / H13 с правильной термообработкой) приводит к трещинам после 5-10 тысяч циклов вместо гарантированных 100-150 тысяч.
Рекомендации по покупке и логистике
При закупке оборудования в 2026 году рекомендуется следующая стратегия:
- Аудит поставщика: Запросите видео работы машины на реальном производстве клиента, а не на стенде завода-изготовителя. Обратите внимание на стабильность цикла. Например, запросите референс-лист и отзывы от действующих клиентов производителя.
- Комплектация запчастями: Сразу заказывайте «критический набор» запчастей (уплотнения, датчики положения, нагреватели) на 2 года работы. Логистические цепочки все еще могут давать сбои.
- Шеф-монтаж и пусконаладка: Не отказывайтесь от услуг инженеров поставщика. Правильная настройка параметров впрыска (скорость, давление переключения) экономит месяцы самостоятельных проб.
- Обучение персонала: Требуйте проведения полноценного тренинга для операторов и технологов. Человеческий фактор — самое слабое звено в автоматизированном литье.
FAQ: Часто задаваемые вопросы о литейных машинах
В: Какой вид литейной машины лучше для старта малого бизнеса?
О: Для малого бизнеса с ограниченным бюджетом чаще всего рекомендуют машины литья под давлением небольшого тонажа (до 250 т) или установки для литья в кокиль. Они занимают мало места, требуют меньшей мощности электросети и позволяют производить широкий ассортимент мелкосерийной продукции (фурнитура, автозапчасти, сувениры).
В: Можно ли использовать одну машину для алюминия и магния?
О: Технически возможно, но не рекомендуется без серьезной модернизации. Магний более пожароопасен и требует специальных систем безопасности и иной смазки форм. Переход с одного сплава на другой требует полной очистки тигля и системы впрыска, что ведет к долгим простоям. Лучше иметь выделенные линии.
В: Каков срок окупаемости литейной машины?
О: При грамотной загрузке (2 смены, 5-6 дней в неделю) и наличии стабильных заказов срок окупаемости составляет от 1.5 до 3 лет. Ключевой фактор — стоимость оснастки (форм) и маржинальность отливки.
В: Влияет ли возраст машины на качество литья?
О: Да, но косвенно. Износ направляющих колонок и гидроцилиндров приводит к перекосу плит и появлению облоя. Современная система мониторинга состояния машины позволяет предсказывать эти изменения. Старая машина с хорошим ТО может работать лучше новой, но с плохой геометрией плит.
В: Какие документы нужны для импорта литейной машины в РФ?
О: Обязательное наличие сертификата соответствия ТР ТС (ЕАС) по безопасности машин и оборудования. Также потребуется декларация соответствия по электромагнитной совместимости. Убедитесь, что поставщик предоставляет полный пакет документов для таможенной очистки и постановки на учет.
Заключение и следующий шаг
Выбор правильного оборудования из всего спектра, который представляют современные виды литейных машин, является стратегическим решением. Оно определяет конкурентоспособность вашего производства на годы вперед. В 2026 году технологии позволяют достигать высочайшей точности и эффективности, но только при условии комплексного подхода: от проектирования детали до настройки параметров впрыска.
Не полагайтесь исключительно на каталожные данные. Каждый сплав, каждая геометрия формы требуют индивидуальной инженерной проработки. Ошибки на этапе выбора оборудования исправлять дороже всего.
Если вы планируете модернизацию литейного участка или запуск нового производства, мы готовы провести детальный аудит ваших задач. Наши эксперты помогут подобрать оптимальную конфигурацию оборудования, рассчитать экономическую модель и обеспечить техническую поддержку на всех этапах внедрения. Мы сотрудничаем с проверенными производителями, такими как ООО «Гуандун Шими Интеллектуальное Оборудование», чей опыт в создании надежных решений для литья цинка, алюминия и магния позволяет закрывать потребности самых требовательных отраслей — от сантехники до автомобилестроения.
Готовы обсудить ваш проект?