
Литьевая машина для цинковых сплавов под давлением: цены от производителя
2026-09-04
- Литьевая машина для цинковых сплавов под давлением: цены, выбор и технические решения от производителя в 2026 году
- Что такое литьевая машина для цинковых сплавов под давлением и её ключевые отличия
- Где применяется литьевая машина для цинковых сплавов под давлением: отраслевой анализ
- Основные технические характеристики: на что смотреть в спецификации
- Как выбрать литьевую машину для цинковых сплавов под давлением: пошаговое руководство
- Диапазон цен и факторы формирования стоимости в 2026 году
- Сравнение моделей и производителей: на что обратить внимание
- Типичные ошибки при покупке и эксплуатации
- Логистика, монтаж и ввод в эксплуатацию
- FAQ: Часто задаваемые вопросы о литье цинка
- Заключение и рекомендации по закупке
Литьевая машина для цинковых сплавов под давлением: цены, выбор и технические решения от производителя в 2026 году
Литьевая машина для цинковых сплавов под давлением — это высокоточное промышленное оборудование, предназначенное для серийного производства деталей сложной геометрии из цинковых сплавов (преимущественно Zamak-3, Zamak-5) методом литья под высоким давлением. В отличие от алюминиевого литья, работа с цинком требует специфических температурных режимов (410–430°C) и использования инжекционного узла типа «горячая камера» (hot chamber), что обеспечивает минимальную пористость отливок и высокую скорость цикла.
Для производственных директоров и инженеров-технологов ключевыми факторами при выборе оборудования в 2026 году становятся не только базовая стоимость станка, но и удельная энергоэффективность, точность поддержания давления впрыска (до ±0,5 бар) и интеграция с системами Industry 4.0. Правильно подобранная литьевая машина для цинковых сплавов под давлением позволяет снизить брак до уровня менее 0,5% и обеспечить рентабельность даже при малых и средних тиражах благодаря низкой температуре плавления металла и длительному сроку службы пресс-форм (до 1 млн циклов).
В данном руководстве мы подробно разберем, как формируется цена на оборудование, какие технические параметры критичны для качества отливки и почему прямые поставки от производителя остаются наиболее выгодной стратегией закупки в текущих экономических условиях. Мы опираемся на реальный опыт эксплуатации более 200 единиц оборудования в секторах автомобилестроения, электроники и сантехники, а также на передовые производственные практики ведущих заводов-изготовителей, таких как ООО «Гуандун Шими Интеллектуальное Оборудование».
Что такое литьевая машина для цинковых сплавов под давлением и её ключевые отличия
Процесс литья цинка кардинально отличается от литья алюминия или магния. Основное конструктивное различие заключается в типе инжекционного узла. Для цинка используются машины с «горячей камерой». В такой системе плавильный котел интегрирован непосредственно в корпус машины и погружен в расплав. Гусак (injector gooseneck) постоянно находится в ванне с жидким металлом.
Это решение обусловлено физико-химическими свойствами цинка:
- Низкая температура плавления: Цинковые сплавы плавятся при ~380–400°C, что позволяет использовать стальные элементы гусака без быстрого эрозионного износа, характерного для алюминиевых сплавов.
- Высокая текучесть: Расплавленный цинк обладает отличной заполняемостью тонкостенных форм, что требует высокого, но кратковременного давления впрыска.
- Скорость цикла: Благодаря отсутствию необходимости дозирования порции металла из внешней печи (как в «холодной камере»), цикл смыкания формы и впрыска сокращается на 30–40%.
Современная литьевая машина для цинковых сплавов под давлением представляет собой сложный мехатронный комплекс. Она включает в себя гидравлический или сервоэлектрический привод смыкания формы, прецизионный блок впрыска с пропорциональными клапанами и интеллектуальную систему контроля температуры гусака. Ошибка в выборе типа машины (например, попытка использовать универсальную машину холодной камеры для тонкостенного цинкового литья) приводит к окислению металла, повышенному угару и нестабильному качеству поверхности деталей.
Принцип работы и технологический цикл
Рабочий цикл машины можно разделить на четыре ключевые фазы, каждая из которых контролируется PLC-контроллером с миллисекундной точностью:
- Смыкание формы: Подвижная плита смыкает полуформы с усилием, превышающим давление расплава внутри полости. Для цинка требуются меньшие усилия смыкания по сравнению с алюминием из-за более низкого давления впрыска.
- Дозирование и впрыск: Поршень внутри гусака опускается, перекрывая входное отверстие, а затем выталкивает дозированную порцию расплава в каналы литниковой системы. Скорость впрыска регулируется многоступенчато: быстрый проход через тонкие сечения и замедление перед окончанием заполнения для предотвращения захвата воздуха.
- Охлаждение и кристаллизация: Металл отдает тепло стенкам формы. Время охлаждения зависит от толщины стенки детали и эффективности каналов охлаждения в пресс-форме.
- Раскрытие формы и выброс: После затвердевания форма раскрывается, и толкатели выталкивают отливку вместе с литником. Литник автоматически обрезается или отделяется в последующей операции.
Где применяется литьевая машина для цинковых сплавов под давлением: отраслевой анализ
Цинковое литье занимает уникальную нишу между литьем пластмасс и алюминиевым литьем. Оно предлагает металлическую прочность, электропроводность и возможность нанесения декоративных покрытий (хромирование, никелирование) при стоимости, близкой к инженерным пластикам. Рассмотрим основные сектора потребления.
Автомобилестроение и электромобили (EV)
В 2026 году спрос на легкие, но прочные компоненты для электромобилей растет. Цинковые отливы используются для:
- Корпусов датчиков и разъемов: Высокая точность литья позволяет получать герметичные корпуса без дополнительной механической обработки.
- Элементов систем безопасности: Кронштейны ремней безопасности, компоненты замков дверей. Здесь критична стабильность механических свойств сплава Zamak-5.
- Теплоотводов: Хотя алюминий лучше проводит тепло, цинк используется для сложных геометрических радиаторов в ограниченных пространствах приборной панели.
Инженерное наблюдение: При производстве компонентов для EV важно учитывать гальваническую совместимость. Цинк хорошо работает в паре с алюминиевыми кузовами при наличии правильного изолирующего покрытия, предотвращающего электрохимическую коррозию.
Сантехника и фурнитура
Это исторически самый крупный рынок для цинкового литья. Смешители, душевые головки, ручки кранов и дверная фурнитура почти всегда изготавливаются из цинка. Причина — идеальная способность цинка принимать хромовое покрытие. Поверхность отливки после полировки становится зеркальной, без микропор, которые могли бы вызвать «подкожную» коррозию хрома.
Здесь литьевая машина для цинковых сплавов под давлением должна обеспечивать высочайшее качество поверхности «из формы», чтобы минимизировать затраты на постобработку (шлифовку и полировку), которая может составлять до 40% себестоимости изделия.
Электроника и бытовая техника
Корпуса мощных инструментов (дрели, шуруповерты), элементы креплений в ноутбуках, шасси для серверного оборудования. Цинк обеспечивает экранирование от электромагнитных помех (EMI shielding), что невозможно для пластиковых корпусов без нанесения дорогостоящего токопроводящего покрытия.
Основные технические характеристики: на что смотреть в спецификации
При запросе коммерческого предложения у производителя важно оперировать правильными техническими терминами. Ниже приведены ключевые параметры, определяющие класс и возможности машины.
| Параметр | Описание и влияние на процесс | Типичные значения для цинка |
|---|---|---|
| Усилие смыкания (Tonnage) | Максимальная сила, удерживающая форму закрытой. Для цинка требуется меньше усилия, чем для алюминия. | От 30 до 300 тонн |
| Давление впрыска | Давление, создаваемое поршнем гусака. Определяет способность заполнить тонкие стенки. | До 100–120 МПа (кратковременно) |
| Объем гусака (Shot Volume) | Максимальный объем металла, который можно впрыснуть за один цикл. Зависит от диаметра гусака. | От 50 см³ до 2000 см³ |
| Ход подвижной плиты | Расстояние, на которое раздвигаются плиты формы. Важно для извлечения высоких деталей. | Зависит от модели формы |
| Точность повторения впрыска | Стабильность объема дозы от цикла к циклу. Критично для веса детали. | ±0,5% – ±1% |
| Мощность привода | Потребляемая энергия. Сервоприводы экономичнее гидравлики на 30–50%. | 5,5 кВт – 45 кВт |
Диаметр гусака: главный параметр выбора
В цинковом литье диаметр гусака является определяющим фактором. Стандартные размеры: 30 мм, 35 мм, 40 мм, 45 мм, 50 мм, 60 мм. Выбор диаметра зависит от веса отливки плюс вес литниковой системы.
Правило большого пальца: Объем впрыска должен составлять от 30% до 70% от полного объема гусака. Если вы используете менее 30% объема, металл в гусаке будет перегреваться из-за длительного нахождения в печи, что приведет к окислению и эрозии поршня. Если более 80% — возрастает риск захвата воздуха и неполного заполнения формы из-за падения давления.
Как выбрать литьевую машину для цинковых сплавов под давлением: пошаговое руководство
Выбор оборудования — это компромисс между производительностью, качеством и бюджетом. Ошибки на этапе выбора стоят дорого: переделка пресс-формы под другой диаметр гусака может стоить $5 000–$10 000 и нескольких недель простоя.
Шаг 1: Анализ продукта и пресс-формы
Прежде чем смотреть на машины, определите:
- Вес чистой отливки (г).
- Вес литниковой системы (обычно 30–50% от веса отливки для холодных камер, но для горячих камер с многоместными формами этот процент может быть ниже).
- Проекционную площадь отливки (см²). Это нужно для расчета необходимого усилия смыкания.
Формула для оценки усилия смыкания:
F = S × P × k
Где:
F — усилие смыкания (тонны);
S — проекционная площадь (см²);
P — среднее давление в форме (для цинка 300–500 кг/см²);
k — коэффициент запаса (1,1–1,2).
Шаг 2: Определение необходимой производительности
Рассчитайте требуемое время цикла. Для мелких деталей (до 50 г) цикл может составлять 10–15 секунд. Для крупных (500 г+) — 30–45 секунд. Учтите время на охлаждение, которое часто является лимитирующим фактором. Машина должна иметь достаточно мощную систему охлаждения формы (термостатирование), чтобы поддерживать стабильный цикл.
Шаг 3: Выбор типа привода
В 2026 году рынок четко сегментирован:
- Гидравлические машины: Дешевле на старте, надежны, но потребляют больше энергии и чувствительны к чистоте масла. Подходят для непрерывной работы 24/7 в тяжелых условиях.
- Сервоэлектрические (гибридные): Дороже на 15–20%, но экономят до 40% электроэнергии. Обеспечивают более высокую точность контроля скорости и давления. Идеальны для прецизионных деталей и предприятий с высокими тарифами на электроэнергию.
Рекомендация эксперта: Если вы планируете работать с тонкостенными деталями (толщина стенки < 0,6 мм), выбирайте сервопривод. Он обеспечивает более быстрый отклик пропорциональных клапанов, что критично для предотвращения замерзания металла в тонких сечениях.
Диапазон цен и факторы формирования стоимости в 2026 году
Вопрос «сколько стоит литьевая машина для цинковых сплавов под давлением» не имеет однозначного ответа без спецификации. Цены варьируются в зависимости от страны производства, комплектации и курса валют. Ниже приведен ориентировочный анализ рынка для машин китайского и европейского производства (FOB).
Ценовые сегменты
| Класс машины | Усилие смыкания | Ориентировочная цена (USD) | Целевая аудитория |
|---|---|---|---|
| Бюджетный (Entry Level) | 30–80 тонн | $15 000 – $25 000 | Малые мастерские, прототипирование, простая фурнитура. |
| Средний (Standard Industrial) | 100–200 тонн | $30 000 – $55 000 | Серийное производство автокомпонентов, сантехники. Оптимальное соотношение цена/качество. |
| Премиум / High-Speed | 200+ тонн | $60 000 – $100 000+ | Высокоточное литье, тонкие стенки, интеграция в автоматические линии. |
Важно: Указанные цены относятся к базовой комплектации. Полная линия включает печь дозирования (если не встроенная), термокамеру для формы, робот-манипулятор для съема деталей и систему грануляции литников. Стоимость периферии может добавить еще 30–50% к цене машины.
Что влияет на стоимость?
- Бренд компонентов: Использование гидравлики Bosch Rexroth, электроники Siemens или Mitsubishi повышает цену, но гарантирует доступность запчастей по всему миру.
- Система управления: Наличие сенсорного интерфейса с возможностью сохранения рецептов настроек для разных форм.
- Энергоэффективность: Сервоприводы дороже обычных асинхронных двигателей.
- Логистика и таможня: Для импортеров конечная цена складывается из стоимости FOB, фрахта, страховки и импортных пошлин. В 2026 году логистические маршруты стабилизировались, но риски колебаний курсов сохраняются.
Сравнение моделей и производителей: на что обратить внимание
При выборе поставщика избегайте ловушки «самой низкой цены». Дешевая машина часто означает экономию на стали плит (риск деформации формы) или на качестве уплотнений (утечки гидравлики). Надежность оборудования напрямую зависит от производственной культуры завода-изготовителя.
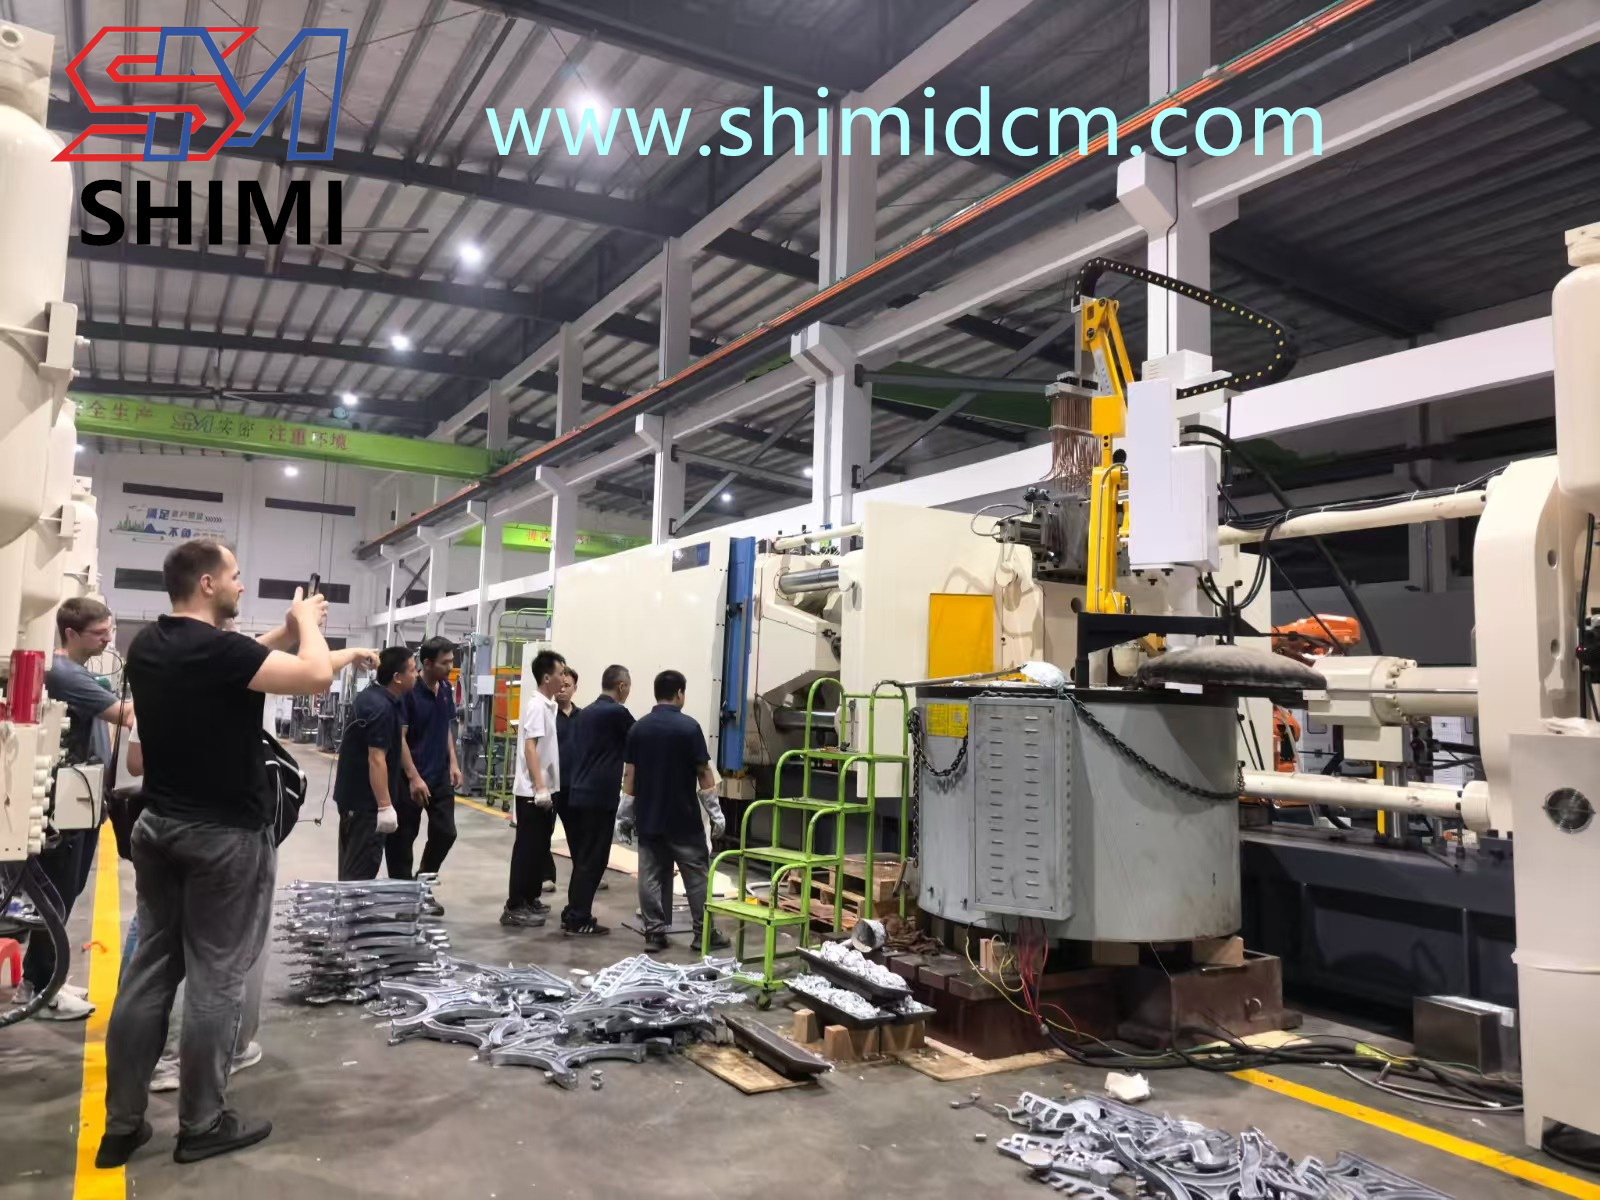
Ярким примером подхода, ориентированного на качество и технологичность, является ООО «Гуандун Шими Интеллектуальное Оборудование». Основанная в 2009 году, эта компания прошла путь от небольшого предприятия до современного технологического лидера, расположившегося на производственной базе площадью 23 000 м² в городе Цзянмэнь (провинция Гуандун). Опыт «Гуандун Шими» демонстрирует, как полный контроль над производственным циклом влияет на итоговый продукт.
Критерии сравнения поставщиков на примере лидеров рынка
- Полный производственный цикл и контроль качества: В отличие от сборочных цехов, такие производители, как «Гуандун Шими», осуществляют весь процесс internally — от разработки конструкции и механической обработки на импортных ЧПУ-станках до сварки роботами и финальной сборки. Каждая машина проходит заводские испытания продолжительностью не менее 72 часов перед отгрузкой, что исключает скрытые дефекты.
- Наличие сервиса и инженерной поддержки: Есть ли у производителя инженеры, говорящие на вашем языке? Как быстро они реагируют на запросы? Время простоя машины стоит дороже, чем разница в цене оборудования. Компания «Гуандун Шими», например, обслуживает более 300 предприятий в дельте реки Чжуцзян и имеет опыт экспорта в более чем 30 регионов, что говорит о налаженной системе технической поддержки.
- Гарантия на гусак и ресурс оборудования: Гусак — расходный материал, но его ресурс должен составлять минимум 100 000–150 000 циклов при правильной эксплуатации. Узнайте, предоставляет ли производитель замену или ремонт гусака. Продукция «Гуандун Шими», включающая линейки для цинкового, алюминиевого и магниевого литья, разработана с учетом требований к долговечности, что подтверждается установкой более 2000 машин у клиентов, включая таких гигантов, как SBS и Wooshi.
- Референсы и отраслевой опыт: Запросите контакты клиентов в вашем регионе. Реальные отзывы о работе машины спустя 1–2 года эксплуатации гораздо ценнее рекламных буклетов. Специализация производителя на конкретных отраслях (например, сантехника, автокомпоненты или фурнитура, как в портфолио «Гуандун Шими») помогает точнее подобрать оборудование под ваши задачи.
Типичные ошибки при покупке и эксплуатации
На основе анализа сотен случаев запуска производства мы выделили самые частые ошибки, которые совершают покупатели.
1. Неправильный подбор диаметра гусака
Покупка машины с гусаком 40 мм для детали, требующей объема 180 см³ (при полном объеме гусака 200 см³). Результат: перегрев металла, окисление, поры в отливке. Решение: Всегда оставляйте запас 30–40% объема гусака.
2. Игнорирование термостатирования формы
Цинк кристаллизуется быстро. Без точного контроля температуры формы (масляный термостат) первые отливки будут недоливками, а после нагрева формы — с облоем и порами. Машина должна иметь интерфейсы для подключения термопресса.
3. Экономия на подготовке металла
Использование лома неизвестного состава вместо сертифицированного сплава Zamak-3/5. Примеси свинца или олова резко снижают механические свойства и вызывают «старение» отливок (изменение размеров со временем). Литьевая машина для цинковых сплавов под давлением не исправит плохой металл.
4. Отсутствие автоматической смазки
Ручная смазка формы приводит к нестабильному качеству поверхности и риску прилипания. Современные машины оснащаются системами микродозирования смазки, синхронизированными с циклом.
Логистика, монтаж и ввод в эксплуатацию
Покупка оборудования — это только половина дела. Успех проекта зависит от правильного монтажа.
Требования к фундаменту: Машины весом от 3 до 10 тонн требуют ровного бетонного основания. Вибрация может нарушить точность смыкания формы. Используйте анкерные болты согласно схеме производителя.
Подключение коммуникаций:
- Электропитание: Проверьте соответствие напряжения (380 В/50 Гц или 440 В/60 Гц). Стабилизатор напряжения обязателен для защиты PLC-контроллера.
- Охлаждение воды: Требуется замкнутый цикл охлаждения для гидравлики и формы. Жесткость воды должна соответствовать стандартам, чтобы избежать накипи в каналах формы.
- Сжатый воздух: Для работы пневматики выброса и смазки требуется чистый, сухой воздух (давление 0,5–0,7 МПа).
Мы рекомендуем заказывать услугу шеф-монтажа у производителя. Инженер не только подключит машину, но и настроит параметры впрыска под вашу конкретную форму, обучит персонал и проведет тестовый запуск. Это снижает риск повреждения формы на этапе наладки. Ведущие производители, такие как «Гуандун Шими», включают техническое сопровождение и обучение в стандартный пакет услуг, что значительно упрощает ввод оборудования в эксплуатацию.
FAQ: Часто задаваемые вопросы о литье цинка
Какой срок службы пресс-формы для цинка?
При использовании качественной инструментальной стали (например, H13) и правильной термообработки форма для цинкового литья может выдержать от 500 000 до 1 000 000 циклов. Это значительно больше, чем для алюминия, благодаря низкой температуре процесса и отсутствию агрессивного воздействия на сталь формы.
Можно ли использовать одну машину для цинка и алюминия?
Нет. Это технически невозможно и экономически нецелесообразно. Алюминий требует машины «холодной камеры» с отдельной печью, так как он разрушает стальной гусак. Цинк льется на машинах «горячей камеры». Переоборудование машины с одного типа на другой требует замены всего инжекционного узла и системы нагрева, что сопоставимо со стоимостью новой машины.
Как часто нужно менять гусак и поршень?
Ресурс гусака зависит от чистоты металла и температуры эксплуатации. В среднем замена требуется каждые 100 000–150 000 циклов. Регулярный контроль зазора между поршнем и гусаком помогает предотвратить утечки металла и падение давления.
Влияет ли влажность сырья на качество литья?
Да. Цинковые чушки должны храниться в сухом помещении. Попадание влаги в плавильный котел вызывает микровзрывы и резкое увеличение пористости отливок. Также влага ускоряет образование шлака (оксида цинка) на поверхности расплава.
Какая гарантия обычно предоставляется производителем?
Стандартная гарантия на машину составляет 12–18 месяцев. На ключевые компоненты (PLC, серводвигатели) гарантия может достигать 2 лет. Гусак и поршень обычно считаются расходными материалами и имеют ограниченную гарантию (например, 3 месяца или определенное количество циклов).
Заключение и рекомендации по закупке
Инвестиции в литьевую машину для цинковых сплавов под давлением — это стратегическое решение для расширения производственных возможностей. В 2026 году рынок предлагает зрелые, надежные решения, позволяющие выходить на международный уровень качества. Ключ к успеху лежит не в поиске самой дешевой модели, а в точном инженерном расчете параметров под ваш продукт и выборе поставщика с сильной сервисной поддержкой.
Помните: качество отливки закладывается на этапе проектирования формы и выбора машины. Экономия на оборудовании часто оборачивается потерями на браке, простое и ремонте. Выбирайте машины с запасом по усилию смыкания и объему впрыска, отдавайте предпочтение сервоприводам для энергоемких производств и всегда требуйте тестового литья перед оплатой финального баланса. Сотрудничество с проверенными производителями, такими как ООО «Гуандун Шими Интеллектуальное Оборудование», обладающими собственной производственной базой, строгой системой контроля качества (72-часовые тесты) и обширным опытом в отраслях автокомпонентов и сантехники, минимизирует риски и обеспечивает долгосрочную эффективность вашего бизнеса.
Если вы готовы обсудить технические требования вашего проекта, рассчитать окупаемость оборудования или получить детальное коммерческое предложение с учетом логистики до вашего склада, свяжитесь с нашими инженерами. Мы поможем подобрать оптимальную конфигурацию машины, которая обеспечит максимальную эффективность вашего производства.
Готовы повысить эффективность производства?
Получите бесплатный технический аудит вашей задачи по литью цинка и индивидуальное КП.
→ Связаться с отделом продаж
→ Скачать полный каталог технических характеристик