
Машина для литья под давлением цинка: цена от производителя
2026-09-01
- Машина для литья под давлением цинка: цена от производителя и ключевые параметры выбора в 2026 году
- Что такое машина для литья под давлением цинка и её отличия от алюминиевых аналогов
- Где применяется машина для литья под давлением цинка: отраслевые сценарии
- Основные характеристики: как читать спецификацию оборудования
- Как выбрать машину для литья под давлением цинка: пошаговое руководство
- Диапазон цен и факторы стоимости в 2026 году
- Логистика, экспорт и установка оборудования
- Типичные ошибки при выборе и эксплуатации
- Сравнение моделей: Горячая камера против Холодной камеры для цинка
- FAQ: Часто задаваемые вопросы о машинах для литья цинка
- Почему выбирают ООО «Гуандун Шими»: опыт и технологии производства
- Рекомендации по покупке и заключение
Машина для литья под давлением цинка: цена от производителя и ключевые параметры выбора в 2026 году
Машина для литья под давлением цинка — это высокоточное промышленное оборудование, предназначенное для массового производства металлических деталей сложной геометрии путем впрыска расплавленного сплава в стальную форму под высоким давлением. В условиях современного производства 2026 года, когда требования к точности размеров (допуски IT12-IT14) и качеству поверхности растут, выбор правильного литьевого оборудования становится критическим фактором рентабельности предприятия. Цена такой машины варьируется в зависимости от усилия смыкания, системы управления и степени автоматизации, но прямая покупка у производителя позволяет сократить затраты на 20–30% по сравнению с приобретением через дилерские сети.
Цинковое литье (Zamak) уникально своей способностью заполнять тонкостенные элементы толщиной до 0,5 мм, что недостижимо для алюминия или магния без существенного удорожания процесса. Оборудование этого класса широко применяется в автомобильной промышленности, производстве электроники, сантехники и фурнитуры. Ключевое преимущество современных агрегатов — интеграция с системами Industry 4.0, позволяющая в реальном времени мониторить давление впрыска, температуру тигля и скорость плунжера. Это не просто механический пресс, а сложный киберфизический комплекс, где каждая доля секунды цикла влияет на итоговую себестоимость детали. Если вы рассматриваете возможность обновления парка станков, важно понимать, что начальная стоимость оборудования — лишь вершина айсберга; реальная экономия достигается за счет энергоэффективности сервоприводов и минимизации брака.
Что такое машина для литья под давлением цинка и её отличия от алюминиевых аналогов
Многие закупщики и инженеры совершают ошибку, пытаясь использовать универсальные решения для разных сплавов. Машина для литья под давлением цинка конструктивно отличается от оборудования для алюминия или магния, и эти различия фундаментальны. Главное отличие кроется в температуре плавления и агрессивности расплава.
Температура плавления цинковых сплавов (например, Zamak 3, Zamak 5) составляет всего 380–420°C, тогда как для алюминия требуется 660–720°C. Это означает, что узлы машины, контактирующие с расплавом (тигель, гусак, поршень), не нуждаются в столь мощном охлаждении, но требуют иной металлургической совместимости. Цинк обладает высокой текучестью, но при этом склонен к образованию интерметаллических соединений с железом, если используется неподходящая сталь. Поэтому в машинах для цинка часто применяются специальные покрытия или марки сталей для камеры прессования, отличные от тех, что используются в алюминиевом литье.
Еще одно важное различие — тип камеры прессования. Для цинка преимущественно используются машины с горячей камерой прессования (hot-chamber machines). В таких установках инжекционный узел постоянно погружен в расплав металла, что обеспечивает:
- Высокую скорость цикла (до 1000–1500 смыканий в час для мелких деталей).
- Минимальные тепловые потери металла.
- Стабильность давления впрыска благодаря отсутствию необходимости дозирования каждой порции отдельно.
В то же время, машины для алюминия почти всегда имеют холодную камеру, так как алюминий при длительном контакте с инжекционным узлом быстро разрушает его и окисляется. Попытка лить цинк на машине с холодной камерой возможна, но экономически нецелесообразна из-за низкого КПД и высоких энергозатрат на переплавку литниковой системы. Таким образом, когда вы ищете запрос «машина для литья под давлением цинка», вы должны фокусироваться именно на оборудовании с горячей камерой, если объем производства превышает средние показатели.
Ключевые технические преимущества цинкового литья
Почему индустрия продолжает инвестировать в это направление? Ответ лежит в физико-механических свойствах материала и возможностях оборудования:
- Тонкостенность: Современные машины позволяют лить стенки толщиной 0,3–0,5 мм без дефектов недолива. Это критично для корпусов смартфонов, ноутбуков и легких автомобильных компонентов.
- Точность размеров: Цинк имеет низкий коэффициент усадки по сравнению с алюминием. Машины обеспечивают стабильность геометрии, что часто позволяет отказаться от последующей механообработки отверстий и сопрягаемых поверхностей.
- Качество поверхности: Детали выходят из формы с гладкой поверхностью, пригодной для немедленного нанесения декоративных покрытий (хромирование, никелирование, покраска).
- Скорость производства: Благодаря горячей камере, цикл литья может быть в 2–3 раза быстрее, чем при литье алюминия аналогичной массы.
Где применяется машина для литья под давлением цинка: отраслевые сценарии
Понимание сферы применения помогает правильно подобрать конфигурацию оборудования. Машина для литья под давлением цинка не является универсальным решением «для всего», она оптимизирована под специфические задачи массового производства. Рассмотрим реальные кейсы использования в 2026 году.
Автомобильная промышленность и электромобили (EV)
С переходом на электротранспорт вырос спрос на легкие, но прочные компоненты. Цинковые сплавы идеально подходят для производства:
- Корпусов датчиков парктроников и камер.
- Элементов систем управления двигателем и трансмиссией.
- Декоративных накладок интерьера, требующих хромирования.
Инженерный опыт: В одном из проектов по производству крепежных элементов для аккумуляторных блоков EV, использование машины с усилием смыкания 250 тонн позволило снизить вес детали на 15% по сравнению со стальным аналогом, при этом сохранив прочность на разрыв. Температура формы поддерживалась на уровне 180°C, что обеспечивало отсутствие коробления при извлечении.
Производство бытовой электроники и телекоммуникаций
Здесь критична эстетика и точность. Корпуса разъемов USB, HDMI, элементы конструкций роутеров и смарт-часов отливаются именно на цинковых машинах. Тонкие стенки и сложные внутренние ребра жесткости легко формируются благодаря высокой текучести расплава.
Пример: Производство корпуса для промышленного контроллера. Требуемая толщина стенки — 0,8 мм. На машине с холодной камерой (алюминий) такой результат потребовал бы давления впрыска свыше 120 МПа и привел бы к высокому проценту брака (недолив). На цинковой машине с горячей камерой тот же результат достигается при давлении 40–60 МПа, а цикл сокращается с 45 секунд до 12 секунд.
Сантехника и архитектурная фурнитура
Смесители, ручки дверей, оконная фурнитура — это классика цинкового литья. Здесь важны не только механические свойства, но и способность металла принимать сложную художественную форму. Машины для этих задач часто оснащаются роботами-манипуляторами для съема деталей и обрезки литников, так как визуальные дефекты от следов толкателей недопустимы.
Основные характеристики: как читать спецификацию оборудования
При выборе оборудования технические паспорта могут запутать неискушенного покупателя. Разберем ключевые параметры, которые действительно влияют на производительность и качество.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения для 2026 г. |
|---|---|---|
| Усилие смыкания (кН/тонн) | Сила, удерживающая форму закрытой во время впрыска. Недостаточное усилие приведет к выбросу металла (flash). | От 100 до 4000 кН в зависимости от проекции детали. |
| Давление впрыска (МПа) | Давление, создаваемое плунжером. Для цинка обычно ниже, чем для алюминия. | До 100–120 МПа (достаточно для большинства задач). |
| Ход плунжера (мм) | Максимальное расстояние, на которое может переместиться инжекционный поршень. | Зависит от объема детали. Важно наличие регулировки хода. |
| Размер плит (мм) | Рабочая зона для установки формы. Определяет габариты возможных изделий. | Соответствует стандартным размерам форм (например, 400×400, 600×600). |
| Расстояние между колоннами (мм) | Определяет максимальный размер устанавливаемой формы. | Должно превышать габариты формы на 50–100 мм с каждой стороны. |
| Мощность главного двигателя (кВт) | Потребление энергии. Сервоприводы значительно экономичнее асинхронных двигателей. | Сервоприводы снижают потребление на 30–50%. |
| Точность повторения (мм) | Стабильность положения плит и плунжера от цикла к циклу. | Не более ±0,1 мм для прецизионных деталей. |
Система управления и автоматизация
В 2026 году «голая» механика уже не конкурентоспособна. Современная машина для литья под давлением цинка должна иметь:
- PLC-контроллер с сенсорным интерфейсом: Возможность сохранения рецептов для разных форм. Быстрая переналадка — ключ к гибкому производству.
- Система мониторинга давления в реальной форме: Датчики в самой форме (датчики давления в полости формы) позволяют отслеживать качество заполнения лучше, чем датчики на гидравлике. Это раннее предупреждение о браке.
- Интеграция с MES-системами: Передача данных о количестве циклов, времени простоя и параметрах каждого выстрела в общую систему управления предприятием.
- Автоматическая смазка формы: Дозирующая система, которая наносит разделительную смазку точно и равномерно. Избыток смазки ведет к пористости, недостаток — к прилипанию.
Как выбрать машину для литья под давлением цинка: пошаговое руководство
Выбор оборудования — это баланс между техническими требованиями и бюджетом. Ошибка на этапе подбора модели стоит дорого. Следуйте этому алгоритму, чтобы избежать типичных ловушек.
Шаг 1: Расчет необходимого усилия смыкания
Не берите машину «с запасом» бездумно. Избыточное усилие ведет к перерасходу средств на амортизацию и энергию. Используйте формулу:
F = P × A × K
Где:
- F — требуемое усилие смыкания (тонн).
- P — давление впрыска в форме (обычно 30–50 МПа для цинка).
- A — площадь проекции детали вместе с литниковой системой (см²).
- K — коэффициент запаса (1,1–1,2).
Если ваша деталь имеет проекцию 200 см², а давление 40 МПа (400 кг/см²), то усилие составит 200 × 400 × 1,1 = 88 000 кг, или 88 тонн. Вам подойдет машина на 100 тонн.
Шаг 2: Оценка объема впрыска
Объем камеры прессования должен быть достаточным для заполнения формы, включая литники и перегрев. Однако, если машина слишком велика для маленькой детали, металл в камере будет перегреваться, что приведет к газовой пористости и эрозии гусака. Оптимальная загрузка камеры — 40–70% от её объема.
Шаг 3: Анализ системы нагрева и охлаждения
Для цинка критична стабильность температуры тигля. Проверьте наличие ПИД-регуляторов с точностью ±1°C. Наличие независимых зон нагрева (тигель, гусак, сопло) позволяет тонко настраивать вязкость металла перед впрыском.
Шаг 4: Проверка сервисной поддержки и наличия запчастей
Это самый недооцененный пункт. Машина для литья под давлением цинка работает в тяжелых условиях. Расходные материалы (поршни, уплотнения, нагреватели) изнашиваются. Убедитесь, что производитель имеет склад запчастей в вашем регионе или гарантирует доставку критических компонентов не более чем за 7–10 дней. Отсутствие оригинального поршня может остановить линию на недели.
Диапазон цен и факторы стоимости в 2026 году
Вопрос «сколько стоит» не имеет однозначного ответа без спецификации. Однако, понимание структуры ценообразования поможет вам вести переговоры с производителем. Цены на машину для литья под давлением цинка формируются из нескольких составляющих.
Базовая стоимость оборудования
На рынке 2026 года можно ориентироваться на следующие диапазоны (цены указаны ориентировочно, зависят от курса валют и комплектации):
- Малые машины (до 150 тонн): $25,000 – $45,000. Подходят для мелкой фурнитуры, электроники.
- Средние машины (150–400 тонн): $50,000 – $90,000. Универсальный сегмент для автокомпонентов и сантехники.
- Крупные машины (400+ тонн): От $100,000 и выше. Для крупных корпусных деталей.
Покупка напрямую у завода-производителя (как в нашем случае) исключает наценку дистрибьютора, которая обычно составляет 15–25%. Кроме того, производители часто предлагают гибкие условия оплаты и лизинговые схемы.
Что влияет на конечную цену?
- Тип привода: Сервогидравлические системы дороже обычных гидравлических на 10–15%, но окупаются за 1–1,5 года за счет экономии электроэнергии.
- Бренд компонентов: Использование гидравлики Bosch Rexroth, Parker или электроники Siemens, Mitsubishi повышает надежность и цену. Китайские аналоги дешевле, но могут требовать более частой настройки.
- Степень автоматизации: Включение робота-съёмщика, конвейера, системы автоматической обрезки литников увеличивает стоимость комплекса, но снижает ФОТ (фонд оплаты труда).
- Кастомизация: Нестандартные размеры плит, специальные системы безопасности или интеграция с вашим ПО могут добавить к стоимости 5–10%.
Скрытые расходы, которые нужно учитывать
Помимо цены машины, заложите бюджет на:
- Формы (пресс-формы): Высококачественная стальная форма стоит от $3,000 до $15,000 и выше.
- Периферия: Печи для поддержания температуры металла, чиллеры для охлаждения форм, грануляторы для переработки отходов.
- Монтаж и пусконаладка: Обычно 5–10% от стоимости оборудования.
- Обучение персонала: Критично для снижения брака на старте.
Логистика, экспорт и установка оборудования
Приобретение промышленного оборудования из-за рубежа или даже внутри страны требует тщательного планирования логистики. Машина весит от 3 до 20 тонн, содержит чувствительную электронику и прецизионные механические узлы.
Упаковка: Требует деревянного каркаса с фиксацией станины, защиты гидравлических шлангов и влагоизоляции для электронных шкафов. Обязательно наличие датчиков удара на упаковке.
Таможенное оформление: Код ТН ВЭД для машин литья под давлением обычно 8454. Необходимо подготовить сертификат происхождения, инвойс и упаковочный лист. Для импорта в РФ и страны ЕАЭС потребуется сертификация по стандартам ЕАС (ТР ТС 010/2011 «О безопасности машин и оборудования»).
Монтаж: Машина должна быть установлена на фундаменте, способном гасить вибрации. Требуется подвод электроэнергии (часто 380В, 50Гц), пневмосети (6–8 бар) и воды для охлаждения. Наши инженеры проводят шеф-монтаж и первичный запуск, гарантируя соответствие паспортным характеристикам.
Типичные ошибки при выборе и эксплуатации
Даже лучшее оборудование можно испортить неправильным подходом. Вот ошибки, которые мы видим чаще всего:
1. Игнорирование качества подготовки металла
Цинковые сплавы гигроскопичны. Если сырье хранилось во влажном помещении, влага при плавлении превращается в пар, вызывая газовую пористость и выбросы металла. Решение: Использовать сушильные бункеры или хранить слитки в отапливаемых складах. Предварительный подогрев слитков перед загрузкой в тигель обязателен.
2. Неправильный выбор режима впрыска
Слишком высокая скорость впрыска захватывает воздух в форму, создавая пузыри. Слишком низкая — приводит к преждевременному затвердеванию металла и недоливу. Решение: Настройка многостадийного впрыска. Первая стадия — медленная (вытеснение воздуха), вторая — быстрая (заполнение формы), третья — давление досадки (компенсация усадки).
3. Экономия на обслуживании формы
Форма — это сердце процесса. Отсутствие регулярной очистки вентиляционных каналов приводит к выгоранию смазки и дефектам поверхности. Решение: Внедрить регламент ТО формы каждые 5000–10000 циклов.
4. Покупка машины без учета будущих задач
Часто берут машину «под одну деталь». Когда заказ меняется, оказывается, что новая форма не влезает по высоте или ширине. Решение: Закладывать запас по размеру плит и усилию смыкания минимум 20%.
Сравнение моделей: Горячая камера против Холодной камеры для цинка
Хотя для цинка стандартом является горячая камера, иногда возникают вопросы о целесообразности использования других типов. Сравним их для ясности.
| Характеристика | Горячая камера (Hot Chamber) | Холодная камера (Cold Chamber) |
|---|---|---|
| Применимость для цинка | Идеально. Стандарт индустрии. | Возможно, но неэффективно. |
| Скорость цикла | Высокая (нет этапа дозирования). | Низкая (требуется время на дозирование ковшом). |
| Энергоэффективность | Высокая (меньше теплопотерь). | Ниже (металл остывает в ковше и камере). |
| Износ инжекционного узла | Высокий (постоянный контакт с расплавом), но предсказуемый. | Низкий для цинка, но сам процесс сложнее. |
| Стоимость оборудования | Выше за счет сложности узла прессования. | Ниже база, но выше эксплуатационные расходы. |
| Рекомендация | Выбирать для серийного производства. | Только для опытных образцов или очень редких крупных отливок. |
Вердикт: Для любого коммерческого производства цинковых деталей выбирайте машину с горячей камерой. Это единственный путь к рентабельности.
FAQ: Часто задаваемые вопросы о машинах для литья цинка
В: Какой срок службы машины для литья под давлением цинка?
О: При правильном обслуживании и использовании качественных расходников основной узел (станина, плиты) служит 15–20 лет. Инжекционный узел требует капитального ремонта или замены изношенных частей каждые 3–5 лет в зависимости от интенсивности работы.
В: Можно ли лить алюминий на машине для цинка?
О: Нет. Температура плавления алюминия разрушит инжекционный узел горячей камеры. Машины конструктивно разные. Попытка переделки экономически не оправдана.
В: Как часто нужно менять поршень в камере прессования?
О: Зависит от качества смазки и температуры. В среднем, замена уплотнений поршня производится каждые 50,000–100,000 циклов. Сам поршень может служить дольше, если нет эрозии.
В: Влияет ли марка цинкового сплава на настройку машины?
О: Да. Zamak 3 и Zamak 5 имеют немного разные температуры плавления и вязкость. Требуется корректировка температурных зон тигля и давления впрыска. Zamak 7, используемый для тонких стенок, требует более точного контроля температуры формы.
В: Какая гарантия предоставляется на оборудование?
О: Стандартная гарантия производителя составляет 12–24 месяца на основные узлы и 6 месяцев на расходные материалы. Мы предоставляем расширенную гарантию при заключении сервисного контракта.
Почему выбирают ООО «Гуандун Шими»: опыт и технологии производства
Выбор надежного партнера так же важен, как и выбор технических характеристик станка. ООО «Гуандун Шими Интеллектуальное Оборудование» (Guangdong Shimi Intelligent Equipment Co., Ltd.) представляет собой профессиональное производственное предприятие, специализирующееся на полном цикле создания машин для литья под давлением: от исследований и разработок до экспорта готовой продукции.
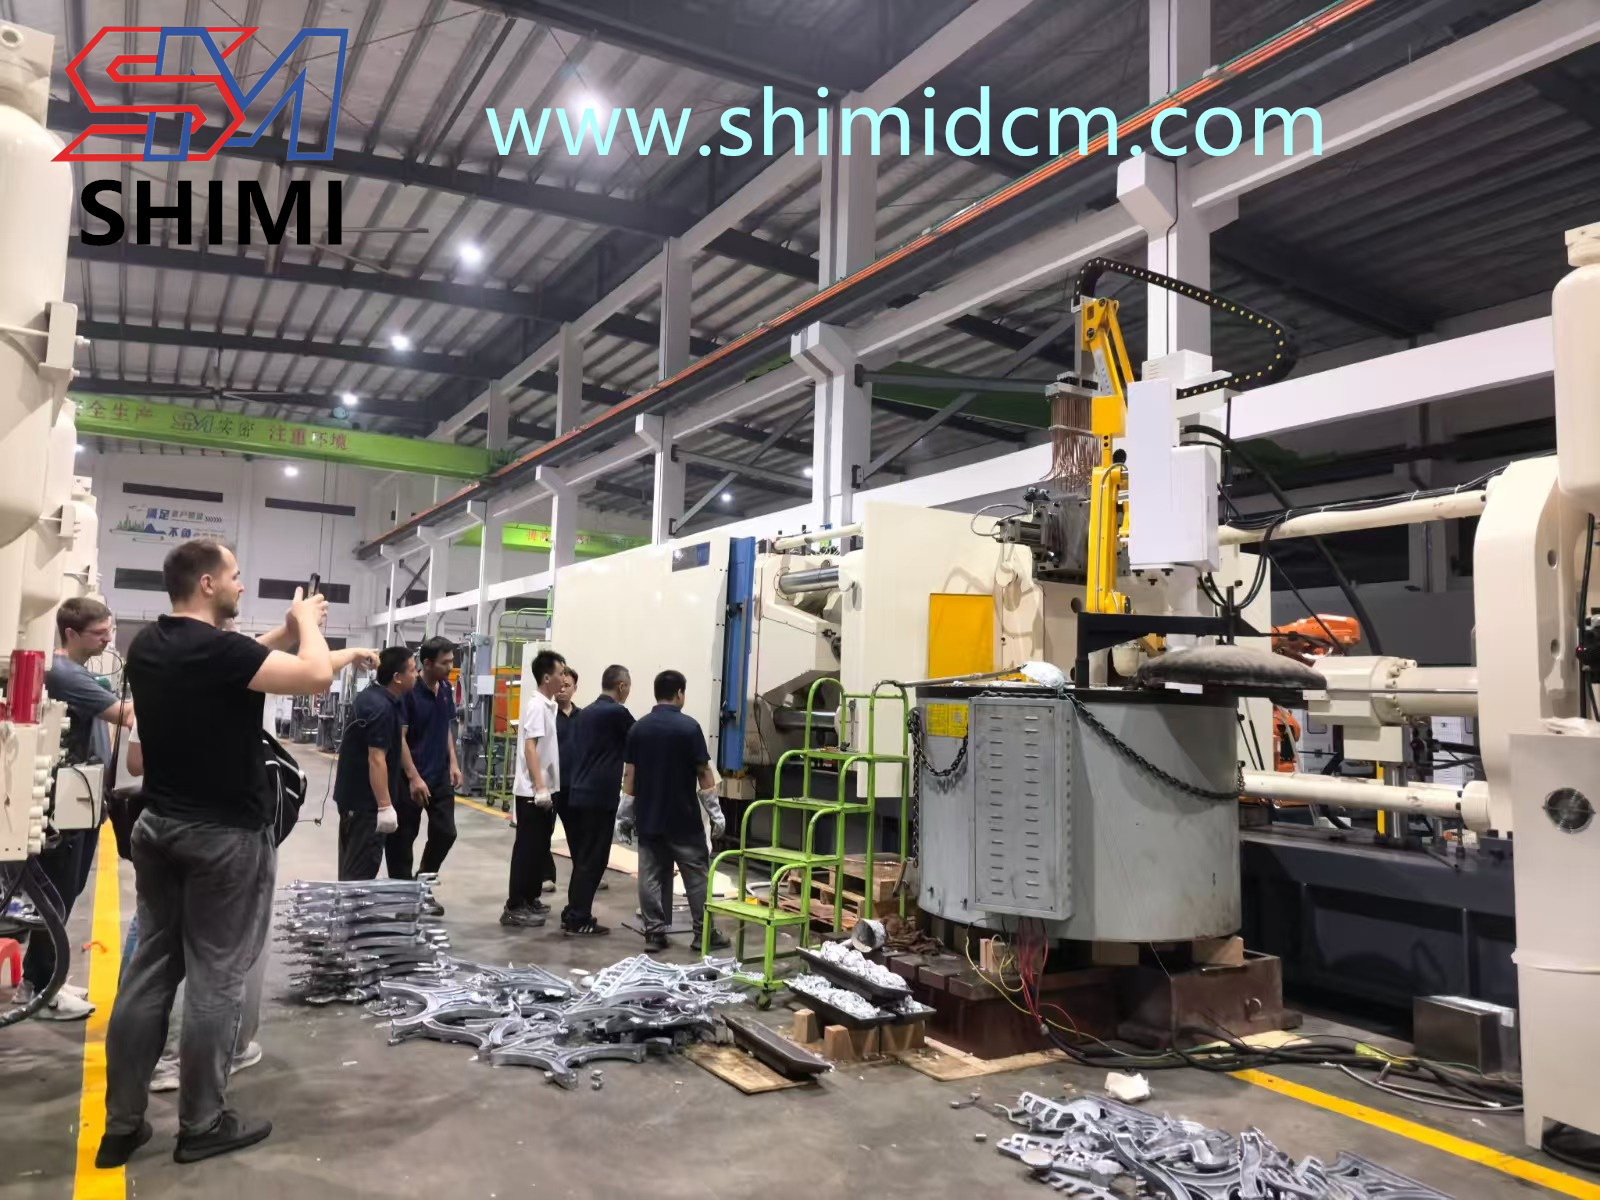
Основанная в 2009 году, компания последовательно развивалась как технологически ориентированный производитель. Расположенная в городе Цзянмэнь (провинция Гуандун), компания располагает современной производственной базой площадью 23 000 квадратных метров, введенной в эксплуатацию в 2022 году. Это позволяет осуществлять полный контроль качества на всех этапах: от проектирования конструкции и механической обработки компонентов до сварки, сборки и финальных испытаний.
Производственные мощности и контроль качества
Инфраструктура «Гуандун Шими» обеспечивает строгий контроль на каждом этапе изготовления. Механическая обработка осуществляется на импортном высокоточном оборудовании, включая обрабатывающие центры с ЧПУ и круглошлифовальные станки. Сварочные операции выполняются интеллектуальными роботами, что гарантирует повторяемость и прочность соединений. Каждая машина проходит комплексные заводские испытания продолжительностью не менее 72 часов перед отгрузкой. Такой подход позволяет выявить и устранить потенциальные отклонения на ранней стадии, обеспечивая стабильность и надёжность оборудования в реальных условиях эксплуатации. Годовая производственная мощность компании превышает 1500 единиц оборудования.
Широкий ассортимент и отраслевой опыт
Ассортимент компании включает линейку машин, адаптированных под различные сплавы и задачи. Особое внимание уделяется машинам для литья под давлением из цинкового сплава, которые успешно применяются в производстве сантехники, фурнитуры, медалей и ювелирных изделий. Также в портфолио представлены вертикальные машины для алюминиевых и цинковых сплавов, а также оборудование для магния, латуни и свинца. Горизонтальные машины холодной камеры моделей DC130T–DC5000T отличаются высокой несущей способностью и используются в автомобилестроении и производстве осветительного оборудования.
Продукция «Гуандун Шими» поставляется в более чем 30 регионов Китая и активно экспортируется за рубеж. Компания обслуживает свыше 300 предприятий светодиодной индустрии и поставила более 2000 машин для холодного литья. Среди ключевых клиентов — отраслевые гиганты, такие как SBS, 3F, Wooshi и CMZ. Сервисная политика строится на принципах оперативности и персонализированного сопровождения, включая обучение персонала клиентов и техническую поддержку на всех этапах внедрения.
Рекомендации по покупке и заключение
Инвестиция в машину для литья под давлением цинка — это стратегическое решение. В 2026 году рынок требует не просто наличия станка, а наличия эффективного, управляемого и надежного производственного актива. Прямое сотрудничество с таким производителем, как ООО «Гуандун Шими», дает вам преимущество в виде технической поддержки, доступа к обновлениям ПО и справедливой цены без посреднических наценок.
Не забывайте, что дешевое оборудование может оказаться дорогим в эксплуатации из-за простоев и брака. Выбирайте баланс между технологичностью и стоимостью владения. Наши инженеры готовы провести бесплатный аудит ваших требований и предложить оптимальную конфигурацию линии, которая окупится в кратчайшие сроки.
Если вы готовы перейти от теории к практике, свяжитесь с нами для получения детального коммерческого предложения и 3D-моделей доступных конфигураций. Мы поможем подобрать оборудование, которое станет основой вашего конкурентного преимущества.
Готовы обсудить ваш проект?
Получить консультацию инженера и расчет стоимости
Также рекомендуем ознакомиться с нашими решениями для автоматизации:
Роботизированные ячейки для литья | Пресс-формы для цинкового литья | Периферийное оборудование