
Серия машин литья под давлением с холодной камерой: цены от производителя
2026-09-02
- Серия машин литья под давлением с холодной камерой: цены от производителя и технические решения 2026 года
- Что такое серия машин литья под давлением с холодной камерой и их ключевые отличия
- Где применяется серия машин литья под давлением с холодной камерой: отраслевые сценарии
- Основные технические характеристики: на что смотреть в спецификации
- Как выбрать серию машин литья под давлением с холодной камерой: пошаговое руководство
- Производительский взгляд: опыт ООО «Гуандун Шими Интеллектуальное Оборудование»
- Диапазон цен и факторы формирования стоимости в 2026 году
- Сравнение технологий: Гидравлика vs Сервопривод vs Полный электропривод
- Логистика, монтаж и экспортные особенности
- Типичные ошибки при выборе и эксплуатации
- FAQ: Часто задаваемые вопросы о машинах ЛПД с холодной камерой
- Рекомендации по покупке и заключению контракта
Серия машин литья под давлением с холодной камерой: цены от производителя и технические решения 2026 года
Серия машин литья под давлением с холодной камерой представляет собой класс промышленного оборудования, предназначенного для высокоточного изготовления деталей из цветных металлов (алюминий, магний, цинк) и сплавов с высокой температурой плавления. В отличие от машин с горячей камерой, здесь плавильный узел отделен от инжекционного, что позволяет работать с агрессивными сплавами при температурах свыше 600–700°C без риска эрозии поршневой группы. Для производственных директоров и инженеров-закупщиков в 2026 году ключевыми факторами выбора становятся не только базовая стоимость единицы оборудования, но и совокупная стоимость владения (TCO), энергоэффективность гидравлических систем и интеграция с IoT-платформами для предиктивного обслуживания.
Данное оборудование критически важно для автомобильной промышленности, авиастроения и производства телекоммуникационных корпусов, где требуется высокая плотность материала и отсутствие внутренних пор. Прямые поставки от завода-изготовителя позволяют оптимизировать бюджет на 15–25%, исключая посреднические наценки, а также обеспечивают прямую техническую поддержку при настройке режимов литья. Ниже представлен детальный разбор технических характеристик, ценообразования и стратегий выбора оборудования, основанный на реальном опыте внедрения линий литья на промышленных предприятиях РФ и стран СНГ.
Что такое серия машин литья под давлением с холодной камерой и их ключевые отличия
Машины литья под давлением (ЛПД) с холодной камерой — это сложный мехатронный комплекс, в котором расплавленный металл подается в прессовую камеру вручную или автоматически через дозирующую печь, а затем инжектируется в форму под высоким давлением. Термин «холодная камера» означает, что поршень и цилиндр инжекции не находятся постоянно в контакте с расплавом, в отличие от систем с горячей камерой, используемых преимущественно для цинка и свинца.
Основное технологическое преимущество такой конструкции заключается в возможности обработки тугоплавких сплавов. Алюминиевые и магниевые сплавы химически активны при высоких температурах и быстро разрушают элементы насосной группы, если те погружены в ванну с расплавом. Разделение узлов плавления и впрыска решает эту проблему, обеспечивая стабильность параметров давления и скорости на протяжении всего цикла литья.
Принцип работы и этапы цикла
Рабочий цикл машины ЛПД с холодной камерой состоит из нескольких строго регламентированных фаз, каждая из которых влияет на качество конечного изделия:
- Дозирование: Робот-дозатор или ручной ковш переносит рассчитанный объем расплава из печи в горизонтальную прессовую камеру. Точность дозирования критична для предотвращения недолива или образования излишков (облоя).
- Медленный ход поршня: Поршень начинает движение с низкой скоростью, вытесняя воздух из камеры и формируя фронт металла перед входом в литниковую систему. Это предотвращает захват воздуха и турбулентность.
- Быстрый ход (инжекция): При заполнении литниковой системы скорость поршня резко возрастает (до 4–6 м/с). Металл заполняет полость формы под давлением от 20 до 120 МПа, точно копируя геометрию оснастки.
- Интенсификация давления: После заполнения формы давление дополнительно повышается для компенсации усадки металла при кристаллизации. Этот этап определяет плотность отливки.
- Охлаждение и выброс: После затвердевания подвижная плита разжимает форму, и толкатели выталкивают готовую деталь вместе с системой литников.
В современных моделях 2026 года управление этими фазами осуществляется через сервоприводы, что позволяет программировать сложные профили скорости и давления с точностью до миллисекунды. Это особенно важно при литье тонкостенных деталей, где время заполнения формы составляет доли секунды.
Где применяется серия машин литья под давлением с холодной камерой: отраслевые сценарии
Универсальность оборудования позволяет использовать его в различных секторах тяжелой и легкой промышленности. Однако наибольшая эффективность достигается в задачах, требующих массового производства сложных геометрических форм с высокими требованиями к механическим свойствам материала.
Автомобилестроение и электромобили (EV)
Это крупнейший потребитель алюминия, полученного методом литья под давлением. С переходом на электромобили вырос спрос на легкие корпуса батарей, элементы шасси и теплообменники.
Реальный кейс: Производство корпусов редукторов для электродвигателей. Используемая машина усилием 800 тонн обеспечивает отливку размером 600×400 мм с толщиной стенки 3 мм. Температура алюминия поддерживается на уровне 680°C. Благодаря вакуумированию формы (опция) удалось снизить пористость до уровня < 1%, что позволило отказаться от последующей герметизации детали. Годовой объем выпуска одной линии — 120 000 единиц. Экономия веса компонента на 15% по сравнению со стальным аналогом напрямую влияет на запас хода электромобиля.
Телекоммуникации и электроника
Корпуса для базовых станций 5G, серверные радиаторы и элементы инфраструктуры требуют высокой теплопроводности и жесткости. Алюминиевые сплавы серии AlSi9Cu3 идеально подходят для этих задач.
Технические параметры: Для литья крупных радиаторов используются машины с усилием смыкания 400–600 тонн. Ключевой параметр здесь — точность воспроизведения ребер охлаждения высотой до 30 мм при толщине основания 2 мм. Дефекты в виде непроливов недопустимы, так как они снижают площадь теплоотвода. Применение машин с холодной камерой позволяет использовать сплавы с высоким содержанием кремния, улучшающие литейные свойства, но абразивные для оборудования.
Аэрокосмическая отрасль
Здесь применяются магниевые сплавы благодаря их сверхмалому весу. Магний требует особой осторожности из-за пожарной опасности, поэтому машины для него оснащаются дополнительными системами пожаротушения и инертной газовой защитой (SF6 или альтернативы).
Инженерное наблюдение показывает, что при литье магния скорость инжекции должна быть выше, чем для алюминия, из-за более быстрого затвердевания сплава. Ошибка в настройке второго скоростного режима даже на 0.1 секунды может привести к холодным спаям — дефекту, который невозможно исправить механической обработкой.
Основные технические характеристики: на что смотреть в спецификации
При анализе предложений поставщиков необходимо глубоко понимать технические параметры. Маркетинговые названия часто скрывают реальные возможности оборудования. Ниже приведены ключевые метрики, определяющие класс машины.
| Параметр | Описание и влияние на процесс | Типичные значения (2026 г.) |
|---|---|---|
| Усилие смыкания (kN / ton) | Сила, удерживающая форму закрытой во время впрыска. Недостаток усилия приводит к раскрытию формы и выбросу металла (облой). | От 2500 кН (250 т) до 50 000 кН (5000 т) для крупногабаритных деталей. |
| Диаметр поршня (мм) | Определяет объем впрыска и максимальное удельное давление на металл. Выбор диаметра зависит от веса отливки. | Набор сменных рукавов: Ø40, Ø50, Ø60, Ø70 мм и более. |
| Ход подвижной плиты (мм) | Максимальное расстояние между плитами. Определяет возможность установки высоких форм и выгрузки крупных деталей. | 300 – 1200 мм. |
| Расстояние между тягами (мм) | Рабочая зона для монтажа формы. Важно для размещения многогнездных оснасток. | Зависит от модели, например, 600×600 мм для машин 250т. |
| Давление интенсификации (MPa) | Пиковое давление в конце цикла для уплотнения металла. Критично для герметичных деталей. | До 100–140 MPa (зависит от площади поршня интенсификатора). |
| Скорость холостого хода (м/с) | Скорость движения плит до контакта с формой. Влияет на производительность (цикл/час). | 0.3 – 0.6 м/с. |
Важность системы управления и гидравлики
В 2026 году стандартом де-факто стало использование сервогидравлических приводов или полностью электрических машин для небольших усилий. Сервомоторы управляют насосом, подавая масло только тогда, когда это необходимо. Это снижает потребление электроэнергии на 30–50% по сравнению с традиционными асинхронными двигателями постоянного действия. Кроме того, сервоприводы обеспечивают более тихую работу и меньший нагрев масла, что продлевает срок службы уплотнений и гидравлических шлангов.
Система ЧПУ (CNC) должна поддерживать протоколы Euromap 67 для интеграции с внешними устройствами (роботы-манипуляторы, термостаты, дозаторы смазки). Отсутствие этого интерфейса станет серьезным препятствием при автоматизации линии.
Как выбрать серию машин литья под давлением с холодной камерой: пошаговое руководство
Выбор оборудования — это компромисс между производительностью, качеством и бюджетом. Ошибки на этапе выбора модели стоят дорого: переделка фундамента, замена трансформаторной подстанции или невозможность обеспечить требуемое качество детали.
- Анализ геометрии и веса отливки. Рассчитайте проекционную площадь отливки вместе с литниковой системой. Используйте формулу: Усилие смыкания = Проекционная площадь (см²) × Давление в форме (кгс/см²) × Коэффициент запаса (1.1–1.3). Для алюминия среднее давление в форме составляет 300–500 кгс/см².
- Определение количества гнезд. Если вам нужно 10 000 деталей в месяц, а цикл литья одной детали составляет 40 секунд, одна машина произведет около 18 000 деталей в месяц (с учетом простоев). Значит, одной машины достаточно. Если потребность выше, рассмотрите многогнездную форму или вторую машину.
- Выбор диаметра поршня. Объем впрыска машины должен превышать объем отливки с литниками на 20–30%. Слишком большой поршень приведет к избыточной скорости и турбулентности; слишком маленький — к недоливу.
- Оценка требований к точности. Для деталей с допусками IT12-IT14 подойдут стандартные машины. Для прецизионных деталей (IT8-IT10) требуются машины с двухплитным механизмом смыкания (без тяг) или усиленной жесткостью станины, чтобы минимизировать деформацию рам при нагрузке.
- Инфраструктурные ограничения. Проверьте доступную электрическую мощность, наличие воды для охлаждения (или чиллеров) и высоту потолков в цеху для установки робота-съема.
Инженерный совет: Не выбирайте машину «с запасом» по усилию смыкания более чем на 30–40%. Работа машины на 20% от номинального усилия ведет к неравномерному износу направляющих и перекосу плит, так как система саморегуляции может работать некорректно в нижнем диапазоне нагрузок. Лучше взять машину ближе к пределу ее эффективности, чем гиганта, который будет работать вполсилы.
Производительский взгляд: опыт ООО «Гуандун Шими Интеллектуальное Оборудование»
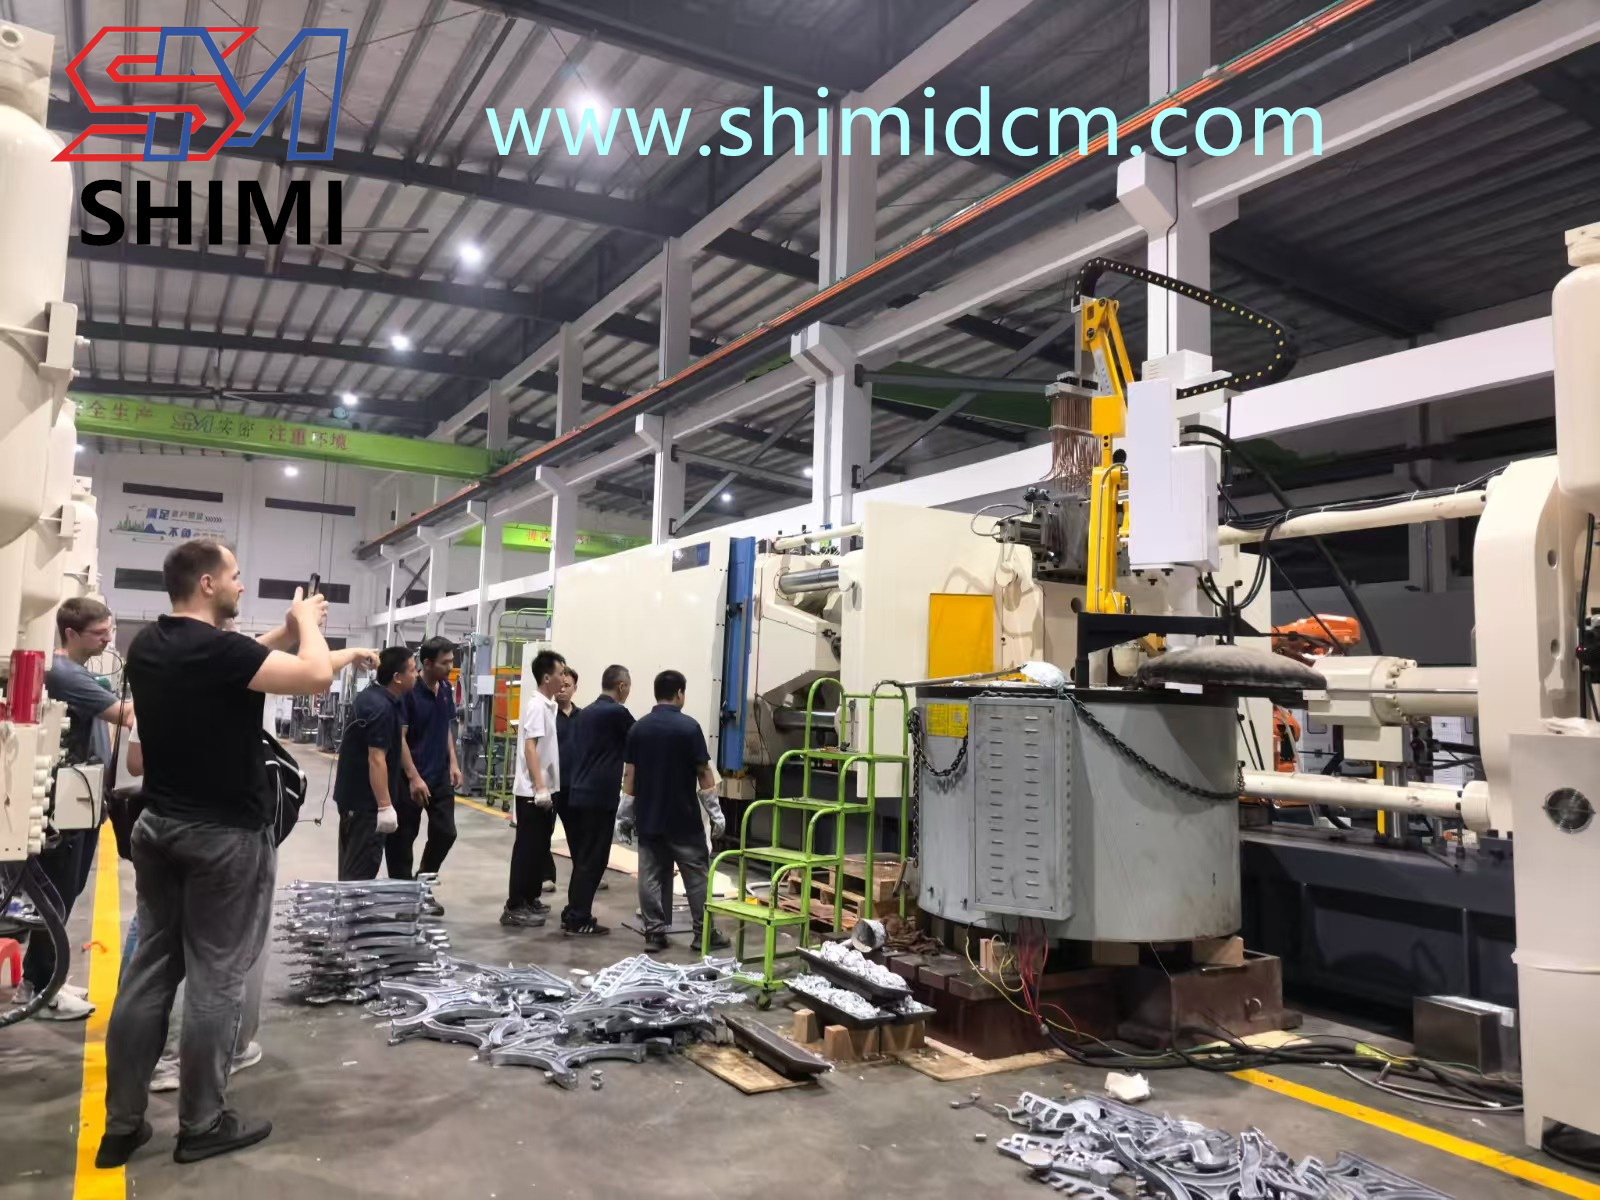
Теоретические расчеты важны, но надежность оборудования подтверждается практикой производства. Ярким примером современного подхода к (manufacturing) является компания ООО «Гуандун Шими Интеллектуальное Оборудование» (Guangdong Shimi Intelligent Equipment Co., Ltd.). Основанная в 2009 году и расположенная в городе Цзянмэнь (провинция Гуандун), компания за прошедшие годы evolved from a standard manufacturer into a technology-driven leader in the die-casting industry.
В 2022 году компания ввела в эксплуатацию новую производственную базу площадью 23 000 квадратных метров, что позволило масштабировать выпуск надежного литейного оборудования. Сегодня «Гуандун Шими» реализует полный цикл создания машины: от проектирования и высокоточной механической обработки компонентов до сварки роботами, сборки и финального контроля качества. Такой вертикально интегрированный подход гарантирует, что каждая машина серии DC (от компактных 130T до мощных 5000T) соответствует строгим международным стандартам.
Особое внимание уделяется контролю качества: каждая машина проходит заводские испытания длительностью не менее 72 часов перед отгрузкой. Это позволяет выявить и устранить любые потенциальные отклонения на ранней стадии, обеспечивая стабильность работы у клиента. Опыт компании подтвержден установкой более 2000 машин для холодного литья и сотрудничеством с такими гигантами индустрии, как SBS, 3F и Wooshi. Для покупателей в России и СНГ этот опыт означает доступ к оборудованию, которое уже доказало свою эффективность в тяжелых промышленных условиях, сочетая в себе высокую несущую способность, энергоэффективность и долговечность.
Диапазон цен и факторы формирования стоимости в 2026 году
Вопрос «сколько стоит» не имеет однозначного ответа без технического задания. Однако понимание структуры затрат помогает вести переговоры с производителем. Цены на серию машин литья под давлением с холодной камерой варьируются в широких пределах в зависимости от страны происхождения, комплектации и типа привода.
Ориентировочные ценовые сегменты (FOB/CIF)
- Базовый сегмент (Азия, локальная сборка): Машины усилием 200–400 тонн. Цена от $45,000 до $80,000. Характеризуются использованием стандартных гидравлических компонентов, базовой системой ЧПУ. Подходят для простых деталей (кронштейны, крышки), где не критична повторяемость размеров.
- Средний сегмент (Китайские лидеры рынка, Турция): Цена от $90,000 до $180,000. Оснащены брендовой гидравликой (Bosch Rexroth, Parker), сервоприводами, системами вакуумирования. Обеспечивают стабильное качество для автокомпонентов. Сюда относятся и флагманские модели таких производителей, как «Гуандун Шими», предлагающих оптимальное соотношение цены и технологий.
- Премиум сегмент (Европа, Япония, топовые китайские бренды): Цена от $250,000 и выше. Полностью электрические или гибридные машины, высочайшая скорость, интеграция с Industry 4.0, гарантия точности до микрон. Используются для медицинской техники, аэрокосмоса, оптики.
Что влияет на итоговую стоимость?
Помимо базовой цены станка, необходимо учитывать скрытые и дополнительные расходы:
- Периферийное оборудование: Печь-дозатор ($5,000–$15,000), робот-манипулятор ($10,000–$30,000), термостат формы ($3,000–$8,000), установка вакуумирования ($10,000+).
- Логистика и таможня: Доставка тяжеловесного оборудования, страховка, таможенные пошлины (зависят от кода ТН ВЭД), НДС.
- Пусконаладочные работы (SAT): Выезд инженера завода-изготовителя на объект. Обычно стоит $1,000–$2,000 в день плюс проживание. Отказ от этой услуги может привести к потере гарантии или длительному простою.
- Запасные части: Начальный комплект расходников (поршни, кольца, фильтры, масла). Рекомендуется закладывать 5–10% от стоимости машины.
Покупка напрямую у производителя (цена от производителя) позволяет избежать дилерской наценки (15–30%), но перекладывает ответственность за логистику и таможенную очистку на покупателя. Многие заводы сейчас предлагают условия DDP (Delivered Duty Paid), когда цена включает доставку и растаможку до вашего склада, что упрощает бюджетирование.
Сравнение технологий: Гидравлика vs Сервопривод vs Полный электропривод
При выборе серии машин литья под давлением с холодной камерой часто возникает дилемма выбора типа привода. В 2026 году рынок четко сегментирован.
| Критерий | Традиционная гидравлика | Сервогидравлика (Energy Saving) | Полный электропривод |
|---|---|---|---|
| Энергопотребление | Высокое (двигатель работает постоянно) | Низкое (экономия до 50%) | Очень низкое (экономия до 70%) |
| Точность повторения | Средняя (зависит от температуры масла) | Высокая | Исключительная |
| Скорость отклика | Низкая/Средняя | Высокая | Мгновенная |
| Стоимость оборудования | Низкая | Средняя (+15-20% к базе) | Высокая (+50-100% к базе) |
| Обслуживание | Частая замена масел, фильтров, ремонт насосов | Умеренное | Минимальное (нет масла, меньше изнашиваемых частей) |
| Шум | Высокий | Низкий | Очень низкий |
| Рекомендация | Для простых, недорогих деталей, малых серий | Золотой стандарт 2026 года для большинства задач | Для прецизионной электроники, медицины, мелких деталей |
Вывод: Для большинства промышленных задач в России и СНГ оптимальным выбором является сервогидравлическая машина. Она окупается за 1.5–2 года за счет экономии электроэнергии и предоставляет достаточный уровень контроля качества. Полные электроприводы целесообразны только при производстве очень мелких деталей с циклом менее 10 секунд.
Логистика, монтаж и экспортные особенности
При импорте оборудования из-за рубежа (например, из Китая или Турции) важно учитывать не только цену станка, но и логистические риски. Машина ЛПД весом 10–20 тонн требует специального транспорта и подъемных механизмов.
Этапы поставки:
- Упаковка: Оборудование должно быть упаковано в деревянные ящики, обработанные против гниения. Электронные шкафы должны иметь влагозащиту. Требуйте фото упаковки перед отправкой.
- Таможенная очистка: Код ТН ВЭД обычно 8454 30. Необходимо подготовить техническое описание, сертификат происхождения (Form E для Азии), инвойс и упаковочный лист. Убедитесь, что оборудование соответствует требованиям ЕАС (Евразийское соответствие).
- Фундамент: Машина должна быть установлена на виброизолирующем фундаменте. Неровность пола не должна превышать 2 мм на 1 метр. Игнорирование этого требования приведет к быстрому износу направляющих и утечкам гидравлики.
- Подключение: Требуется подвод электроэнергии (часто 380В или 660В), воды (для охлаждения масла и форм) и сжатого воздуха. Проверьте соответствие требований машины вашим коммунальным возможностям заранее.
Типичные ошибки при выборе и эксплуатации
На основе анализа сотен запросов в службу технической поддержки, можно выделить ряд системных ошибок, которые совершают закупщики и операторы:
- Игнорирование качества сплава: Даже лучшая машина не сделает качественную деталь из грязного алюминия с высоким содержанием железа или газов. Контроль качества сырья на входе — обязанность литейного цеха, а не производителя машины.
- Неправильный выбор смазки: Использование дешевой смазки для поршня приводит к налипанию углерода на стенках камеры, что вызывает заклинивание поршня и брак отливок. Используйте термостойкие смазки на водной основе с добавлением графита или полимеров.
- Отсутствие обслуживания термостатов: Перегрев или переохлаждение формы — главная причина нестабильности размеров. Регулярная чистка каналов формы и проверка работы термостата обязательны.
- Экономия на вакуумировании: При литье ответственных деталей отказ от системы вакуумирования формы приводит к внутренней пористости, которую невозможно обнаружить визуально, но которая проявится при механической обработке или эксплуатации под давлением.
FAQ: Часто задаваемые вопросы о машинах ЛПД с холодной камерой
В: Какой срок службы машины литья под давлением?
О: При правильном обслуживании и работе в одну смену ресурс станины и плит составляет 15–20 лет. Гидравлические компоненты и электроника требуют замены или капитального ремонта каждые 7–10 лет. Ключевой фактор долговечности — качество масла и своевременная замена фильтров.
В: Можно ли лить сталь на машине с холодной камерой?
О: Нет. Стандартные машины ЛПД не предназначены для стали (температура плавления >1400°C). Для этого существуют специальные машины литья под давлением стали (SPDC), которые имеют совершенно другую конструкцию тигля и системы впрыска, а также используют керамические компоненты.
В: Какая гарантия обычно предоставляется производителем?
О: Стандартная гарантия — 12 месяцев с момента пуска в эксплуатацию или 18 месяцев с момента отгрузки. На основные компоненты (станина, плиты) гарантия может достигать 5 лет. Электроника и расходные материалы (поршни, кольца) обычно не гарантируются или имеют ограниченный гарантийный срок (3–6 месяцев).
В: Нужно ли разрешение Ростехнадзора для эксплуатации?
О: Само по себе оборудование ЛПД не всегда попадает под строгий надзор как сосуды под давлением, но гидравлические аккумуляторы и системы могут требовать регистрации. Обязательно проконсультируйтесь с местными органами надзора и изучите паспорт оборудования на предмет наличия сосудов, работающих под давлением.
В: Как быстро окупается машина?
О: Срок окупаемости зависит от маржинальности продукции и загрузки. В среднем, при загрузке в 2 смены и производстве востребованных автокомпонентов, срок окупаемости составляет 1.5–2.5 года.
Рекомендации по покупке и заключению контракта
При подготовке тендера или прямого запроса коммерческого предложения, включите следующие пункты для защиты своих интересов:
- Технический аудит: Попросите предоставить видео работы аналогичной машины на действующем производстве клиента завода. Запросите отчет о точности повторения (Cmk/Ppk) для тестовой детали.
- Шеф-монтаж и обучение: Включите в контракт обязательство производителя направить инженера для пуска и обучения вашего персонала (минимум 5–7 дней). Без обучения ваши операторы будут совершать ошибки, ведущие к поломкам.
- Гарантийный запас частей: Закажите вместе с машиной комплект «быстрого реагирования»: уплотнительные кольца, фильтры, датчики положения, один комплект поршней и колец. Это сэкономит недели простоя в случае аварии.
- Язык интерфейса: Убедитесь, что ЧПУ поддерживает русский язык. Перевод меню и ошибок на родной язык операторов снижает риск неверной интерпретации аварийных ситуаций.
Мы понимаем, что инвестиции в серию машин литья под давлением с холодной камерой являются стратегическим решением для вашего бизнеса. Наши инженеры готовы провести бесплатный расчет технико-экономического обоснования (ТЭО) для вашего конкретного проекта, подобрать оптимальную модель и предложить индивидуальные условия поставки.
Для получения детализированного коммерческого предложения, 3D-моделей для планировки цеха и консультации по выбору оснастки, пожалуйста, свяжитесь с нашим отделом продаж.
Готовы обсудить ваш проект?
Получить расчет стоимости и технических характеристик
Примечание: Все технические данные являются справочными и могут отличаться в зависимости от конкретной модификации оборудования. Рекомендуется запрашивать актуальные спецификации у менеджеров завода.