
Горячекамерная литьевая машина под давлением: цены от производителя
2026-09-03
- Горячекамерная литьевая машина под давлением: цены от производителя и технические решения 2026 года
- Принцип работы и конструктивные особенности горячекамерного литья
- Где применяется горячекамерная литьевая машина под давлением: отраслевой анализ
- Технические характеристики: на что смотреть в спецификации
- Факторы формирования цены: от чего зависит стоимость оборудования
- Как выбрать поставщика: критерии надежности в 2026 году
- Производитель с проверенной репутацией: ООО «Гуандун Шими Интеллектуальное Оборудование»
- Сравнение с холоднокammerным литьем: когда выбор очевиден
- Типичные ошибки при выборе и эксплуатации
- Логистика, монтаж и ввод в эксплуатацию
- FAQ: Часто задаваемые вопросы о горячекамерном литье
- Заключение и рекомендации по закупке
Горячекамерная литьевая машина под давлением: цены от производителя и технические решения 2026 года
Горячекамерная литьевая машина под давлением представляет собой специализированное промышленное оборудование, предназначенное для высокоскоростного производства деталей из сплавов с низкой температурой плавления, преимущественно цинка, магния и свинца. В отличие от холоднокammerных аналогов, инжекционный узел здесь постоянно погружен в расплав металла, что обеспечивает минимальные тепловые потери, высокую цикличность (до 15-20 выстрелов в минуту для мелких деталей) и исключительную стабильность давления впрыска. Для производственных директоров и инженеров-закупщиков ключевым фактором выбора в 2026 году становится не только базовая стоимость оборудования, но и совокупная стоимость владения (TCO), включающая энергоэффективность гидравлических систем, точность поддержания температуры тигля и доступность сервисной поддержки.
Актуальные цены на горячекамерные машины литья под давлением формируются исходя из класса точности, усилия смыкания (от 30 до 400 тонн) и уровня автоматизации. Прямые поставки от производителя позволяют снизить капитальные затраты на 15-25% по сравнению с покупкой через дилерские сети, а также обеспечивают гибкость в настройке технических параметров под конкретные задачи вашего производства. В данном материале мы подробно разберем конструктивные особенности, экономические показатели и критерии выбора оборудования, которое станет надежным активом вашего цеха.
Принцип работы и конструктивные особенности горячекамерного литья
Понимание физики процесса необходимо для корректной эксплуатации оборудования. Горячекамерная литьевая машина под давлением работает по принципу прямого контакта инжекционного механизма с расплавленным металлом. Сердцем системы является «гусиная шея» (injector gooseneck) — канал, нижняя часть которого находится в тигле с жидким металлом, а верхняя соединена с соплом и формой.
Цикл литья: пошаговый разбор
- Заполнение камеры: Поршень находится в верхнем положении, позволяя расплаву через входные отверстия заполнить цилиндр «гусиной шеи».
- Впрыск: Гидравлический или сервопривод толкает поршень вниз. Металл под высоким давлением (обычно 15-30 МПа для цинка) устремляется в литниковую систему и полость формы.
- Выдержка под давлением: Поршень остается под нагрузкой несколько секунд, компенсируя усадку металла при кристаллизации. Это критический этап для предотвращения раковин и пустот внутри отливки.
- Извлечение: Поршень возвращается вверх, остатки металла в канале затвердевают, форма размыкается, и эjectоры выталкивают готовое изделие вместе с литником.
Главное технологическое преимущество такой схемы — отсутствие потерь тепла на транспортировку металла от печи к форме. В холоднокammerных машинах ковш каждый раз набирает новую порцию металла, остывая при контакте с воздухом и стенками ковша. В горячекамерных системах температура металла в зоне впрыска колеблется в пределах ±2°C, что радикально снижает процент брака, связанного с недоливом или холодной спайкой.
Ключевые узлы и материалы исполнения
Агрессивная среда расплавленного цинка и магния требует использования специальных жаропрочных сталей для изготовления поршней, гусиной шеи и сопел. Обычно применяются стали марок H13 с дополнительной нитридацией поверхности или более современные порошковые сплавы. Срок службы инжекционного узла напрямую зависит от качества термообработки и чистоты исходного сырья. Использование вторичного лома без надлежащей очистки приводит к быстрому абразивному износу уплотнений поршня, что увеличивает расход гидравлического масла и снижает стабильность давления.
Где применяется горячекамерная литьевая машина под давлением: отраслевой анализ
Спрос на горячекамерные машины литья под давлением стабилен в секторах, где требуется массовое производство тонкостенных, сложных деталей с высокой точностью размеров и отличным качеством поверхности. Основные потребители:
- Автомобилестроение: Производство декоративных накладок, элементов замков, рукояток, корпусов датчиков и мелких крепежных элементов. Здесь важна высокая скорость цикла и возможность последующей гальванизации без сложной подготовки поверхности.
- Электроника и бытовая техника: Корпуса разъемов, штекеров, элементы фурнитуры для смартфонов и ноутбуков. Цинковые сплавы обеспечивают превосходное экранирование от электромагнитных помех (EMI/RFI).
- Сантехника и строительная фурнитура: Смесители, ручки дверей, оконная фурнитура. Литье под давлением позволяет создавать сложные внутренние каналы и резьбовые соединения, которые трудно или дорого получить механической обработкой.
- Игрушки и моделизм: Мелкие детализированные фигурки и компоненты конструкторов, где важна безопасность материала и отсутствие острых кромок (благодаря высокой текучести расплава).
Инженерный опыт показывает, что переход на горячекамерное литье оправдан при тиражах от 50 000 штук в год. При меньших объемах затраты на изготовление стальных форм могут не окупиться, и целесообразнее рассмотреть прототипирование или литье в силиконовые формы.
Технические характеристики: на что смотреть в спецификации
При запросе коммерческого предложения на горячекамерную машину литья под давлением, внимание следует уделять не только усилию смыкания, но и ряду скрытых параметров, влияющих на производительность.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения (2026) |
|---|---|---|
| Усилие смыкания (тс) | Определяет максимальную площадь проекции отливки. Недостаточное усилие приведет к выбросу металла (flash). | От 30 до 400 тс для большинства задач |
| Давление впрыска (МПа) | Способность заполнять тонкостенные полости. Регулируется пропорциональными клапанами. | До 35-40 МПа (для цинка) |
| Ход инжекционного поршня (мм) | Определяет объем впрыска за один цикл. Должен соответствовать весу отливки + литниковой системы. | Зависит от модели, обычно 30-120 мм |
| Сухой цикл (сек) | Время смыкания/размыкания без учета времени охлаждения. Показатель быстродействия гидравлики. | < 1.5 – 2.0 сек для малых машин |
| Точность регулирования температуры | Стабильность нагрева тигля и гусиной шеи. | ±1…2°C |
| Тип привода | Гидравлический vs Сервогидравлический. | Сервопривод экономит до 40% электроэнергии |
Важность сервогидравлических систем
В 2026 году стандартом де-факто для нового оборудования становится сервогидравлический привод. Традиционные асинхронные двигатели с постоянной скоростью вращения работают неэффективно, сбрасывая избыточную энергию в тепло через перепускные клапаны. Сервомоторы же вращаются только тогда, когда требуется движение (смыкание, впрыск, выброс), и останавливаются в фазе охлаждения. Это не только снижает потребление электроэнергии, но и уменьшает нагрев гидравлического масла, продлевая срок службы уплотнений и фильтров. Для предприятия это означает снижение операционных расходов (OPEX) на 30-40% ежегодно.
Факторы формирования цены: от чего зависит стоимость оборудования
Запрос «горячекамерная литьевая машина под давлением цена» часто приводит к разбросу значений от 15 000 до 80 000 USD и выше за машины среднего класса. Такая вариативность обусловлена несколькими факторами:
1. Страна происхождения и компонентная база
Оборудование европейского бренда (даже при сборке в Азии) будет стоить значительно дороже из-за стоимости инженерных работ, сертификации CE и использования премиальных компонентов (Siemens, Bosch Rexroth, SMC). Китайские производители, предлагающие прямые поставки, используют локальные аналоги гидравлики и электроники, что снижает цену, но может требовать более тщательного входного контроля качества. Оптимальным балансом сегодня являются машины, собираемые на заводах с жестким контролем качества, использующие ключевые импортные компоненты (например, японские сервомоторы и немецкие пропорциональные клапаны).
2. Уровень автоматизации
Базовая цена обычно включает только литьевую машину. Однако для реальной работы необходимы:
- Автозагрузчик сырья: Обеспечивает непрерывную подачу чушек в тигель.
- Манипулятор-робот: Для извлечения деталей и обрезки литников. Ручное извлечение снижает производительность на 30-50% и повышает риск травматизма.
- Система терморегулирования форм: Чиллеры или маслотермостаты. Без точного контроля температуры формы невозможно добиться стабильного качества.
- Печь-дозатор: Хотя в горячекамерных машинах тигель встроен, внешние плавильные печи могут использоваться для предварительного расплава и подачи металла, снижая нагрузку на нагреватели машины.
3. Кастомизация и опции
Наличие интерфейса Industry 4.0, удаленного мониторинга, системы автоматической смазки формы и расширенной диагностики увеличивает первоначальные инвестиции, но критически важно для бесперебойной работы в режиме 24/7.
Как выбрать поставщика: критерии надежности в 2026 году
Выбор партнера важнее выбора конкретной модели машины. Рынок насыщен предложениями, но не все поставщики способны обеспечить долгосрочную поддержку. При оценке производителя горячекамерных машин литья под давлением используйте следующий чек-лист:
- Наличие собственного инженерного бюро: Способен ли завод модифицировать стандартную машину под ваши нужды (например, изменить ход плит или установить нестандартный инжекционный узел)?
- Склад запасных частей: Каков срок поставки критических узлов (поршни, нагреватели, платы управления)? Если ожидание составляет 6-8 недель, простой линии обойдется дороже экономии на оборудовании.
- Референс-лист: Запросите контакты действующих клиентов в вашем регионе или схожих отраслях. Реальные отзывы о послепродажном обслуживании бесценны.
- Сертификация: Наличие сертификатов EAC (для РФ и ЕАЭС), CE (для Европы) или ISO 9001 подтверждает соответствие международным стандартам безопасности и качества менеджмента.
- Техническая документация: Полнота руководства пользователя, наличие электрических схем и списков деталей (BOM) на русском или английском языке.
Совет инженера: Не стесняйтесь запрашивать видео тестового литья на конкретной машине перед отгрузкой. Попросите отлить деталь, максимально близкую к вашей по геометрии и материалу. Это покажет реальную повторяемость цикла и качество поверхности.
Производитель с проверенной репутацией: ООО «Гуандун Шими Интеллектуальное Оборудование»
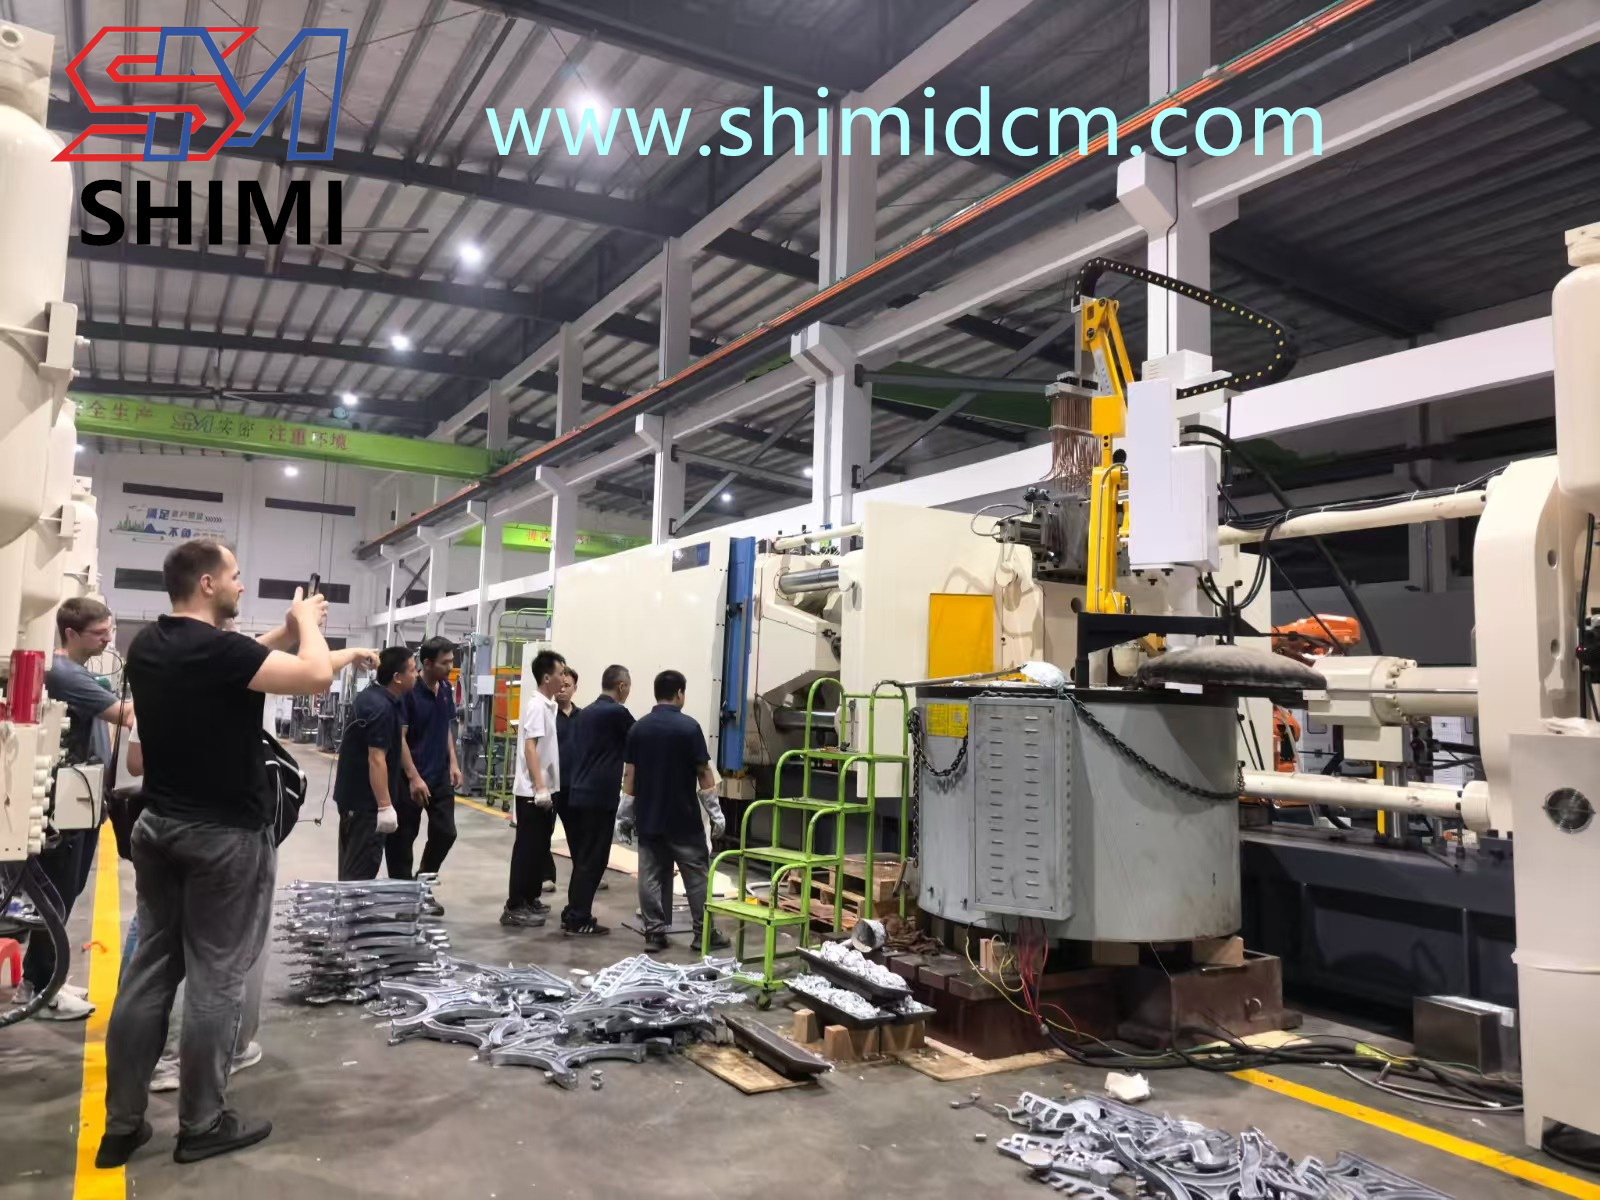
В контексте поиска надежного партнера, соответствующего вышеперечисленным критериям, особого внимания заслуживает компания ООО «Гуандун Шими Интеллектуальное Оборудование» (Guangdong Shimi Intelligent Equipment). Основанная в 2009 году, компания прошла путь от небольшого предприятия до технологического лидера в сфере проектирования и производства литьевых машин. Расположенная в городе Цзянмэнь (провинция Гуандун), компания operates на современной производственной базе площадью 23 000 квадратных метров, введенной в эксплуатацию в 2022 году.
Ключевым преимуществом «Гуандун Шими» является полный контроль производственного цикла. Компания самостоятельно осуществляет все этапы: от разработки конструкции и высокоточной механической обработки компонентов на импортных станках с ЧПУ до сварки роботизированными комплексами, финальной сборки и комплексных испытаний. Такой подход позволяет гарантировать стабильное качество каждой единицы оборудования. Перед отгрузкой каждая машина проходит заводские испытания длительностью не менее 72 часов, что исключает скрытые дефекты и обеспечивает надежность в реальных промышленных условиях. Годовая производственная мощность превышает 1500 единиц оборудования.
Ассортимент продукции компании идеально соответствует потребностям рынка горячекамерного литья. В линейке представлены специализированные машины для литья цинковых, магниевых, свинцовых и латунных сплавов, которые широко востребованы в производстве сантехники, фурнитуры, автомобильных компонентов и осветительного оборудования. Опыт компании подтвержден успешной реализацией более 3000 машин, среди которых крупные контракты с такими гигантами индустрии, как SBS, 3F, Wooshi и CMZ. Инженерная команда под руководством специалиста с 30-летним опытом в отрасли гарантирует, что оборудование будет не просто поставлено, но и оптимально настроено под задачи конкретного клиента, включая оперативное послепродажное обслуживание и техническую поддержку.
Сравнение с холоднокammerным литьем: когда выбор очевиден
Часто возникает вопрос: почему не использовать универсальную холоднокammerную машину? Ответ лежит в экономике процесса и свойствах материалов.
| Критерий | Горячекамерная машина | Холоднокамерная машина |
|---|---|---|
| Материалы | Цинк, Магний, Свинец (Tпл < 450°C) | Алюминий, Медь, Латунь (Tпл > 600°C) |
| Скорость цикла | Высокая (нет этапа набора металла) | Ниже (требуется время на набор дозы) |
| Расход металла | Минимальный (меньше угара и окисления) | Выше (потери в ковше и при переливе) |
| Износ инжекционного узла | Высокий (постоянный контакт с расплавом) | Ниже (контакт кратковременный) |
| Стоимость оборудования | Ниже при равном усилии смыкания | Выше (сложнее конструкция узла впрыска) |
| Качество поверхности | Отличное, минимум оксидных включений | Хорошее, но выше риск захвата воздуха |
Если вы планируете лить алюминий, горячекамерная машина технически неприменима из-за разрушения стальных элементов инжекционного узла расплавленным алюминием. Однако для цинка горячекамерная схема безальтернативна с точки зрения рентабельности массового производства.
Типичные ошибки при выборе и эксплуатации
Даже лучшее оборудование может показывать низкие результаты при неправильном подходе. Вот наиболее частые ошибки, которые мы наблюдаем у наших клиентов:
1. Экономия на системе подготовки металла
Использование грязного лома без плавки-очистки приводит к попаданию шлака и оксидов в инжекционный узел. Результат — быстрый износ уплотнений поршня и засорение литниковых каналов формы. Рекомендуется использовать только сертифицированные чушки или тщательно очищенный вторичный сплав с контролем химического состава.
2. Неправильный выбор температуры формы
Слишком холодная форма приводит к недоливам и высокому внутреннему напряжению в детали. Слишком горячая — к залипанию отливки и увеличению цикла охлаждения. Оптимальная температура для цинковых сплавов обычно составляет 150-200°C. Инвестиции в качественные термостаты окупаются за счет снижения брака.
3. Игнорирование обслуживания «гусиной шеи»
Регулярная замена поршневых колец и уплотнений — это не признак поломки, а плановая процедура. Работа на изношенных уплотнениях приводит к падению давления впрыска и появлению внутренних раковин. Ведите журнал замен и соблюдайте регламент, рекомендованный производителем.
4. Отсутствие вакуумирования формы (для сложных деталей)
При литье тонкостенных или крупных деталей воздух, остающийся в форме, создает противодавление. Установка вакуумного насоса позволяет удалить воздух перед впрыском, улучшая заполняемость и механические свойства отливки.
Логистика, монтаж и ввод в эксплуатацию
Покупка горячекамерной машины литья под давлением — это лишь первый этап. Успешный запуск зависит от правильной логистики и монтажа.
- Фундамент: Машина должна быть установлена на ровном, виброустойчивом фундаменте. Перекос станины приведет к неравномерному износу направляющих плит и быстрому выходу из строя колонн.
- Подключение коммуникаций: Требуется стабильное электроснабжение (желательно с стабилизатором), вода для охлаждения гидравлики и форм (замкнутый цикл), и сжатый воздух для пневматики.
- Пусконаладочные работы (ПУНР): Настоятельно рекомендуется заказывать услугу шеф-монтажа у производителя. Инженер настроит параметры впрыска, давление смыкания и работу манипулятора под вашу конкретную форму. Самостоятельная настройка «методом тыка» может занять недели и привести к поломке дорогостоящей формы.
FAQ: Часто задаваемые вопросы о горячекамерном литье
Какова средняя окупаемость горячекамерной машины?
При работе в одну смену (8 часов) и загрузке 70-80%, окупаемость оборудования составляет 12-18 месяцев. При круглосуточной работе (3 смены) срок окупаемости может сократиться до 6-9 месяцев, благодаря высокой скорости цикла и низкой себестоимости одной отливки.
Можно ли лить алюминий на горячекамерной машине?
Нет. Алюминий химически агрессивен по отношению к сталям, используемым в инжекционном узле горячекамерных машин. Для алюминия необходимо использовать холоднокammerные машины.
Какой расход электроэнергии у современной машины?
Машины с сервоприводом потребляют в среднем 0.3-0.5 кВт*ч на килограмм произведенных отливок (зависит от толщины стенки и сложности детали). Это на 30-50% меньше, чем у старых гидравлических моделей с асинхронными двигателями.
Требуется ли специальное разрешение для эксплуатации?
В большинстве юрисдикций литьевые машины не относятся к объектам повышенного риска, требующим лицензии Ростехнадзора (если рабочее давление гидравлики не превышает определенных пределов, что редко для стандартных машин). Однако персонал должен пройти обучение по охране труда и технике безопасности.
Как влияет цена на качество горячекамерной машины литья под давлением?
Цена коррелирует с надежностью компонентов и точностью изготовления. Дешевые аналоги часто имеют люфты в механических узлах, что снижает точность позиционирования плит и ведет к браку. Переплата за бренд и качество сборки — это инвестиция в стабильность процесса и отсутствие простоев.
Заключение и рекомендации по закупке
Инвестиции в горячекамерную машину литья под давлением — это стратегический шаг для предприятий, ориентированных на массовое производство высококачественных металлических изделий. В 2026 году рынок предлагает эффективные, энергосберегающие решения, которые позволяют существенно снизить себестоимость единицы продукции. Ключ к успеху заключается не только в выборе оборудования с подходящими техническими характеристиками, но и в партнерстве с надежным производителем, способным обеспечить техническую поддержку, поставку запчастей и помощь в освоении технологии.
Не стоит гнаться за самой низкой ценой, игнорируя качество сборки и происхождение компонентов. Рассчитывайте совокупную стоимость владения, учитывайте расходы на электроэнергию, обслуживание и возможный простой. Правильно подобранная машина станет основой вашей производственной линии на ближайшие 10-15 лет.
Готовы обсудить ваш проект?
Наши инженеры помогут подобрать оптимальную модель горячекамерной машины литья под давлением исходя из геометрии ваших деталей, требуемого тиража и бюджета. Мы предлагаем полное сопровождение: от технического аудита до запуска производства и обучения персонала.