
Литьевая машина для алюминиевых сплавов: цена от производителя
2026-09-03
- Литьевая машина для алюминиевых сплавов: цена от производителя и ключевые параметры выбора в 2026 году
- Что такое литьевая машина для алюминиевых сплавов и её роль в производстве
- Диапазон цен: сколько стоит литьевая машина для алюминиевых сплавов в 2026 году
- Что влияет на стоимость литьевой машины для алюминиевых сплавов
- Как выбрать поставщика: критерии надежности в 2026 году
- Технические характеристики: на что смотреть в спецификации
- Логистика и экспорт: особенности поставки промышленного оборудования
- Сравнение технологий: Гидравлика vs Сервопривод
- Типичные ошибки при покупке литьевого оборудования
- Применение в отраслях: где используется литьевая машина для алюминиевых сплавов
- FAQ: Часто задаваемые вопросы о литьевых машинах
- Рекомендации по покупке и заключению контракта
- Заключение
Литьевая машина для алюминиевых сплавов: цена от производителя и ключевые параметры выбора в 2026 году
Литьевая машина для алюминиевых сплавов — это высокотехнологичный комплекс оборудования, предназначенный для серийного производства деталей методом литья под давлением (HPDC). В условиях промышленного производства 2026 года данное оборудование является критическим звеном в цепочке поставок автомобильных компонентов, корпусов для электроники и элементов инфраструктуры. Прямая покупка у производителя позволяет снизить капитальные затраты на 20–35% по сравнению с приобретением через дилерские сети, обеспечивая при этом полный доступ к технической поддержке и гарантийному обслуживанию.
Современные установки для литья алюминия характеризуются усилием смыкания от 80 до 4000 тонн, скоростью впрыска до 12 м/с и прецизионной системой управления температурой форм. Интеграция систем Industry 4.0, включая предиктивную аналитику износа плунжеров и автоматическую компенсацию усадки сплава, стала стандартом отрасли. Для технических директоров и закупщиков понимание реальной структуры ценообразования, а не просто маркетинговых цифр, является основой для принятия инвестиционных решений. Данная статья разбирает технические нюансы, влияющие на стоимость, и предоставляет инженерный взгляд на выбор оборудования, которое окупается за счет снижения процента брака и повышения энергоэффективности.
Что такое литьевая машина для алюминиевых сплавов и её роль в производстве
В основе процесса лежит метод высокого давления. Литьевая машина для алюминиевых сплавов создает условия, при которых расплавленный металл (обычно силумины серии Al-Si, такие как АК12 или ADC12) заполняет стальную форму за доли секунды. Это предотвращает преждевременное затвердевание металла в тонкостенных сечениях и обеспечивает высокую плотность отливки.
В отличие от литья в кокиль или песчаные формы, машины высокого давления (ВД) позволяют достигать шероховатости поверхности Ra 1.25–2.5 без дополнительной механической обработки. Это критически важно для деталей, работающих в парах трения или требующих герметичности.
Ключевые узлы оборудования
- Узел смыкания: Обеспечивает удержание формы под давлением расплава. В 2026 году преобладают двухплитные конструкции с гидравлическим или серво-гидравлическим приводом, обеспечивающие параллельность плит с точностью до 0.05 мм.
- Узел впрыска: Сердце машины. Состоит из тигля, поршня (плунжера) и камеры прессования. Скорость движения плунжера на первой фазе (медленный ход) составляет 0.1–0.3 м/с для вытеснения воздуха, на второй фазе (быстрый ход) — до 10–12 м/с для заполнения формы.
- Система выброса: Механические или гидравлические толкатели, удаляющие отливку из подвижной полуформы.
- Система охлаждения и смазки: Автоматические дозаторы разделительной смазки и установки водяного охлаждения форм, контролирующие тепловой баланс цикла.
Понимание этих узлов необходимо для корректной оценки того, за что вы платите. Дешевая машина часто экономит на качестве стали камер прессования или на мощности насосной станции, что приводит к простоям через 6–12 месяцев активной эксплуатации.
Диапазон цен: сколько стоит литьевая машина для алюминиевых сплавов в 2026 году
Вопрос «сколько стоит» не имеет однозначного ответа без технического задания. Однако, анализируя рынок прямых поставок от производителей (Китай, Турция, Россия, ЕС), можно выделить четкие ценовые сегменты. Важно понимать, что цена формируется не только из веса машины, но и из уровня автоматизации и бренда комплектующих.
Ценовая градация по усилию смыкания
| Усилие смыкания (тонн) | Примерная стоимость (USD)* | Типичное применение | Срок окупаемости (мес.) |
|---|---|---|---|
| 80 – 160 т | $45,000 – $85,000 | Мелкая фурнитура, детали светильников, корпуса приборов | 12 – 18 |
| 200 – 400 т | $90,000 – $160,000 | Автомобильные кронштейны, элементы двигателей, насосные корпуса | 18 – 24 |
| 500 – 800 т | $170,000 – $280,000 | Корпуса редукторов, крупные элементы шасси, теплообменники | 24 – 36 |
| 1000 – 1600 т | $300,000 – $550,000 | Картеры двигателей, структурные элементы кузова (EV) | 36 – 48 |
| 2000+ т | $600,000+ | Гигакастинг, крупные рамы, интегрированные узлы | 48+ |
*Цены указаны за базовую комплектацию без учета периферийного оборудования (печи, дозаторы, роботы-манипуляторы) и логистики. Стоимость может варьироваться в зависимости от курса валют и таможенных пошлин в регионе импорта.
Что скрыто за ценой?
При запросе коммерческого предложения на литьевую машину для алюминиевых сплавов, обращайте внимание на следующие скрытые факторы стоимости:
- Бренд гидравлики и электроники: Машина с компонентами Bosch Rexroth, Siemens или Yaskawa будет стоить на 15–20% дороже аналога с локальными или менее известными азиатскими брендами. Однако это снижает риск простоев и упрощает поиск запчастей в любой точке мира.
- Тип привода: Серво-гидравлические системы (Servo-hydraulic) дороже классических асинхронных двигателей с постоянным потоком, но экономят до 40–60% электроэнергии. В условиях роста тарифов на энергоносители в 2026 году переплата за сервопривод окупается за 1.5–2 года.
- Система контроля качества впрыска: Наличие датчиков реального времени (Real-time monitoring), отслеживающих давление и скорость в каждом цикле, увеличивает начальную стоимость, но является обязательным требованием для автопроизводителей (IATF 16949).
Что влияет на стоимость литьевой машины для алюминиевых сплавов
Цена оборудования — это функция технических характеристик и рыночных условий. Производители формируют стоимость исходя из следующих параметров:
1. Конструкция узла смыкания
Машины с рычажной системой (toggle system) дешевле в производстве, но требуют более частой регулировки и обслуживания клиньев. Двухплитные машины (two-platen) дороже, но обеспечивают большую жесткость и точность для крупногабаритных форм. Для сложных отливок с глубокими карманами двухплитная конструкция предпочтительнее, несмотря на более высокие капитальные затраты (CAPEX).
2. Производительность и цикл
Скорость холостого хода плит и время сухого цикла напрямую влияют на цену. Машины, способные выполнять сухой цикл за 2.5–3 секунды, требуют более мощных гидронасосов и высококачественных направляющих. Если ваш продукт — массовый (например, крышки для косметики или мелкие крепежи), вам нужна максимальная скорость. Если это крупный корпус насоса — скорость вторична, важна стабильность давления.
3. Интеграция с периферией
Современная литьевая машина для алюминиевых сплавов редко работает изолированно. Возможность бесшовной интеграции с роботом-манипулятором для извлечения отливки, системой конвейерной подачи и автоматической обрезки заусенцев заложена в архитектуру контроллера. Открытость протоколов связи (Euromap 67, OPC UA) также добавляет ценности оборудованию.
4. Логистика и таможенные расходы
При импорте оборудования необходимо учитывать не только FOB-цену (Free On Board), но и расходы на морскую перевозку, страховку, таможенную очистку и НДС. В 2026 году логистические маршруты стабилизировались, но фрахтовые ставки остаются волатильными. Покупка у производителя, имеющего склад запасных частей в вашем регионе или стране-импортере, может существенно снизить риски простоев.
Как выбрать поставщика: критерии надежности в 2026 году
Рынок насыщен предложениями. Как отличить надежного производителя от сборочного цеха? Используйте следующий чек-лист при аудите поставщика:
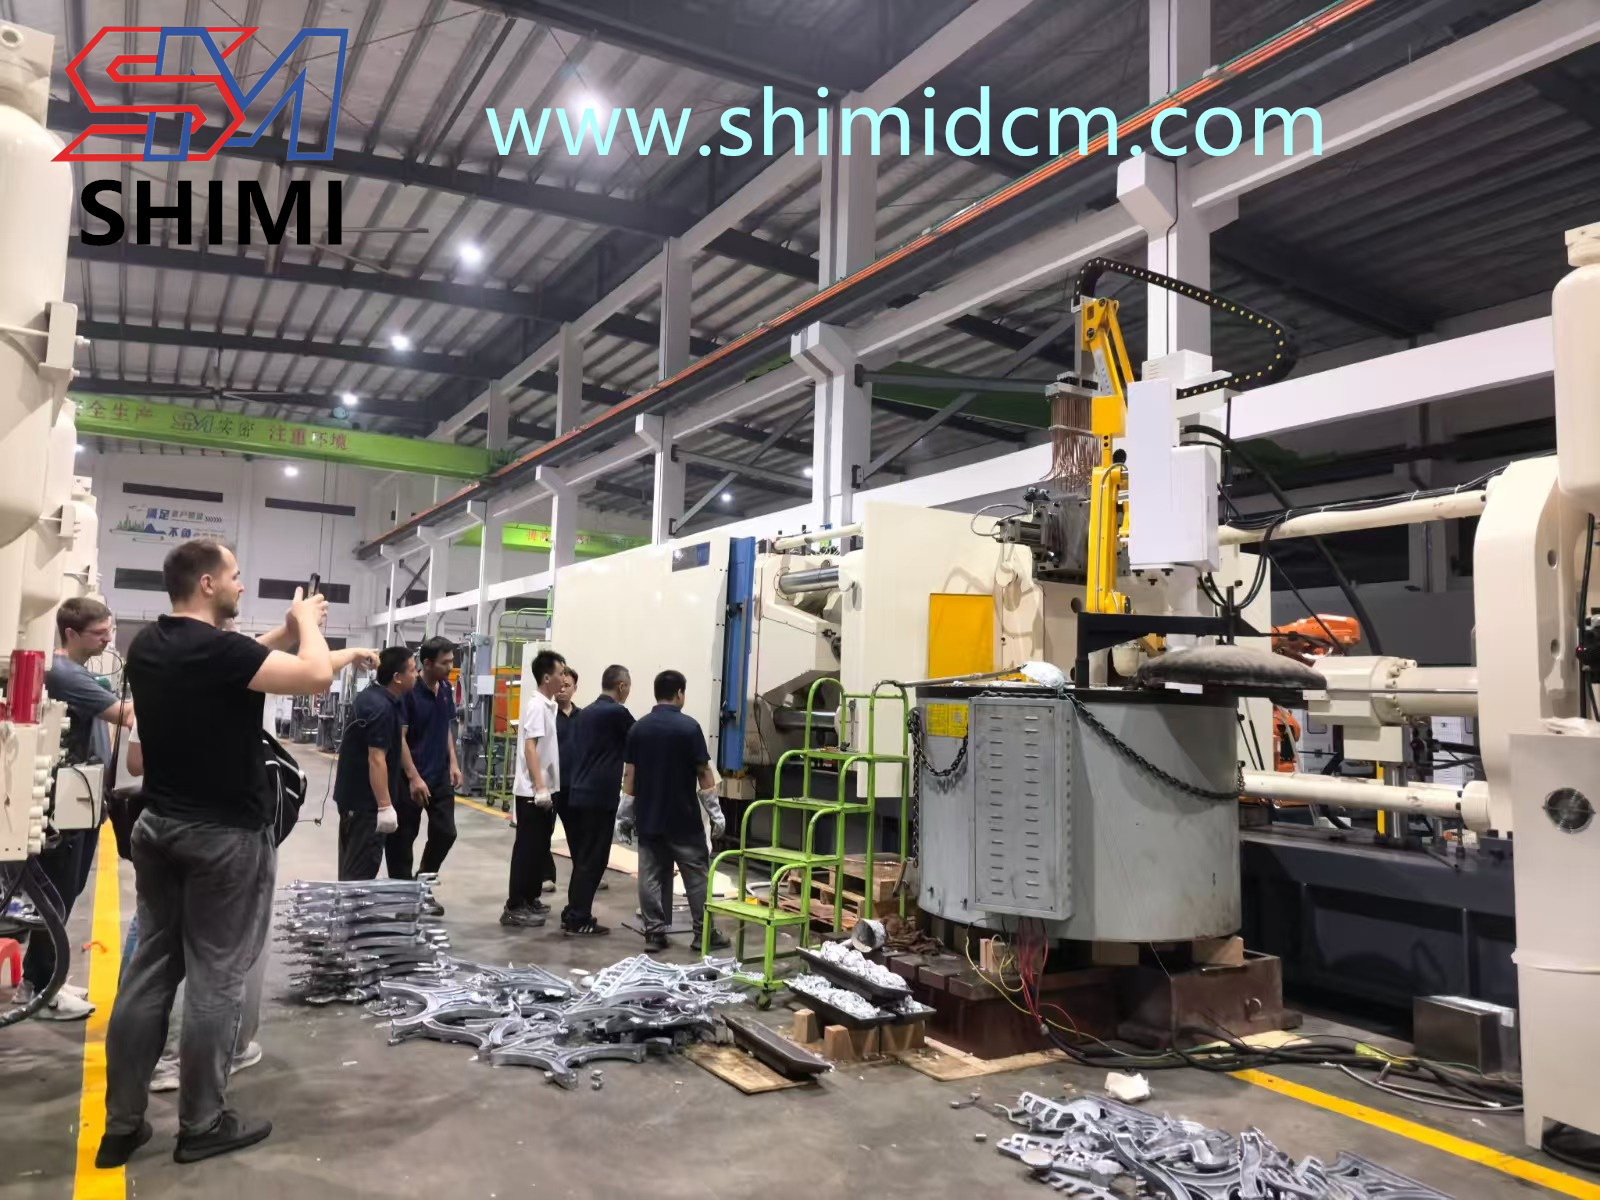
- Собственное литейное производство и инфраструктура: Производитель, который сам использует свои машины или имеет масштабное собственное производство, лучше понимает боли клиентов. Например, ООО «Гуандун Шими Интеллектуальное Оборудование» (Guangdong Shimi Intelligent Equipment), основанное в 2009 году, располагает современной производственной базой площадью 23 000 кв. м в провинции Гуандун. Компания реализует полный цикл: от проектирования и механообработки на станках с ЧПУ до сборки и 72-часовых заводских испытаний каждой машины. Такой подход гарантирует, что оборудование, покидающее завод, уже прошло строгий контроль качества.
- Наличие сертификатов: ISO 9001 обязательно. Для работы с европейскими или российскими автоконцернами требуется соответствие стандартам CE или EAC (Евразийское соответствие).
- Сервисная сеть и опыт: Узнайте, есть ли инженеры производителя в вашей стране. Время реакции на аварийную остановку линии должно быть не более 24–48 часов. Удаленная диагностика через TeamViewer или VPN полезна, но не заменит механика с набором ключей. Опыт компании, такой как Shimi, которая поставила более 2000 машин холодного литья и обслуживает свыше 300 предприятий светодиодной индустрии, говорит о зрелости сервисной модели.
- Референс-лист: Попросите контакты 2–3 действующих клиентов в вашем регионе. Позвоните им. Спросите не про «все хорошо», а про «что ломалось чаще всего» и «как быстро присылали запчасти».
Инженерный совет: не гонитесь за самым низким ценником. Разница в 10% в цене оборудования может обернуться 30% потерями в производительности из-за нестабильности параметров впрыска и повышенного брака.
Технические характеристики: на что смотреть в спецификации
При изучении datasheet (технического паспорта) оборудования фокусируйтесь на следующих параметрах. Они определяют возможность производства вашей конкретной детали.
Усилие смыкания (Clamping Force)
Измеряется в тоннах (т) или килоньютонах (кН). Правило большого пальца: усилие смыкания должно превышать силу раскрытия формы, создаваемую давлением металла, на 10–15%. Сила раскрытия рассчитывается как произведение площади проекции отливки (включая литниковую систему) на давление в полости формы (обычно 300–600 бар для алюминия).
Ход плиты и расстояние между плитами
Проверьте, поместится ли ваша форма в габариты машины. Важно учитывать не только размер формы, но и высоту отливки с учетом хода выталкивателей. Для высоких отливок требуется увеличенный ход подвижной плиты.
Диаметр камеры прессования и удельное давление
Выбор диаметра плунжера критичен. Слишком большой диаметр приведет к низкому удельному давлению и недоливам. Слишком маленький — к чрезмерной скорости и эрозии формы. Хорошая машина предлагает несколько сменных камер прессования в базовой комплектации.
Система регулирования скорости впрыска
Ищите машины с пропорциональными клапанами, обеспечивающими минимум 3–4 стадии скорости впрыска. Это позволяет контролировать турбулентность потока металла, снижая пористость отливки.
Логистика и экспорт: особенности поставки промышленного оборудования
Покупка литьевой машины для алюминиевых сплавов у зарубежного производителя — это сложный логистический проект. В 2026 году основные вызовы связаны не столько с транспортировкой, сколько с таможенным оформлением и пусконаладочными работами (SAT — Site Acceptance Test).
Этапы поставки
- FAT (Factory Acceptance Test): Приемка на заводе производителя. Обязательно лично присутствуйте или отправляйте своего инженера. Проверьте сухой цикл, нагрев плит, работу систем безопасности. Не оплачивайте остаток суммы до успешного прохождения FAT.
- Упаковка: Машина должна быть упакована в морской контейнер (обычно 40ft HC) с вакуумной защитой от коррозии. Электронные шкафы должны иметь обогреватели для предотвращения конденсата.
- Таможенная очистка: Код ТН ВЭД для литьевых машин обычно 8454 30. Проверьте актуальные ставки пошлин и необходимость получения разрешительных документов (например, заключение промышленной безопасности).
- Монтаж и SAT: Производитель должен предоставить схему фундамента заранее. Подключение электричества, воды и сжатого воздуха должно соответствовать требованиям завода-изготовителя. Пусконаладка занимает от 3 до 7 дней.
Сравнение технологий: Гидравлика vs Сервопривод
Один из самых частых вопросов при выборе: стоит ли переплачивать за сервопривод? Давайте сравним объективно.
| Параметр | Классическая гидравлика (Асинхронный двигатель) | Серво-гидравлическая система |
|---|---|---|
| Энергопотребление | Высокое. Двигатель работает постоянно, сбрасывая излишки в бак. | Низкое. Двигатель вращается только тогда, когда нужно действие. Экономия 30–60%. |
| Нагрев масла | Значительный. Требуется мощная система охлаждения. | Минимальный. Масло нагревается меньше, что продлевает срок его службы. |
| Шум | Высокий уровень шума (80–90 дБ). | Низкий уровень шума (<75 дБ). Комфортнее для персонала. |
| Точность повторения | Зависит от температуры масла и износа насоса. | Высокая стабильность параметров впрыска. |
| Стоимость обслуживания | Ниже стоимость ремонта, но чаще замена масла и фильтров. | Сервомотор надежен, но его замена в случае поломки очень дорога. |
| Рекомендация | Для небольших мастерских с низкой загрузкой (1 смена). | Для серийного производства (2–3 смены) и требований по энергосбережению. |
Вердикт: Если вы планируете работать в 2–3 смены, выбор в пользу сервопривода экономически оправдан уже на втором году эксплуатации. Для опытного производства или одной смены классическая гидравлика остается разумным бюджетным решением.
Типичные ошибки при покупке литьевого оборудования
Анализ обращений в сервисные центры показывает, что большинство проблем возникает не из-за качества машины, а из-за ошибок на этапе выбора и ввода в эксплуатацию.
Ошибка 1: Выбор машины «с запасом» без расчета
Часто покупают машину на 400 тонн для детали, которую можно отлить на 250 тоннах. Это приводит к перерасходу энергии, износу гидравлики из-за работы на низких давлениях и неоправданно высокой амортизации. Всегда делайте расчет силы раскрытия формы.
Ошибка 2: Игнорирование качества подготовки металла
Даже самая дорогая литьевая машина для алюминиевых сплавов не сделает качественную отливку из грязного металла. Наличие оксидных пленок, водорода и шлака в тигле приведет к пористости. Инвестируйте в хорошую печь-дозатор и систему фильтрации металла.
Ошибка 3: Экономия на периферии
Покупка дешевой системы термостатирования форм или некачественной разделительной смазки сводит на нет преимущества точного впрыска. Термобаланс формы — это 50% успеха литья.
Ошибка 4: Отсутствие обучения персонала
Операторы должны понимать физику процесса, а не просто нажимать кнопку «Старт». Требуйте от поставщика расширенного обучения настройщиков, а не только операторов.
Применение в отраслях: где используется литьевая машина для алюминиевых сплавов
Алюминиевое литье под давлением проникло практически во все сектора промышленности. Вот два конкретных примера с цифрами, иллюстрирующих эффективность.
Автомобилестроение и электромобили (EV)
Производство корпусов инверторов и элементов батарей.
Параметры: Машина 250–400 тонн.
Температура сплава: 680–720°C.
Давление впрыска: 400–600 бар.
Эффективность: Цикл 45–60 секунд. Вес отливки 1.5–3 кг.
Инженерный нюанс: Здесь критична герметичность. Использование вакуумирования формы (Vacuum Assisted HPDC) позволяет снизить пористость до <1%, что необходимо для последующей герметизации корпуса без дополнительной пропитки.
Производство светодиодных светильников
Литье радиаторов и корпусов.
Параметры: Машина 80–160 тонн.
Сплав: AlSi10Mg (для лучшей теплопроводности).
Температура формы: 180–220°C (строгий контроль для избежания деформаций).
Эффективность: Высокая скорость цикла (20–30 сек).
Проблема: Тонкие стенки ребер радиатора. Требуется высокая скорость впрыска на второй фазе, чтобы металл не застыл в каналах.
FAQ: Часто задаваемые вопросы о литьевых машинах
Какая минимальная партия оправдывает покупку собственной литьевой машины?
Обычно, если ваш годовой объем превышает 50–100 тонн отливок, собственное производство становится рентабельным по сравнению с аутсорсингом. Для меньших объемов целесообразнее использовать услуги литейных цехов, так как затраты на наладку и обслуживание машины будут слишком высокими на единицу продукции.
Можно ли лить другие металлы на машине для алюминия?
Теоретически, некоторые машины могут работать с магниевыми сплавами (при соблюдении строгих мер пожарной безопасности) или цинковыми сплавами (при замене камеры прессования на меньший диаметр). Однако литье меди или стали на стандартной алюминиевой машине невозможно из-за различий в температурах плавления и агрессивности расплава к стали формы.
Как часто нужно менять плунжер и камеру прессования?
Это расходные материалы. При правильной смазке и температуре металла срок службы составляет от 10 000 до 50 000 циклов, в зависимости от качества сплава и режима работы. Регулярный осмотр и замена смазки плунжера критически важны.
Влияет ли влажность сырья на качество литья?
Косвенно. Алюминиевые чушки сами по себе не гигроскопичны, но загрязнения на их поверхности или использование возвратного лома (литников) с остатками смазки может привести к попаданию влаги в тигль. Влага мгновенно превращается в пар, вызывая микро-взрывы и поры в отливке. Лом должен быть чистым и сухим.
Какова реальная мощность потребления машины 200 тонн?
Для машины с сервоприводом средняя потребляемая мощность составит около 15–20 кВт (пиковая может быть выше, но кратковременно). Для классической гидравлики — 30–45 кВт постоянно. Учитывайте это при проектировании электросети цеха.
Рекомендации по покупке и заключению контракта
Перед подписанием договора на поставку литьевой машины для алюминиевых сплавов убедитесь, что в спецификации четко прописаны:
- Гарантийные сроки на основные узлы (станина, плиты) и гидравлику/электронику (обычно 12–24 месяца).
- Перечень запасных частей, входящих в стартовый комплект (уплотнения, фильтры, нагреватели).
- Условия шеф-монтажа: кто оплачивает проезд, проживание и визу инженеров?
- Штрафные санкции за задержку поставки или несоответствие техническим параметрам.
Не забывайте, что машина — это лишь инструмент. Ваш успех зависит от технологии, которую вы в нее заложите. Требуйте от поставщика не только «железо», но и технологическую поддержку на этапе освоения первых партий.
Заключение
Инвестиция в литьевую машину для алюминиевых сплавов в 2026 году — это стратегическое решение, требующее глубокого анализа. Рынок предлагает широкий спектр решений: от бюджетных гидравлических машин до высокотехнологичных серво-систем с интеграцией в IoT. Ключ к успеху — не в поиске самой низкой цены, а в поиске оптимального соотношения стоимости владения (TCO), надежности и технической поддержки.
Прямое сотрудничество с производителем позволяет гибко конфигурировать оборудование под ваши задачи, избегая переплат за ненужные функции и обеспечивая быструю реакцию сервиса. Помните: качественная отливка начинается с правильно выбранной машины и грамотно настроенного процесса.
Готовы обсудить техническое задание и получить индивидуальное коммерческое предложение?
→ Свяжитесь с нашими инженерами для подбора оборудования
Получить расчет стоимости и технические характеристики
Смотрите также: Каталог литьевых машин | Услуги литья под давлением | Техническая документация ГОСТ