
Машина для литья дверных ручек под давлением: цена от производителя
2026-09-01
- Машина для литья дверных ручек под давлением: цена от производителя и технические параметры 2026
- Что такое машина для литья дверных ручек под давлением и её специфика
- Где применяется машина для литья дверных ручек под давлением: отрасли и сценарии
- Основные технические характеристики: на что смотреть в 2026 году
- Как выбрать машину для литья дверных ручек под давлением: пошаговый алгоритм
- Диапазон цен и факторы стоимости в 2026 году
- Сравнение технологий: Холоднокамерные vs Горячекамерные машины
- Производительский взгляд: опыт ООО «Гуандун Шими»
- Типичные ошибки при выборе и эксплуатации
- Логистика, монтаж и пусконаладка
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке и заключению контракта
Машина для литья дверных ручек под давлением: цена от производителя и технические параметры 2026
Машина для литья дверных ручек под давлением представляет собой специализированное промышленное оборудование, предназначенное для высокоскоростного производства фурнитуры из цинковых (Zamak), алюминиевых или магниевых сплавов. В условиях рынка 2026 года ключевым фактором конкурентоспособности является не только базовая стоимость станка, но и его способность обеспечивать минимальный процент брака при сложной геометрии изделий. Современные литьевые машины (ЛМ) для дверных ручек отличаются усиленной системой впрыска, прецизионным контролем температуры формы и интеграцией с системами Industry 4.0 для мониторинга каждого цикла в реальном времени.
Для производителей автомобильной и строительной фурнитуры выбор правильного оборудования напрямую влияет на себестоимость единицы продукции. Цена машины для литья под давлением варьируется в зависимости от усилия смыкания, наличия сервоприводов и степени автоматизации периферийного оборудования. Данный обзор подготовлен инженерами-технологами с учетом актуальных требований Yandex к техническому контенту и реальных запросов закупщиков B2B сектора. Мы разберем, как формируется цена, какие характеристики критичны именно для литья ручек, и почему прямая покупка у производителя оборудования часто выгоднее приобретения через дилеров.
Что такое машина для литья дверных ручек под давлением и её специфика
Стандартная машина для литья дверных ручек под давлением — это не универсальный термопластавтомат. Это агрегат, оптимизированный для работы с цветными металлами, имеющими низкую температуру плавления, но требующими высокого давления для заполнения тонкостенных элементов декора. Дверные ручки часто имеют сложную эргономичную форму, скрытые крепежные элементы и текстурированную поверхность, что предъявляет повышенные требования к стабильности процесса впрыска.
В отличие от литья простых корпусных деталей, производство ручек требует:
- Высокой скорости впрыска: чтобы металл не застыл до заполнения всех микро-полостей формы.
- Точного дозирования: для предотвращения переливов и образования грата, который сложно удалять на криволинейных поверхностях.
- Стабильного температурного режима: колебания температуры сплава даже на 5-10°C могут привести к появлению раковин или хрупкости изделия.
В 2026 году большинство современных машин оснащаются интеллектуальными системами контроля, которые автоматически корректируют параметры впрыска в зависимости от вязкости расплава. Это снижает зависимость качества продукции от квалификации оператора-литейщика, что является частой проблемой на средних производствах.
Где применяется машина для литья дверных ручек под давлением: отрасли и сценарии
Основная сфера применения оборудования этого класса сосредоточена в двух крупных сегментах: автомобилестроении и производстве строительной фурнитуры. Однако границы применения расширяются за счет развития новых сплавов и технологий постобработки.
Автомобильная промышленность (OEM и aftermarket)
Внутренние ручки дверей автомобилей подвергаются высоким механическим нагрузкам и строгим требованиям по безопасности. Здесь используется литье под давлением из алюминиевых сплавов (например, AlSi9Cu3) или высокопрочного цинка. Машина должна обеспечивать плотность структуры металла, так как любые внутренние поры могут стать точкой разрушения при аварии. Типичный цикл литья автомобильной ручки занимает 15–25 секунд, включая время на охлаждение и экстракцию.
Строительная и мебельная фурнитура
Это самый массовый сегмент. Дверные ручки для межкомнатных и входных дверей, а также мебельная фурнитура часто отливаются из сплава Zamak-4 или Zamak-5. Ключевое требование здесь — эстетика поверхности. Литьевая машина должна работать в паре с качественными термостатами формы, чтобы избежать дефектов типа «холодный спай» или неравномерного блеска. Производительность линий может достигать 800–1200 циклов в час на многоручьевых формах.
Специализированные применения
Также оборудование используется для производства:
- Ручек для бытовой техники (холодильники, духовые шкафы).
- Декоративных накладок и розеток замков.
- Элементов систем безопасности и доступа.
Основные технические характеристики: на что смотреть в 2026 году
При выборе оборудования необходимо анализировать не только рекламные брошюры, но и реальные инженерные параметры. Ниже приведены критические характеристики, определяющие класс машины.
| Параметр | Описание и влияние на процесс | Рекомендуемое значение для ручек |
|---|---|---|
| Усилие смыкания (тоннаж) | Определяет максимальную площадь проекции отливки. Недостаточное усилие приведет к выбросу металла через стык формы. | 80 – 250 тонн (в зависимости от количества гнезд в форме) |
| Объем впрыска (см³) | Максимальный объем металла, который поршень может вытолкнуть за один ход. Должен превышать вес отливки + литниковой системы на 20-30%. | 150 – 600 см³ |
| Давление впрыска (МПа/бар) | Критично для заполнения тонких стенок. Высокое давление обеспечивает четкость рельефа. | До 100-120 МПа (пиковое) |
| Скорость холостого хода поршня | Влияет на общее время цикла. Быстрый возврат увеличивает производительность. | > 0.5 м/с |
| Тип привода | Сервогидравлический привод экономит до 40-60% электроэнергии по сравнению с обычными гидронасосами. | Сервопривод (обязательно для рентабельности) |
| Расстояние между колоннами | Определяет габариты устанавливаемой пресс-формы. | Индивидуально, под размер ваших форм |
Важно отметить, что для литья дверных ручек часто используются многогнездовые формы (на 2, 4 или 8 изделий). Поэтому расчет усилия смыкания должен производиться исходя из суммарной площади проекции всех отливок в форме плюс площадь литниковой системы.
Как выбрать машину для литья дверных ручек под давлением: пошаговый алгоритм
Процесс закупки промышленного оборудования сопряжен с рисками. Ошибка в выборе модели может стоить предприятию миллионов рублей на переделку форм или простое линии. Следуйте этому алгоритму, чтобы минимизировать риски.
Шаг 1: Анализ продукта и формы
Прежде чем смотреть на машины, определите параметры вашей будущей или существующей формы. Каков вес одной ручки? Сколько ручек будет в одной форме? Какой материал используется (Zamak, Aluminum)? Если вы планируете лить из алюминия, вам потребуется машина с более высоким давлением и специальной камерой сгорания, устойчивой к эрозии, чем для цинка.
Шаг 2: Расчет необходимого тоннажа
Используйте формулу: F = P × S × k, где F — усилие смыкания, P — удельное давление литья (для цинка ~30-50 МПа, для алюминия ~60-90 МПа), S — площадь проекции отливки с литниками, k — коэффициент запаса (обычно 1.1-1.2). Не берите машину «впритык». Работа на предельных нагрузках сокращает срок службы плит и колонн.
Шаг 3: Оценка системы управления
Современная машина для литья дверных ручек под давлением должна иметь интуитивно понятный HMI-интерфейс. Проверьте наличие функций сохранения рецептов настроек. Это позволит быстро переключаться между разными моделями ручек без длительной наладки. Наличие удаленного доступа для диагностики сервисным инженером также является стандартом де-факто в 2026 году.
Шаг 4: Интеграция с периферией
Сама машина — это лишь часть линии. Убедитесь, что она совместима с вашими дозаторами сплава, термостатами и роботами-манипуляторами для съема изделий. Интерфейсы связи (Euromap 67/77 или современные Ethernet-протоколы) должны быть открыты.
Диапазон цен и факторы стоимости в 2026 году
Вопрос «сколько стоит машина» не имеет однозначного ответа без спецификации. Однако мы можем обозначить рыночные коридоры цен на оборудование нового поколения. Цены указаны ориентировочно и зависят от курса валют, логистики и комплектации.
- Базовые модели (Китай/Азия, усилие 80-120 т): $25,000 – $45,000. Подходят для стартапов и небольших партий несложной фурнитуры. Часто требуют доработки гидравлики и замены электроники на более надежную.
- Средний сегмент (Китай премиум / Турция / Россия, 120-250 т): $50,000 – $90,000. Оптимальное соотношение цены и надежности. Оснащены сервоприводами, качественными компонентами (Yukken, Rexroth, Siemens/Omron). Лучший выбор для серийного производства ручек.
- Премиум сегмент (Европа/Япония/Корея, 250+ т): $120,000 – $250,000+. Высочайшая точность, долговечность, энергоэффективность. Окупаются только на сверхбольших объемах производства или при изготовлении сверхточных автомобильных компонентов.
Что влияет на итоговую стоимость?
- Наличие сервопривода: Увеличивает начальную цену на 15-20%, но окупается за 12-18 месяцев за счет экономии электроэнергии.
- Бренд компонентов: Использование гидравлики Bosch Rexroth или насосов Yuken дороже аналогов, но гарантирует отсутствие протечек и стабильность давления.
- Система смазки формы: Автоматическая система смазки с программируемым количеством эмульсии критична для качества поверхности ручек. Ее наличие добавляет к стоимости, но спасает форму.
- Таможенные пошлины и логистика: При импорте оборудования необходимо учитывать НДС, пошлины и расходы на растаможку, которые могут составлять до 30% от стоимости станка.
Покупка напрямую у производителя (цена от производителя) позволяет исключить дилерскую наценку, которая обычно составляет 15-25%. Кроме того, прямой контракт упрощает гарантийное обслуживание и получение запасных частей.
Сравнение технологий: Холоднокамерные vs Горячекамерные машины
Для литья дверных ручек принципиально важно выбрать правильный тип литьевой машины. Большинство ручек льется из цинковых сплавов (Zamak) или алюминия.
| Характеристика | Горячекамерная машина (Hot Chamber) | Холоднокамерная машина (Cold Chamber) |
|---|---|---|
| Применяемые сплавы | Цинк (Zamak), Магний, Свинец | Алюминий, Латунь, Медь, Цинк (реже) |
| Скорость цикла | Высокая (металл всегда жидкий в машине) | Ниже (требуется время на дозирование ковшом) |
| Качество поверхности | Отличное, меньше оксидных включений | Хорошее, но выше риск попадания шлака |
| Стоимость обслуживания | Ниже (проще конструкция) | Выше (износ поршня и камеры) |
| Рекомендация для ручек | Идеально для цинковых ручек (масс-маркет) | Необходимо для алюминиевых ручек (премиум, авто) |
Инженерное мнение: Если вы производите стандартные межкомнатные ручки из Zamak, горячекамерная машина даст вам лучшую экономику и качество поверхности «из формы». Если же вы делаете дизайнерские ручки из алюминия с анодированием, вам неизбежно нужна холоднокамерная машина с высоким давлением.
Производительский взгляд: опыт ООО «Гуандун Шими»
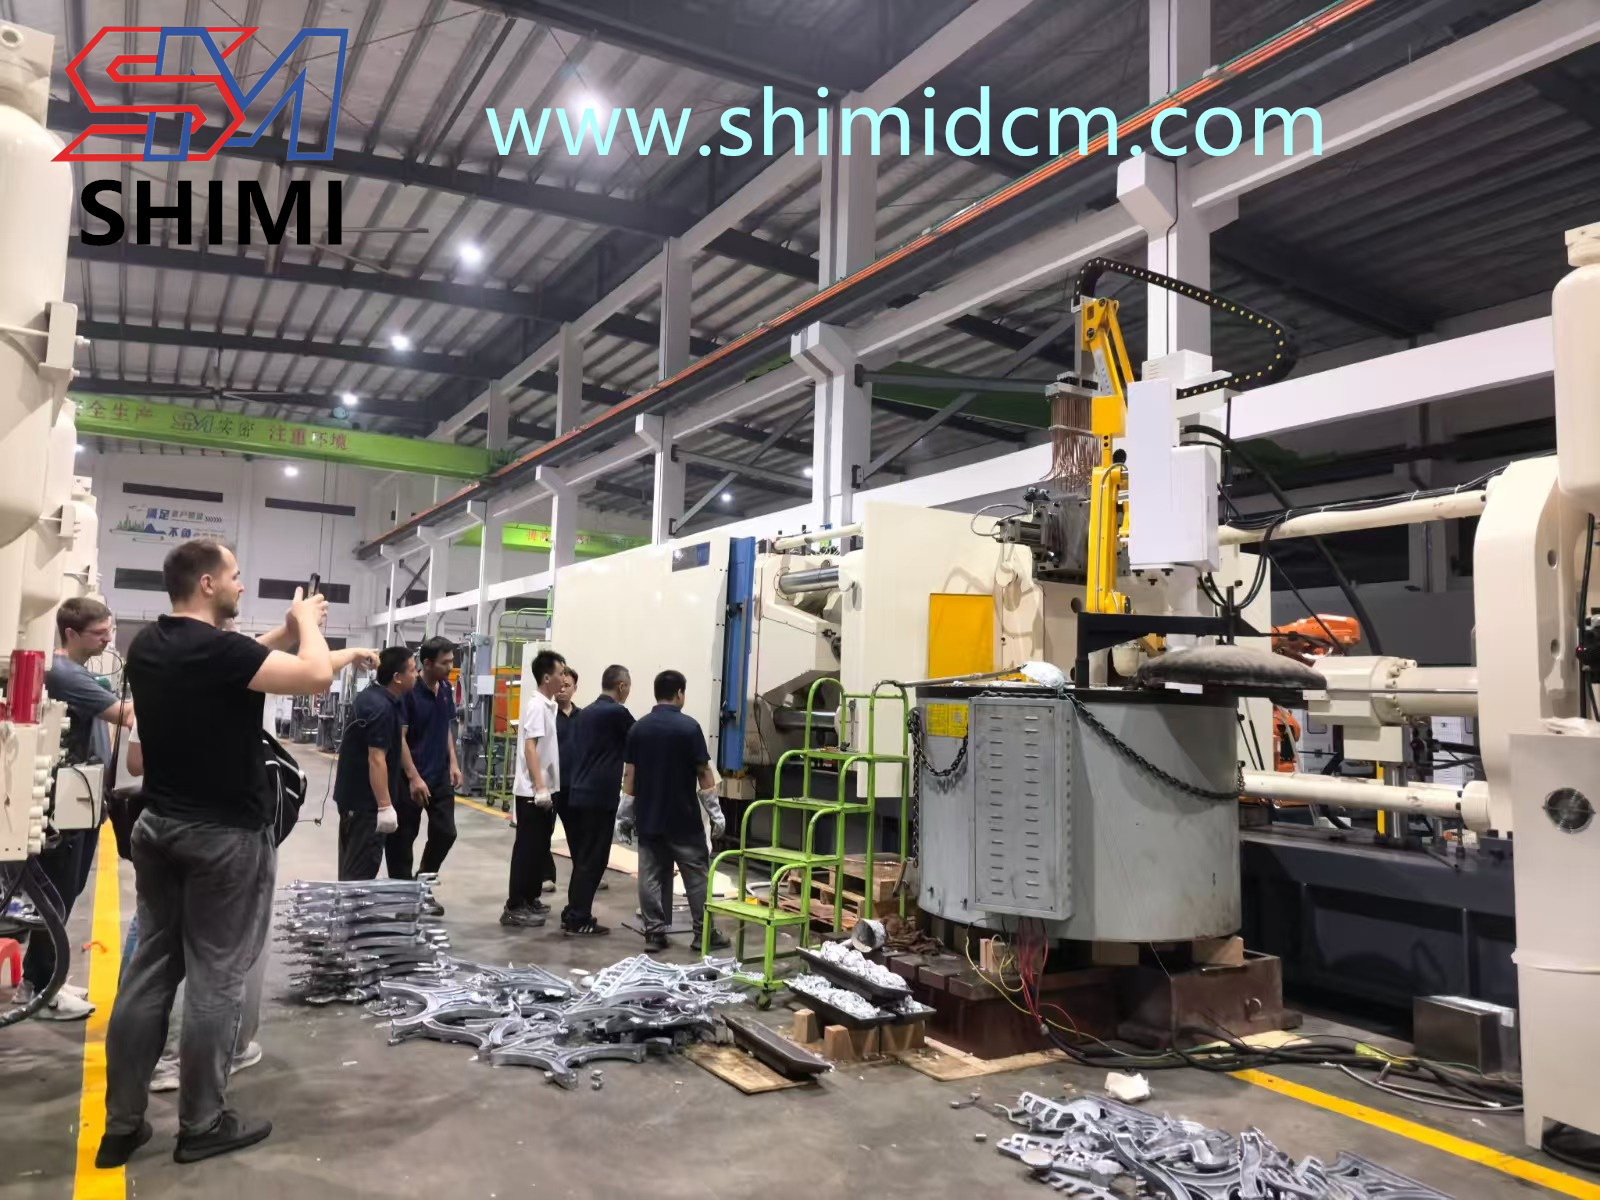
Теоретические знания важны, но они должны подкрепляться практикой масштабного производства. Ярким примером технологичного подхода к созданию литьевого оборудования является ООО «Гуандун Шими Интеллектуальное Оборудование» (Guangdong Shimi Intelligent Equipment Co., Ltd.). Компания, основанная в 2009 году и расположенная в городе Цзянмэнь (провинция Гуандун), специализируется исключительно на研发 (R&D), проектировании и производстве машин для литья под давлением.
В 2022 году компания ввела в эксплуатацию современную производственную базу площадью 23 000 квадратных метров, что позволило вывести контроль качества на новый уровень. Для производителей дверных ручек опыт «Гуандун Шими» показателен по нескольким причинам:
- Полный цикл производства: От механической обработки на импортных ЧПУ-станках до сборки и сварки роботами. Это гарантирует высокую точность геометрии плит и колонн, что критично для отсутствия облоя на ручках.
- Жесткий контроль: Каждая машина проходит заводские испытания длительностью не менее 72 часов перед отгрузкой. Это позволяет выявить скрытые дефекты гидравлики или электроники еще до того, как оборудование попадет к клиенту.
- Широкая линейка для фурнитуры: В ассортименте представлены как горизонтальные машины холодной камеры (модели DC130T–DC5000T) для алюминия, так и специализированные решения для цинковых сплавов (Zamak), которые идеально подходят для массового производства дверной и мебельной фурнитуры.
- Доказанная надежность: Более 2000 машин холодного литья и сотрудничество с такими гигантами индустрии, как SBS, 3F и Wooshi, подтверждают способность оборудования работать в интенсивных промышленных режимах.
Выбор оборудования от такого производителя, как «Гуандун Шими», означает доступ к технологиям, проверенным на тысячах единиц техники, и возможность получить прямую техническую поддержку от инженеров с 30-летним опытом в отрасли.
Типичные ошибки при выборе и эксплуатации
Анализ обращений в сервисные центры показывает, что 70% проблем связаны не с браком оборудования, а с ошибками персонала и неверным подбором параметров.
Ошибка 1: Экономия на системе терморегулирования
Многие покупают дорогую машину, но подключают форму к дешевому чиллеру или вообще работают без точного контроля температуры. Для дверных ручек с декоративным покрытием это фатально. Перегрев формы приводит к залипанию и царапинам, недогрев — к недоливам. Инвестируйте в качественные термостаты.
Ошибка 2: Неправильный выбор смазки формы
Использование неподходящей разделительной смазки или неправильная настройка дозатора приводит к тому, что смазка попадает в полости формы. На готовой ручке это проявляется как пятна, которые невозможно закрасить или отполировать. Требуется тонкая настройка импульсов подачи смазки.
Ошибка 3: Игнорирование вакуумирования
Для сложных ручек с глубокими карманами воздух не успевает выйти из формы. Результат — газовые раковины внутри металла. Решение: использование вакуумных клапанов на форме и синхронизация их работы с машиной. Не все базовые комплектации машин включают блок вакуумирования, его нужно заказывать отдельно.
Логистика, монтаж и пусконаладка
Покупка машины — это только начало. Правильная установка определяет срок ее службы. При заказе оборудования у производителя убедитесь, что в контракт включены следующие пункты:
- Шеф-монтаж: Выезд инженера для контроля установки станка на фундамент. Литьевая машина создает вибрации, поэтому фундамент должен быть рассчитан на динамические нагрузки.
- Пусконаладочные работы (PNR): Настройка параметров впрыска под вашу конкретную форму. Инженер должен продемонстрировать стабильный цикл без брака.
- Обучение персонала: Операторы должны знать не только кнопки «Пуск» и «Стоп», но и правила безопасной замены фильтров, проверки уровня масла и диагностики аварийных сигналов.
Сроки поставки в 2026 году стабилизировались. Стандартное оборудование изготавливается за 4-6 недель. Сложные автоматизированные линии могут требовать до 3 месяцев. Логистика из Азии в РФ занимает в среднем 3-5 недель морским транспортом или 12-14 дней ж/д транспортом.
FAQ: Часто задаваемые вопросы
Какая машина лучше для старта бизнеса по производству ручек?
Для старта рекомендуется холоднокамерная машина усилием 120-160 тонн с сервоприводом. Это универсальный вариант, позволяющий работать как с цинком, так и с алюминием, имея запас мощности для будущих расширений ассортимента. Б/у оборудование на старте рискованно из-за возможных скрытых дефектов гидравлики.
Можно ли лить пластиковые ручки на этой машине?
Нет. Машина для литья дверных ручек под давлением предназначена для металлов. Для пластика (ABS, поликарбонат) используются термопластавтоматы. Технологии и температуры процессов кардинально различаются.
Как часто нужно менять масло в гидравлической системе?
При использовании качественных масел и наличии системы фильтрации, замена производится раз в 1-2 года или после 4000-5000 моточасов. Однако анализ масла следует проводить каждые 6 месяцев. Загрязненное масло — главная причина выхода из строя сервоклапанов.
Влияет ли жесткость воды на работу машины?
Да, если вода используется в системе охлаждения гидравлики и формы. Жесткая вода вызывает образование накипи в теплообменниках, что резко снижает эффективность охлаждения. Обязательно используйте систему водоподготовки или закрытый контур с антифризом.
Какова рентабельность производства дверных ручек?
Рентабельность сильно зависит от объема продаж и дизайна. В среднем, маржинальность литья составляет 20-35%. Срок окупаемости одной литьевой машины при загрузке в 2 смены составляет от 12 до 18 месяцев при условии наличия стабильных каналов сбыта.
Рекомендации по покупке и заключению контракта
Подводя итог, отметим, что рынок оборудования для литья в 2026 году предлагает широкий выбор решений. Чтобы сделать правильный выбор, следуйте этим финальным советам:
- Запросите тестовую отливку. Попросите производителя отлить вашу деталь (или аналог) на предлагаемой машине. Оцените качество поверхности, точность размеров и время цикла.
- Проверьте наличие склада запчастей. Уточните, какие расходники (уплотнения, фильтры, нагреватели) есть в наличии на складе поставщика в вашей стране. Ожидание доставки уплотнения из-за границы может остановить линию на недели.
- Требуйте подробную спецификацию. В договоре должны быть прописаны не только модель машины, но и марки всех основных компонентов (насосы, клапаны, контроллеры). Это защитит вас от замены дорогих компонентов на дешевые аналоги.
- Рассчитывайте полную стоимость владения (TCO). Цена покупки — это лишь верхушка айсберга. Учитывайте энергопотребление, расход смазки, стоимость обслуживания и возможный простой.
Выбирая машину для литья дверных ручек под давлением, вы инвестируете в основу вашего производства. Надежное оборудование позволяет фокусироваться на развитии продукта и маркетинге, а не на постоянном ремонте станков. Прямое сотрудничество с проверенными производителями, такими как ООО «Гуандун Шими», гарантирует техническую поддержку на всех этапах: от проектирования формы до серийного выпуска, опираясь на опыт поставки более 3000 единиц оборудования ведущим промышленным потребителям.
Для получения индивидуального коммерческого предложения, расчета окупаемости под ваш бизнес-план или консультации по выбору модели, свяжитесь с нашими техническими специалистами. Мы поможем подобрать конфигурацию, которая обеспечит максимальную эффективность именно для ваших задач.
Готовы модернизировать производство?
Получить расчет стоимости и каталог моделей
Примечание: Все технические данные приведены на основе анализа рынка промышленного оборудования 2025-2026 годов и могут варьироваться в зависимости от конкретной модификации станка. Рекомендуется уточнять актуальные характеристики у инженеров производителя перед заключением договора.