
Машина для литья под давлением автозапчастей: производители и цены
2026-09-01
- Машина для литья под давлением автозапчастей: обзор рынка, цены и критерии выбора в 2026 году
- Специфика применения: почему обычные ТПА не подходят для автокомпонентов
- Технические характеристики: на что смотреть в спецификации
- Классификация машин по типу привода и конструкции
- Как выбрать машину для литья под давлением автозапчастей: пошаговый алгоритм
- Обзор производителей и рыночные тенденции 2026 года
- Ценообразование: из чего складывается стоимость машины
- Сравнение моделей: практический кейс
- Типичные ошибки при покупке и эксплуатации
- FAQ: Часто задаваемые вопросы
- Рекомендации по интеграции в производственную линию
- Заключение и следующий шаг
Машина для литья под давлением автозапчастей: обзор рынка, цены и критерии выбора в 2026 году
Машина для литья под давлением автозапчастей — это высокотехнологичный комплекс, предназначенный для серийного производства компонентов транспортных средств из алюминиевых, магниевых и цинковых сплавов. В условиях жестких требований современной автомобильной индустрии к точности геометрии, весу деталей и скорости цикла, оборудование этого класса должно обеспечивать давление впрыска до 120–160 МПа и стабильность температурных режимов с погрешностью не более ±1°C. Выбор правильной машины определяет не только себестоимость единицы продукции, но и процент брака, который в автопроме недопустим.
В 2026 году рынок оборудования претерпел значительные изменения: сместился фокус на энергоэффективность (сервоприводы нового поколения), интеграцию с системами Industry 4.0 для предиктивного обслуживания и возможность работы с тонкостенными отливками сложной геометрии. Данная статья представляет собой глубокий технический анализ того, как выбрать машину для литья под давлением автозапчастей, какие производители сохраняют лидерство, и из чего формируется итоговая цена оборудования с учетом логистики и таможенных пошлин.
Специфика применения: почему обычные ТПА не подходят для автокомпонентов
Автомобильная отрасль предъявляет уникальные требования к процессу литья. Детали such as картеры коробок передач, блоки цилиндров, элементы подвески и кузовные панели требуют высочайшей плотности металла и отсутствия внутренних пор. Обычная термопластавтомат или устаревшая машина высокого давления не справится с этими задачами из-за недостаточной скорости заполнения формы и нестабильности второго этапа давления (дозирования).
Ключевые отличия специализированной машины для литья под давлением автозапчастей:
- Высокая скорость впрыска: Для тонкостенных деталей (толщина стенки < 2 мм) скорость плунжера должна достигать 6–10 м/с, чтобы металл не застыл до заполнения полости.
- Интенсивное охлаждение формы: Цикл литья крупных автодеталей может составлять 40–90 секунд. Эффективная система охлаждения критична для предотвращения деформации отливки при извлечении.
- Вакуумирование: Современные линии обязательно оснащаются вакуумными насосами, удаляющими воздух из формы перед впрыском. Это снижает пористость на 30–50%, что критично для деталей, подвергающихся последующей сварке или механической обработке.
- Точность замыкания: Жесткость станины должна выдерживать пиковые нагрузки без раскрытия формы, иначе возникнут облои, удаление которых увеличивает пост-обработку.
Инженерная практика показывает, что попытка сэкономить на классе машины и использовать универсальное оборудование для ответственных узлов шасси приводит к росту брака до 15–20%, что полностью нивелирует экономию на закупке.
Технические характеристики: на что смотреть в спецификации
При изучении каталогов поставщиков важно понимать физический смысл параметров. Маркетинговые названия часто маскируют реальные возможности оборудования. Рассмотрим ключевые узлы, определяющие производительность.
Усилие смыкания (Clamping Force)
Измеряется в тоннах (т) или килоНьютонах (кН). Для автозапчастей диапазон обычно составляет от 400 т до 4000 т.
Правило большого пальца: Необходимое усилие смыкания рассчитывается как проекция площади отливки (в см²), умноженная на удельное давление в форме (обычно 300–500 кг/см² для алюминия). Всегда добавляйте запас 10–15% на износ плит и возможные перегрузки.
Система впрыска (Injection System)
Сердце машины. В 2026 году стандартом стали сервогидравлические или полностью электрические системы впрыска.
- Диаметр плунжера: Определяет объем впрыска. Для крупных блоков двигателя используются плунгеры диаметром 120–180 мм.
- Удельное давление: Должно регулироваться плавно. Резкие скачки давления приводят к выбросу металла через зазоры.
- Скорость холостого хода: Чем быстрее плунжер проходит первый этап (до входа в литниковую систему), тем меньше окислов попадает в форму.
Плита и расстояние между колоннами
Геометрические размеры определяют, какую форму можно установить. Для крупногабаритных деталей (например, дверных рам или подрамников) критично не только усилие, но и размер «светлого окна» между колоннами. Обратите внимание на ход подвижной плиты: он должен позволять установку высоких форм и обеспечивать безопасное извлечение детали манипулятором.
| Параметр | Компактные детали (рукоятки, кронштейны) | Средние детали (крышки, корпуса насосов) | Крупные детали (блоки цилиндров, картеры КПП) |
|---|---|---|---|
| Усилие смыкания | 100 – 250 т | 400 – 800 т | 1000 – 3500 т |
| Объем впрыска | 100 – 400 см³ | 500 – 1500 см³ | 2000 – 8000 см³ |
| Давление впрыска | до 100 МПа | до 120 МПа | до 160 МПа (с вакуумом) |
| Тип привода | Гидравлический / Серво | Сервогидравлический | Сервогидравлический / Гибрид |
Классификация машин по типу привода и конструкции
Выбор типа привода напрямую влияет на эксплуатационные расходы (OPEX) и качество продукции. В сегменте машина для литья под давлением автозапчастей доминируют три технологии.
1. Гидравлические машины с фиксированным насосом
Устаревающий стандарт. Дешевы в покупке, но потребляют много электроэнергии. Насос работает постоянно, даже когда машина стоит в паузе. Для автопрома в 2026 году рекомендуются только для черновых, неответственных деталей из-за низкого КПД и большего нагрева масла, что влияет на стабильность температуры формы.
2. Сервогидравлические машины (Servo-Hydraulic)
Золотая середина. Электродвигатель управляет гидронасосом, подавая масло только тогда, когда это необходимо.
- Экономия энергии: до 40–60% по сравнению с классической гидравликой.
- Точность: Лучший контроль скорости и давления впрыска.
- Шум: Значительно тише, так как насос не работает на холостом ходу на полных оборотах.
Это наиболее популярный выбор для производителей автокомпонентов среднего звена.
3. Полностью электрические машины (All-Electric)
Вершина технологий. Все оси (смыкание, впрыск, выброс) приводятся в действие сервомоторами через шарико-винтовые передачи.
- Преимущества: Идеальная повторяемость, отсутствие гидравлического масла (чистота цеха), высочайшая скорость отклика.
- Недостатки: Высокая начальная стоимость, ограничения по максимальному усилию смыкания (сложно сделать >2000 т компактно).
- Применение: Идеальны для мелких, высокоточных деталей (сенсоры, элементы оптики, электронные блоки).
Как выбрать машину для литья под давлением автозапчастей: пошаговый алгоритм
Процесс закупки оборудования должен начинаться не с просмотра цен, а с технического аудита продукта. Ошибка в выборе базовой модели приведет к невозможности достижения требуемого качества.
- Анализ 3D-модели детали. Определите проекционную площадь, объем и минимальную толщину стенки. Рассчитайте необходимое усилие смыкания с коэффициентом запаса 1.2.
- Выбор материала. Алюминий (AlSi9Cu3 и др.) требует более высоких температур и давлений, чем цинк. Магний требует специальных мер безопасности из-за горючести стружки. Убедитесь, что камера прессования машины рассчитана на выбранный сплав.
- Оценка цикла. Если takt time менее 30 секунд, рассмотрите машины с быстрым ходом подвижной плиты и ускоренным временем сухого цикла.
- Интеграция периферии. Машина должна иметь интерфейсы (Euromap 67/77) для подключения робота-манипулятора, дозатора смазки, термостатов и вакуумного насоса. Отсутствие стандартизированных портов усложнит автоматизацию.
- Проверка сервиса. Наличие складов запчастей в вашем регионе. Время поставки гидравлических клапанов или плат управления не должно превышать 2 недель.
Инженерный совет: Не гонитесь за максимальной скоростью впрыска, если ваша форма не имеет соответствующей литниковой системы. Скорость должна быть согласована с геометрией каналов. Избыточная скорость при неправильном дизайне формы приведет к эрозии литников и попаданию алюминия в деталь.
Обзор производителей и рыночные тенденции 2026 года
Рынок оборудования для литья под давлением консолидирован. Можно выделить три эшелона производителей, предлагающих машину для литья под давлением автозапчастей.
Премиум-сегмент (Европа, Япония)
Бренды вроде Buhler (Швейцария), Frech (Германия), Ube (Япония).
Плюсы: Беспрецедентная надежность, срок службы 20+ лет, лучшие технологии вакуумирования и контроля.
Минусы: Цена в 2–3 раза выше аналогов, долгая доставка, дорогое сервисное обслуживание.
Для кого: Для производителей двигателей, трансмиссий и элементов безопасности, где цена брака исчисляется тысячами долларов.
Средний сегмент и технологические лидеры (Китай)
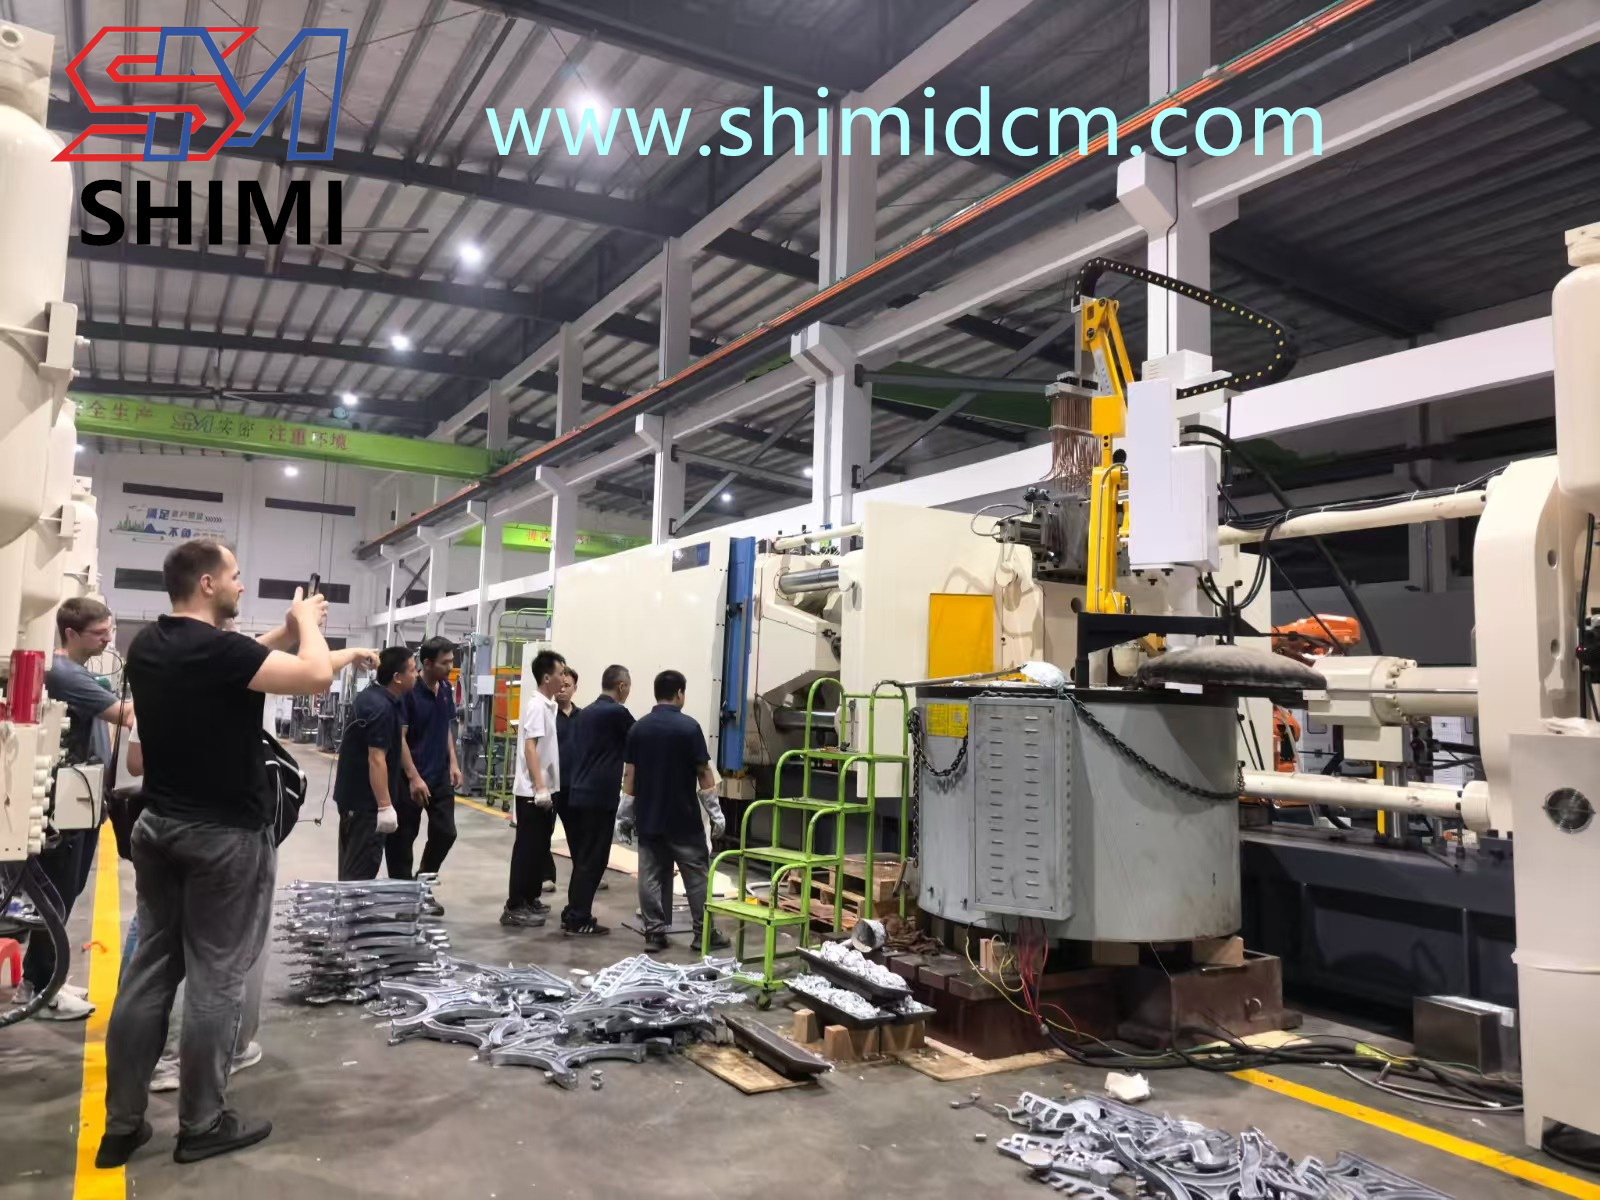
За последние годы китайские производители совершили качественный скачок, перейдя от копирования к собственным инновациям. Ярким примером такого развития является ООО «Гуандун Шими Интеллектуальное Оборудование» (Guangdong Shimi Intelligent Equipment Co., Ltd.).
Основанная в 2009 году, компания сосредоточилась на создании высоконадежного литейного оборудования полного цикла. Расположенная в городе Цзянмэнь (провинция Гуандун), «Гуандун Шими» располагает современной производственной базой площадью 23 000 м², введенной в эксплуатацию в 2022 году. В отличие от многих сборочных цехов, Шими контролирует каждый этап: от проектирования и высокоточной механообработки на импортных ЧПУ-станках до сборки роботами и финальных испытаний.
Почему «Гуандун Шими» выбирают для автокомпонентов:
- Широкая линейка для автопрома: Компания производит горизонтальные машины холодной камеры моделей DC130T–DC5000T, которые идеально подходят для литья как мелких деталей фурнитуры, так и крупных узлов, таких как картеры и блоки цилиндров.
- Строгий контроль качества: Каждая машина проходит заводские испытания длительностью не менее 72 часов перед отгрузкой. Это позволяет выявить потенциальные отклонения гидравлики или электроники заранее, обеспечивая стабильность работы на линии клиента.
- Опыт и масштаб: Более 2000 машин, поставленных клиентам, и сотрудничество с отраслевыми гигантами (такими как SBS, 3F, Wooshi) подтверждают способность оборудования работать в режиме интенсивной серийной нагрузки.
- Технологичность: Использование интеллектуальных сварочных роботов и высокоточных обрабатывающих центров гарантирует жесткость станины и соосность плит, что критически важно для предотвращения облоя при литье алюминия и магния.
Подобные компании представляют собой «золотую середину» рынка: они предлагают качество, близкое к европейскому, благодаря использованию комплектующих мировых брендов (Bosch Rexroth, Hiwin и др.), но по более конкурентной цене и с гибкой сервисной поддержкой. Это делает их основным выбором для российского рынка и стран СНГ в 2026 году.
Бюджетный сегмент
Мелкие азиатские производители.
Риски: Низкая точность повторения, быстрый износ плит, проблемы с наличием запчастей. Не рекомендуется для серийного производства автокомпонентов из-за рисков простоя линии.
Ценообразование: из чего складывается стоимость машины
Запрос «цена машины для литья под давлением» часто получает размытые ответы. Стоимость формируется из нескольких факторов, которые нужно учитывать при планировании бюджета CAPEX.
Базовая стоимость оборудования
Ориентировочные цены на новые машины (FOB Китай/Европа) в 2026 году:
- Машина 200–300 т: $40,000 – $70,000
- Машина 500–800 т: $90,000 – $160,000
- Машина 1000–1600 т: $200,000 – $350,000
- Машина 2000+ т: от $450,000 и выше
Европейские аналоги будут стоить в 2.5–3 раза дороже. Оборудование таких производителей, как «Гуандун Шими», обычно позиционируется в верхнем диапазоне китайского сегмента, предлагая лучшее соотношение цены и надежности для долгосрочных проектов.
Логистика и таможня
При импорте в РФ и страны СНГ необходимо учитывать:
- Доставка (морская/ЖД): 10–20% от стоимости оборудования.
- Таможенная пошлина: зависит от кода ТН ВЭД (обычно 0–5% для промышленного оборудования, но требует проверки актуальных ставок).
- НДС: 20% (для РФ), который можно принять к вычету, но он замораживает оборотные средства на момент ввоза.
- Сертификация: Получение декларации соответствия ТР ТС (ЕАС) обязательно. Стоимость услуг сертификационного органа: $1,000 – $3,000.
Периферийное оборудование
Сама машина — это только 60% затрат на линию. Вам понадобятся:
- Печь для плавки алюминия (индукционная или газовая).
- Дозатор смазки формы.
- Термостат для охлаждения формы.
- Робот-манипулятор для съема деталей.
- Конвейер и система обрезки облоя.
Бюджет на периферию обычно составляет 30–50% от стоимости самой машины.
Сравнение моделей: практический кейс
Рассмотрим выбор машины для производства алюминиевого картера коробки передач. Вес детали: 8 кг. Проекционная площадь: 1200 см². Требуемое усилие смыкания: ~400–500 т. Сравним два подхода.
| Критерий | Вариант А: Бюджетная гидравлика (300 т) | Вариант Б: Сервогидравлика (500 т, уровень Shimi/Haitian) |
|---|---|---|
| Начальная инвестиция | Низкая | Средняя (+40% к Варианту А) |
| Энергопотребление | Высокое (постоянная работа насоса) | Низкое (экономия до 50%) |
| Качество поверхности | Среднее (риск пористости) | Высокое (стабильное давление, прецизионная механика) |
| Срок окупаемости | Долгий (из-за брака и энергии) | Быстрый (12–18 месяцев) |
| Риск простоя | Высокий (перегрев масла, износ) | Низкий (благодаря 72-часовым тестам и качественным компонентам) |
Вывод: Для ответственной детали, такой как картер КПП, Вариант Б является единственно разумным с точки зрения долгосрочной экономики. Вариант А подойдет только для прототипирования или некритичных кронштейнов.
Типичные ошибки при покупке и эксплуатации
Анализ отказов на промышленных предприятиях выявляет ряд системных ошибок, допускаемых закупщиками и технологами.
- Игнорирование подготовки фундамента. Машины весом 20–50 тонн требуют виброизолированного фундамента. Установка на обычный бетонный пол приводит к нарушению соосности колонн и быстрому износу втулок.
- Экономия на системе охлаждения. Использование обычной водопроводной воды вместо подготовленной (деминерализованной) приводит к зарастанию каналов формы накипью за 3–6 месяцев. Теплоотвод ухудшается, цикл растет, качество падает.
- Отсутствие запаса по усилию. Работа машины на пределе усилия смыкания (95–100%) недопустима. Это приводит к «усталости» станины и появлению трещин на плитах через 2–3 года.
- Неправильный выбор смазки. Использование дешевой смазки для форм вызывает нагар на поверхности отливки, который трудно удалить. Это требует частой остановки машины для чистки.
FAQ: Часто задаваемые вопросы
Какая машина для литья под давлением автозапчастей лучше для старта бизнеса?
Для старта рекомендуется рассмотреть сервогидравлические машины проверенных китайских производителей (например, линейки DC от «Гуандун Шими» или аналоги от Yizumi/LK) в диапазоне 400–600 тонн. Они обеспечивают достаточную точность для большинства кузовных деталей и интерьеров, имеют разумную цену и хорошую доступность запчастей в СНГ.
Можно ли лить сталь на машине для алюминия?
Нет. Сталь имеет гораздо более высокую температуру плавления (>1400°C против 660°C у алюминия). Машины для алюминия не рассчитаны на такие термические нагрузки, а камера прессования и плунжер быстро разрушатся. Для стали используются другие технологии и материалы инструмента.
Как часто нужно обслуживать машину?
Ежесменно: проверка уровня масла, смазка направляющих, визуальный осмотр формы.
Ежемесячно: замена фильтров масла, проверка натяжения ремней, анализ состояния гидравлических шлангов.
Ежегодно: полная диагностика гидравлики, калибровка датчиков давления и положения, замена масла (при необходимости по анализу).
Влияет ли возраст машины на качество автодеталей?
Да, косвенно. Износ направляющих и плит приводит к увеличению зазора между половинами формы, что вызывает появление облоя. Облой требует дополнительной механической обработки, что увеличивает себестоимость. Современные машины с системой мониторинга износа помогают предсказывать эти проблемы.
Рекомендации по интеграции в производственную линию
Покупка машины для литья под давлением автозапчастей — это лишь первый шаг. Для выхода на проектную мощность необходимо грамотно выстроить периферию.
Автоматизация съема: Ручной съем деталей недопустим для серийного автопрома. Это вопрос безопасности и стабильности цикла. Робот-манипулятор должен быть запрограммирован на извлечение детали сразу после открытия формы, пока она еще горячая, чтобы минимизировать термические напряжения.
Контроль качества: Внедрите рентген-контроль или ультразвуковую дефектоскопию для выборочной проверки первых партий. Это позволит настроить параметры впрыска (скорость, давление, время) до запуска полной серии.
Энергоменеджмент: Установите индивидуальные счетчики энергии на каждую машину. Это поможет выявить аномалии в потреблении, которые часто сигнализируют о скрытых неисправностях гидравлики или нагревателей.
Заключение и следующий шаг
Выбор оборудования для литья автокомпонентов в 2026 году требует баланса между технологичностью и экономической эффективностью. Рынок предлагает надежные решения, способные обеспечить качество, сопоставимое с европейскими стандартами, по конкурентной цене. Ключ к успеху — не в покупке самой дорогой машины, а в правильном подборе характеристик под конкретную деталь и грамотной интеграции всей литейной ячейки.
Если вы планируете модернизацию парка или запуск новой линии, важно провести детальный расчет окупаемости и технической совместимости оборудования с вашими формами.
Нужна помощь с подбором оборудования?
Наши инженеры готовы провести бесплатный аудит вашей задачи, рассчитать необходимое усилие смыкания и предложить оптимальную конфигурацию линии с учетом логистики в ваш регион. Мы сотрудничаем с ведущими производителями, включая ООО «Гуандун Шими Интеллектуальное Оборудование», что позволяет нам предлагать машины, прошедшие строгий 72-часовой контроль качества и адаптированные под сложные задачи автопрома.
Получить коммерческое предложение и каталог машин
Также рекомендуем ознакомиться с нашим разделом технологические решения для литья алюминия, где представлены кейсы по снижению брака и оптимизации циклов.