
Машина литья под давлением магниевых сплавов: цены от производителя
2026-09-02
- Машина литья под давлением магниевых сплавов: цены от производителя и технические особенности 2026 года
- Специфика технологии: почему обычная машина не подойдет?
- Ключевые технические параметры при выборе оборудования
- Факторы, формирующие цену машины литья под давлением магниевых сплавов
- Применение в отраслях: реальные кейсы и экономика
- Как выбрать поставщика: критерии надежности в 2026 году
- Производственный эталон: опыт ООО «Гуандун Шими Интеллектуальное Оборудование»
- Сравнение: Магний vs Алюминий vs Цинк
- Типичные ошибки при эксплуатации и их влияние на стоимость владения
- Логистика и ввод в эксплуатацию
- FAQ: Часто задаваемые вопросы о машинах для литья магния
- Заключение и рекомендации по закупке
Машина литья под давлением магниевых сплавов: цены от производителя и технические особенности 2026 года
Машина литья под давлением магниевых сплавов — это специализированное промышленное оборудование, предназначенное для высокоскоростного формования деталей из легких магниево-алюминиевых сплавов (преимущественно AZ91D, AM60B) под высоким давлением. В отличие от стандартных установок для алюминия или цинка, данные агрегаты требуют интеграции систем защиты от возгорания, прецизионного контроля температуры расплава (в диапазоне 630–680°C) и использования тиглей с керамическим или стальным покрытием, устойчивым к химической агрессии жидкого магния. Ключевая ценность оборудования заключается в возможности производства ультратонкостенных конструкций (толщина стенки от 0,6 мм) с превосходным удельным показателем прочности, что критически важно для аэрокосмической отрасли, производства портативной электроники и компонентов электромобилей.
Актуальность выбора машины литья под давлением магниевых сплавов в 2026 году обусловлена глобальным трендом на облегчение конструкций (лайтвейтинг). Снижение массы детали на 30–40% по сравнению с алюминиевыми аналогами позволяет значительно повысить энергоэффективность конечного продукта. Однако процесс требует строгого соблюдения протоколов безопасности из-за высокой окисляемости магния. Современные установки оснащаются автоматизированными системами подачи защитного газа (SF6/CO2 или новые экологические аналоги), что минимизирует риск воспламенения и пористости отливок. Для технических директоров и закупщиков понимание специфики данного оборудования является фундаментом для расчета окупаемости инвестиций (ROI) и обеспечения бесперебойности производственной линии.
Специфика технологии: почему обычная машина не подойдет?
Многие предприятия совершают ошибку, пытаясь адаптировать стандартные алюминиевые машины с горячей камерой для работы с магнием. Это технически недопустимо и экономически опасно. Машина литья под давлением магниевых сплавов конструктивно отличается на нескольких уровнях, которые определяют её стоимость и эксплуатационные характеристики.
1. Система впрыска и шнековый узел
Магниевые сплавы имеют более низкую теплоемкость и скрытую теплоту плавления по сравнению с алюминием. Это означает, что они быстрее остывают в канале впрыска. Шнековые узлы машин для магния проектируются с увеличенным диаметром канала и специальным профилем витков, чтобы обеспечить ламинарный поток расплава без турбулентности, которая может захватывать воздух и приводить к микропорам. Скорость впрыска обычно выше (до 8–10 м/с), что требует гидравлических или сервоэлектрических приводов с мгновенным откликом.
2. Защита от окисления и возгорания
Жидкий магний реагирует с кислородом воздуха экспоненциально быстро при температурах выше 600°C. Поэтому рабочая зона машины герметизируется. В камеру впрыска и форму непрерывно подается инертный газ или смесь газов. В 2026 году большинство производителей перешли на системы рециркуляции газа, что снижает операционные расходы. Машина должна иметь датчики концентрации кислорода в реальном времени; при превышении порога (обычно >1%) цикл автоматически останавливается, и активируется система пожаротушения на основе порошка класса D.
3. Температурный контроль формы
Из-за низкой теплоемкости магния форма охлаждается быстрее, чем при литье алюминия. Это требует более мощных систем терморегулирования с точностью до ±1°C. Неравномерное охлаждение приводит к короблению тонкостенных деталей. Современные машины интегрируют конформные каналы охлаждения прямо в плиты формы, что невозможно реализовать на устаревшем оборудовании.
Ключевые технические параметры при выборе оборудования
При формировании технического задания на закупку машины литья под давлением магниевых сплавов, инженеры должны ориентироваться не только на усилие смыкания, но и на ряд специфических метрик. Ниже приведена таблица сравнения типовых параметров для различных классов машин, актуальных для рынка 2026 года.
| Параметр | Малый класс (до 250 тонн) | Средний класс (250–600 тонн) | Крупный класс (600+ тонн) |
|---|---|---|---|
| Типичные изделия | Корпуса ноутбуков, смартфонов, дронов | Автомобильные консоли, рулевые колонки, корпуса насосов | Картеры двигателей, структурные элементы кузова EV |
| Усилие смыкания | 100 – 250 кН | 250 – 600 кН | 600 – 1200 кН |
| Объем впрыска (макс.) | 150 – 400 см³ | 400 – 1200 см³ | 1200 – 3000 см³ |
| Давление впрыска | до 120 МПа | до 100 МПа | до 80 МПа |
| Скорость холостого хода | 0.3 – 0.5 м/с | 0.4 – 0.6 м/с | 0.5 – 0.8 м/с |
| Потребляемая мощность | 15 – 30 кВт | 30 – 75 кВт | 75 – 150 кВт |
| Система безопасности | Базовая (газ + датчик O2) | Расширенная (автоподача порошка) | Полная изоляция камеры плавки |
Важно отметить, что для магниевых сплавов коэффициент использования объема впрыска должен составлять не более 70-80% от номинального, чтобы избежать перегрева шнека и деградации материала. Это отличает их от алюминиевых машин, где загрузка может достигать 90%.
Факторы, формирующие цену машины литья под давлением магниевых сплавов
Запрос «цена машины литья под давлением магниевых сплавов» часто приводит к разбросу значений от 50 000 до 500 000 евро и выше. Такая вариативность обусловлена не только брендом, но и технологической начинкой. Разберем, из чего складывается итоговая стоимость в 2026 году.
1. Тип привода: Гидравлика vs Сервоэлектро vs Гибрид
- Гидравлические машины: Наиболее дешевый вариант на старте. Однако они потребляют больше электроэнергии и имеют меньшую точность контроля скорости впрыска. Для массового производства мелких деталей (электроника) их КПД ниже из-за потерь на нагрев масла.
- Сервоэлектрические машины: Премиум-сегмент. Обеспечивают идеальную повторяемость цикла, чистоту производства (отсутствие масла) и экономию энергии до 60%. Цена такой машины литья под давлением магниевых сплавов может быть в 1.5–2 раза выше гидравлической, но окупаемость наступает за 18–24 месяца за счет снижения брака и энергозатрат.
- Гибридные решения: Золотая середина. Электрический впрыск для точности и гидравлическое смыкание для мощности. Оптимальны для среднего класса деталей.
2. Система плавки и дозирования
Интегрированная печь-дозатор является самым дорогим узлом после станины. Качественные тигли из жаропрочной стали с защитным покрытием (например, на основе нитрида бора) стоят дорого, но служат дольше. Дешевые аналоги требуют замены каждые 3–4 месяца, что ведет к простоям. Наличие системы автоматического удаления оксидной пленки (скимминга) также увеличивает цену, но критически важно для качества поверхности отливки.
3. Уровень автоматизации и Индустрия 4.0
Современные машины оснащаются модулями IoT для предиктивного обслуживания. Датчики вибрации, температуры подшипников и давления в гидросистеме передают данные в облако. Программное обеспечение для анализа процессов литья (интеграция с CAE-системами) позволяет корректировать параметры впрыска в реальном времени. Эти опции добавляют 10–15% к стоимости, но снижают риск аварийных остановок.
4. Сертификация и соответствие стандартам
Для экспорта в ЕС или работы с международными автоконцернами машина должна иметь маркировку CE и соответствовать директивам по машинному оборудованию. Наличие сертификатов EAC обязательно для рынка СНГ. Оборудование, прошедшее строгую сертификацию, стоит дороже из-за затрат на тестирование и использование компонентов европейских производителей (Siemens, Bosch Rexroth, SMC).
Применение в отраслях: реальные кейсы и экономика
Чтобы понять, нужна ли вам именно машина литья под давлением магниевых сплавов, рассмотрим два конкретных производственных сценария с расчетами эффективности.
Кейс 1: Производство корпусов для беспилотных летательных аппаратов (БПЛА)
Задача: Снижение веса рамы дрона для увеличения времени полета. Ранее использовался АБС-пластик (литье под давлением) и алюминий (фрезеровка).
Решение: Переход на магний AZ91D. Использование машины с усилием смыкания 160 тонн.
Технические данные:
- Толщина стенки: 0.8 мм.
- Вес детали: 45 г (против 120 г у алюминия).
- Цикл литья: 12 секунд.
- Температура формы: 180°C.
Экономический эффект: Увеличение времени полета дрона на 35%. Несмотря на то, что сырье (магний) дороже пластика, отказ от вторичной механической обработки (которая требовалась для алюминиевых фрезерованных деталей) снизил себестоимость единицы продукции на 22%. Машина окупилась за 14 месяцев при загрузке в 2 смены.
Кейс 2: Автомобильные компоненты интерьера (рулевые каркасы)
Задача: Повышение безопасности и снижение вибраций.
Решение: Литье магниевого сплава AM60B. Машина 450 тонн с вакуумированием формы.
Технические данные:
- Вакуум в форме: < 50 мбар перед впрыском.
- Скорость впрыска: 6 м/с.
- Пористость: < 1% (контроль рентгеном).
Инженерный вывод: Вакуумирование критично для толстостенных деталей из магния, так как оно удаляет воздух и газы, выделяющиеся при сгорании смазки. Без этой опции брак достигал бы 15–20%. С вакуумом брак снизился до 2%. Машина литья под давлением магниевых сплавов с функцией вакуумирования стоит дороже, но для автопрома это обязательное требование.
Как выбрать поставщика: критерии надежности в 2026 году
Рынок оборудования насыщен предложениями. Чтобы избежать покупки «кота в мешке», используйте следующий чек-лист при оценке производителя машины литья под давлением магниевых сплавов.
- Опыт работы с магнием: Не все производители литьевых машин имеют успешные референсы по магнию. Запросите видео работы их оборудования именно с магниевыми сплавами. Обратите внимание на стабильность цикла и отсутствие дыма/искрения в зоне сопла.
- Сервисная поддержка и наличие запчастей: Специфические детали (тигли, наконечники шнеков, уплотнения) изнашиваются быстрее. Убедитесь, что поставщик имеет склад запасных частей в вашем регионе или гарантирует доставку за 5–7 дней. Простой линии из-за отсутствия уплотнения может стоить тысячи долларов в день.
- Обучение персонала: Работа с магнием опасна. Поставщик обязан предоставить программу обучения для операторов и технологов, включая действия при чрезвычайных ситуациях (возгорание тигля). Отсутствие такого курса — красный флаг.
- Гибкость настроек ПО: Интерфейс машины должен позволять сохранять сотни рецептов для разных изделий и материалов. Возможность экспорта данных логов в CSV/Excel для анализа качества необходима для внедрения систем статистического контроля процессов (SPC).
Производственный эталон: опыт ООО «Гуандун Шими Интеллектуальное Оборудование»
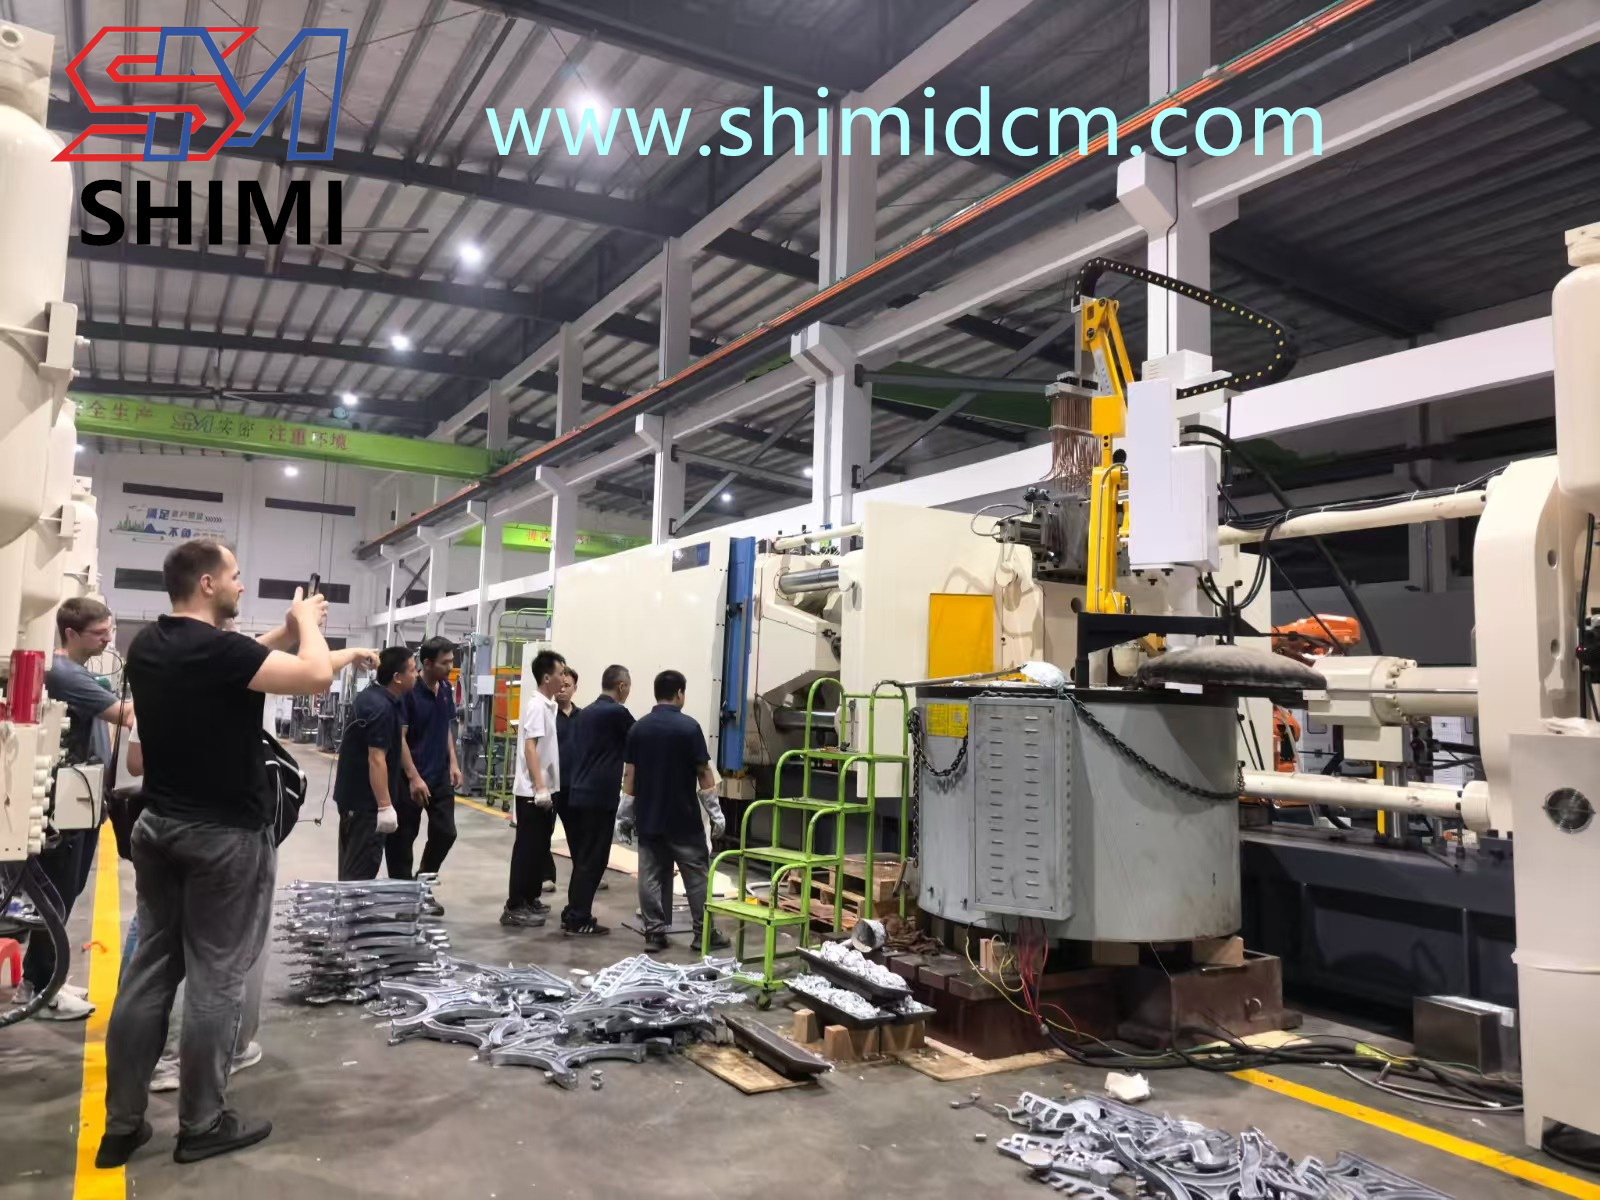
Выбор надежного партнера является столь же важным, как и выбор самой технологии. Ярким примером предприятия, успешно сочетающего передовые технологии и строгий контроль качества, является ООО «Гуандун Шими Интеллектуальное Оборудование» (Guangdong Shimi Intelligent Equipment Co., Ltd.). Основанная в 2009 году, компания прошла путь от локального производителя до ключевого игрока на международном рынке, специализируясь на полном цикле создания литьевого оборудования: от НИОКР и проектирования до финальных испытаний.
Расположенная в городе Цзянмэнь (провинция Гуандун), компания operates на современной производственной базе площадью 23 000 квадратных метров, введенной в эксплуатацию в 2022 году. Это позволяет «Гуандун Шими» ежегодно выпускать более 1500 единиц оборудования, обеспечивая потребности как внутреннего китайского рынка, так и экспортных поставок в более чем 30 регионов мира.
Ключевым преимуществом компании является глубокая экспертиза в работе со различными сплавами, включая магний, алюминий, цинк и латунь. В линейке продукции представлены горизонтальные машины холодной камеры моделей DC130T–DC5000T, которые отличаются высокой несущей способностью и стабильностью, необходимой для тяжелых промышленных условий. Особое внимание уделяется точности изготовления: механическая обработка компонентов производится на импортных высокоточных станках с ЧПУ, а сварочные работы выполняются интеллектуальными роботами, что гарантирует повторяемость качества каждой машины.
Доверие клиентов подтверждается цифрами: более 2000 машин холодного литья уже работают на предприятиях отрасли, включая таких гигантов, как SBS, 3F и Wooshi. Каждая машина «Гуандун Шими» проходит комплексные заводские испытания длительностью не менее 72 часов перед отгрузкой. Такой подход минимизирует риски на этапе запуска и обеспечивает долгосрочную надежность оборудования, что особенно критично для чувствительных процессов литья магния.
Сравнение: Магний vs Алюминий vs Цинк
Часто возникает вопрос: почему не использовать алюминий? Он дешевле. Ответ лежит в плоскости физики материала и требований к конечному продукту.
| Характеристика | Магний (AZ91D) | Алюминий (ADC12) | Цинк (Zamak 3) |
|---|---|---|---|
| Плотность (г/см³) | 1.81 | 2.70 | 6.60 |
| Жидкотекучесть | Отличная (тонкие стенки) | Хорошая | Превосходная |
| Скорость охлаждения | Высокая (быстрый цикл) | Средняя | Низкая |
| Обрабатываемость | Высокая (меньше износ инструмента) | Средняя | Высокая |
| Стоимость сырья (относительная) | Высокая | Средняя | Низкая |
| Требования к машине | Спец. защита, контроль t° | Стандартные | Стандартные (холодная камера) |
| Рекомендация | Для веса и жесткости | Для прочности и цены | Для мелких декоративных деталей |
Инженерное мнение: Если ваша деталь не критична по весу, алюминий остается более экономичным выбором. Однако, если вы производите ручной инструмент, медицинское оборудование или аэрокосмические компоненты, где каждый грамм влияет на эргономику или топливную эффективность, машина литья под давлением магниевых сплавов является безальтернативным решением. Магний также обладает лучшими демпфирующими свойствами (поглощает вибрации в 1.5 раза лучше алюминия), что важно для корпусов прецизионных приборов.
Типичные ошибки при эксплуатации и их влияние на стоимость владения
Покупка оборудования — это только начало. Основные затраты приходятся на эксплуатацию. Вот три ошибки, которые увеличивают себестоимость:
- Игнорирование подготовки сырья: Магниевая стружка и лом должны быть тщательно очищены от влаги и масел. Попадание воды в тигель вызывает мгновенный взрыв пара. Использование сушильных бункеров с контролем влажности (<0.05%) обязательно. Экономия на сушилках приводит к браку и авариям.
- Неправильный выбор смазки формы: Обычные алюминиевые смазки могут содержать компоненты, реагирующие с магнием. Необходимо использовать специализированные водорастворимые смазки на основе силикона или графита, разработанные для Mg. Неправильная смазка приводит к залипанию отливок и повреждению формы.
- Отсутствие регулярной очистки тигля: Оксиды магния (шлак) накапливаются на дне и стенках. Их нужно удалять каждые 8–12 часов работы. Игнорирование этого процесса ухудшает теплопередачу и приводит к перегреву локальных зон тигля, сокращая его срок службы в 2–3 раза.
Логистика и ввод в эксплуатацию
При импорте машины литья под давлением магниевых сплавов учитывайте габариты и вес. Среднеформатная машина весит от 5 до 15 тонн. Требуется фундамент с виброизоляцией. Подключение требует трехфазного питания (380-400В, 50Гц) и стабильного давления сжатого воздуха (6-7 бар). Особое внимание уделите системе вентиляции: хотя современные машины закрыты, необходимо удаление возможных продуктов горения и избыточного тепла из цеха.
Срок ввода в эксплуатацию обычно составляет 2–4 недели: монтаж, подключение, холодные тесты, горячие тесты на холостом ходу, пробная отливка партии. Требуйте от поставщика присутствия сервисного инженера на этапе запуска первых промышленных партий.
FAQ: Часто задаваемые вопросы о машинах для литья магния
1. Насколько дороже обслуживание машины для магния по сравнению с алюминием?
Ежегодное ТО может быть на 15–20% дороже из-за необходимости замены специфических расходников (тигли, наконечники) и проверки систем безопасности. Однако, если учитывать экономию на постобработке и весе детали, общая стоимость владения (TCO) часто оказывается ниже для высоких объемов производства.
2. Можно ли переоборудовать существующую алюминиевую машину под магний?
Теоретически — да, но практически это нецелесообразно. Потребуется замена шнекового узла, установка системы газоизоляции, изменение ПО и систем безопасности. Стоимость модернизации составит 60–70% от цены новой специализированной машины литья под давлением магниевых сплавов, при этом надежность будет ниже. Лучше приобрести целевое оборудование.
3. Какой срок службы тигля на магниевой машине?
При правильной эксплуатации и использовании качественных сплавов тигль служит от 6 до 12 месяцев непрерывной работы. Использование защитных покрытий и регулярная очистка продлевают срок службы. Резкие перепады температур — главный враг тигля.
4. Безопасно ли работать с магнием на современном оборудовании?
Да, при соблюдении регламентов. Современные машины класса 2026 года имеют многоуровневую защиту: датчики утечки газа, автоматические заслонки, системы пожаротушения класса D. Риск возгорания сведен к минимуму, если персонал прошел обучение и не нарушает технологию (например, не допускает попадания влаги).
5. Влияет ли толщина стенки на выбор модели машины?
Да. Для стенок тоньше 1 мм требуются машины с высокой скоростью впрыска и точным контролем давления (сервоприводы). Для толстостенных деталей важнее усилие смыкания и система вакуумирования. Универсальной машины «для всего» не существует, подбор идет под конкретную геометрию изделия.
Заключение и рекомендации по закупке
Выбор машины литья под давлением магниевых сплавов в 2026 году — это стратегическое решение, определяющее конкурентоспособность вашего производства в сегменте легких и прочных конструкций. Рынок предлагает широкий спектр решений: от бюджетных гидравлических моделей до высокотехнологичных электрических комплексов с интеграцией в Индустрию 4.0.
Ключевые выводы для закупщика:
- Не экономьте на системе безопасности и качестве тигля — это основа бесперебойной работы.
- Рассчитывайте общую экономию от облегчения детали, а не только стоимость сырья.
- Выбирайте поставщика с сильной сервисной поддержкой и опытом работы именно с магнием.
- Учитывайте необходимость вакуумирования для сложных толстостенных деталей.
Если вы планируете модернизацию парка или запуск новой линии, важно получить детальный технико-экономический расчет под ваши конкретные изделия. Наши специалисты готовы провести анализ вашей текущей продукции и предложить оптимальную конфигурацию оборудования, которая обеспечит максимальную рентабельность и качество отливок.
Готовы обсудить ваш проект?
Свяжитесь с нами для получения индивидуального коммерческого предложения и технической консультации по выбору машины литья под давлением магниевых сплавов. Мы предоставим чертежи, расчет окупаемости и референс-лист успешно реализованных проектов.