
Ультразвуковой сепаратор для литья под давлением: цены от производителя
2026-09-01
- Ультразвуковой сепаратор для литья под давлением: цены от производителя и технические решения 2026 года
- Принцип работы и физика процесса: почему ультразвук меняет реологию расплава
- Конструктивные особенности и типы систем
- Технические характеристики: на что смотреть в спецификации
- Экономическое обоснование и расчет окупаемости
- Ценообразование: из чего складывается стоимость оборудования
- Как выбрать поставщика: критерии надежности в 2026 году
- Применение в отраслях: реальные сценарии
- Типичные ошибки при внедрении и эксплуатации
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Ультразвуковой сепаратор для литья под давлением: цены от производителя и технические решения 2026 года
Ультразвуковой сепаратор для литья под давлением — это высокотехнологичное промышленное оборудование, предназначенное для интенсификации процесса формования полимерных и металлических деталей за счет воздействия высокочастотных колебаний на расплав в литниковой системе. В условиях современного производства, где требования к качеству поверхности, механической прочности и точности геометрии изделий неуклонно растут, традиционные методы литья часто оказываются недостаточными. Внедрение ультразвуковой обработки позволяет снизить вязкость расплава, улучшить его текучесть в тонкостенных формах и минимизировать внутренние напряжения, что напрямую влияет на процент брака и себестоимость конечной продукции.
Для технических директоров, инженеров-технологов и закупщиков промышленных предприятий ключевым вопросом в 2026 году становится не просто наличие оборудования, а выбор оптимальной конфигурации системы, обеспечивающей максимальный ROI (возврат инвестиций). Цены на ультразвуковой сепаратор для литья под давлением варьируются в зависимости от мощности генератора, типа преобразователя (пьезоэлектрический или магнитострикционный) и уровня автоматизации интеграции с термопластавтоматом (ТПА). Данная статья представляет собой подробное техническое руководство, анализирующее принципы работы, экономическую целесообразность и критерии выбора оборудования непосредственно от производителя, без посреднических наценок.
Принцип работы и физика процесса: почему ультразвук меняет реологию расплава
Понимание физической сути процесса необходимо для правильного подбора параметров оборудования. Ультразвуковая обработка расплава базируется на явлении акустической кавитации и снижении эффективной вязкости материала под воздействием высокочастотных механических колебаний (обычно в диапазоне 20–40 кГц).
Механизм снижения вязкости (Thixotropic Effect)
При введении ультразвуковых волн в канал литника или непосредственно в полость формы, молекулярные цепи полимера (или зерна металла) начинают вибрировать. Это приводит к временному разрыву межмолекулярных связей и снижению трения между слоями расплава. Эффект известен как «ультразвуковое разжижение». Для инженера это означает возможность:
- Снижения температуры впрыска на 15–30°C, что уменьшает термическую деградацию материала.
- Снижения давления впрыска на 20–40%, что продлевает срок службы формы и снижает нагрузку на ТПА.
- Заполнения микро-тонкостенных участков (менее 0.5 мм), которые ранее были недоступны для данного класса материалов.
Кавитация и дегазация
Важным аспектом работы ультразвукового сепаратора для литья под давлением является эффект кавитации. Микропузырьки газа, присутствующие в расплаве, под действием переменного давления расширяются и схлопываются. Этот процесс способствует удалению растворенных газов и летучих веществ, предотвращая образование раковин, пузырей и дефектов поверхности («серебрение»). В производстве медицинских изделий и оптических линз этот параметр является критическим.
Структурирование наполнителей
Для композитных материалов, содержащих стекловолокно или углеродные нанотрубки, ультразвук предотвращает агломерацию частиц. Волновое воздействие равномерно распределяет наполнитель по объему детали, повышая ее изотропные механические свойства. Без ультразвука наполнители часто скапливаются у стенок канала, создавая зоны концентрации напряжений.
Конструктивные особенности и типы систем
На рынке промышленного оборудования 2026 года представлены несколько архитектурных решений. Выбор конкретной схемы зависит от типа ТПА, геометрии изделия и бюджета проекта. Производитель должен предлагать гибкие модули, адаптируемые под существующую производственную линию.
1. Система с волноводом в литниковой втулке (Sprue Bushing System)
Наиболее распространенное решение для модернизации existing линий. Ультразвуковой преобразователь монтируется вместо стандартной литниковой втулки или интегрируется в нее.
Преимущества:
- Простота установки: не требует модификации самой формы.
- Низкая стоимость внедрения.
- Эффективность для одногнездных форм.
Ограничения: Затухание сигнала на длинных литниках. Не подходит для многогнездных форм с несимметричной разводкой.
2. Интегрированные ультразвуковые сопла (Ultrasonic Nozzles)
Сопло ТПА оснащается пьезокерамическим элементом, передающим колебания непосредственно в поток расплава перед входом в форму.
Преимущества:
- Максимальная эффективность дегазации.
- Точечный контроль качества расплава.
Недостатки: Высокий износ сопла, сложность обслуживания, необходимость индивидуальной настройки под каждый материал.
3. Форма с встроенными ультразвуковыми концентраторами (Mold-integrated System)
Ультразвуковые волноводы встраиваются непосредственно в плиты формы или пуансоны. Энергия подводится через специальные акустические каналы.
Преимущества:
- Воздействие непосредственно на продукт, а не только на литник.
- Идеально для крупногабаритных и сложнопрофильных деталей.
- Высокая равномерность свойств по всему объему детали.
Стоимость: Самый дорогой вариант, требующий изготовления новой формы или глубокой модернизации старой.
Технические характеристики: на что смотреть в спецификации
При запросе коммерческого предложения на ультразвуковой сепаратор для литья под давлением, инженеру необходимо анализировать не только общую мощность, но и ряд специфических параметров, влияющих на стабильность процесса.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения (2026) |
|---|---|---|
| Частота колебаний | Определяет глубину проникновения волны и размер кавитационных пузырьков. | 20 кГц (для вязких материалов, ПК, ПММА); 30-40 кГц (для тонкостенных изделий, ПА, ПП). |
| Амплитуда колебаний | Интенсивность воздействия. Регулируется автоматически в современных системах. | 5–25 мкм (настраивается в зависимости от вязкости расплава). |
| Номинальная мощность | Энергопотребление преобразователя. Не путать с акустической мощностью. | От 1.5 кВт до 5.0 кВт на один канал. |
| Материал волновода | Должен обладать высокой акустической проводимостью и износостойкостью. | Титановый сплав ВТ6 (Ti-6Al-4V) с карбидным напылением на рабочем торце. |
| Система охлаждения | Предотвращает перегрев пьезоэлементов и деградацию полимера в зоне контакта. | Жидкостное охлаждение (вода/масло) с контролем температуры ±1°C. |
| Время активации | Длительность импульса во время фазы впрыска и дозировки. | 0.1 – 5.0 сек (синхронизация с контроллером ТПА). |
Важно отметить, что материал волновода играет критическую роль. Использование нержавеющей стали вместо титана приводит к потерям до 40% энергии на внутреннее трение и нагрев самого инструмента, что недопустимо для прецизионного литья. Производитель обязан гарантировать использование авиационных титановых сплавов.
Экономическое обоснование и расчет окупаемости
Закупка оборудования всегда должна сопровождаться финансовым моделированием. Цена ультразвукового сепаратора для литья под давлением может показаться высокой на первый взгляд, однако скрытая экономия формируется за счет нескольких факторов.
Снижение энергопотребления
Благодаря снижению вязкости, ТПА работает при меньшем давлении впрыска и температуре нагрева цилиндров. Практика показывает снижение энергозатрат на цикл литья на 15–25%. Для предприятия с парком из 20 машин, работающих 24/7, это существенная статья экономии.
Уменьшение веса детали (Lightweighting)
Улучшенная текучесть позволяет проектировать более тонкостенные изделия без потери прочности. Снижение массы детали на 10–15% при сохранении функциональности приводит к прямой экономии сырья. При стоимости инженерных пластиков (PEEK, PC, PA66) от $5 до $50 за кг, экономия на материале перекрывает стоимость оборудования за 6–9 месяцев.
Сокращение цикла литья
Более быстрое заполнение формы и улучшенная теплопередача позволяют сократить время охлаждения на 5–10%. Увеличение производительности линии на 10% эквивалентно покупке дополнительного станка, но без затрат на площадь и персонал.
Снижение процента брака
Устранение дефектов заполнения, коробления и внутренних напряжений снижает брак с типичных 3–5% до 0.5–1%. Это критично для автоматизированных линий, где остановка из-за брака стоит дорого.
Ценообразование: из чего складывается стоимость оборудования
Рынок 2026 года демонстрирует четкую сегментацию цен. Запрос «ультразвуковой сепаратор для литья под давлением цена» выдает широкий диапазон, который часто дезориентирует закупщиков. Разберем структуру ценообразования от производителя.
Базовая комплектация vs Премиум
Стоимость зависит от уровня интеллекта системы управления:
- Базовый уровень: Аналоговый генератор, ручная настройка амплитуды, отсутствие обратной связи. Цена ниже на 30–40%, но требует высококвалифицированного оператора для настройки.
- Промышленный стандарт: Цифровой генератор с автоподстройкой частоты (AFC), интерфейс Modbus/Ethernet для связи с ТПА, мониторинг нагрузки. Оптимальное соотношение цены и надежности.
- Премиум/Smart Factory: Системы с ИИ-анализом процесса, предиктивной диагностикой износа волновода, интеграцией в MES-системы завода. Высокая начальная стоимость, но минимальные простои.
Факторы, влияющие на итоговую цену
- Количество каналов: Одноканальная система дешевле, но для многогнездных форм требуются синхронизированные многоканальные комплексы.
- Кастомизация волновода: Стандартные втулки дешевле. Изготовление волновода под уникальную геометрию литника увеличивает стоимость инструмента.
- Сервисная поддержка: Включение в цену пакета пусконаладочных работ (PNR) и обучения персонала. Дешевые аналоги часто поставляются «как есть», что приводит к проблемам при интеграции.
- Логистика и таможня: Для импортного оборудования важно учитывать условия поставки (EXW, FCA, DDP). Работа с локальным производителем или официальным дистрибьютором со складом в РФ/СНГ устраняет риски задержек и валютных колебаний.
Инженерный совет: Не выбирайте оборудование исключительно по нижней границе цены. Дешевые пьезоэлементы теряют эффективность после 2000–3000 часов работы, тогда как качественные титановые системы служат 10 000+ часов. TCO (Total Cost of Ownership) дешевого оборудования часто выше.
Как выбрать поставщика: критерии надежности в 2026 году
Выбор партнера для внедрения ультразвуковых технологий требует тщательной проверки компетенций. Рынок насыщен торговыми компаниями, выдающими себя за производителей. Чтобы избежать ошибок, используйте следующий чек-лист при оценке поставщика ультразвукового сепаратора для литья под давлением.
1. Наличие собственного R&D центра и производственной базы
Задайте вопрос: «Можете ли вы рассчитать акустическую модель моего литника?». Настоящий производитель имеет инженерный отдел, способный провести симуляцию распространения ультразвуковых волн (например, в COMSOL или ANSYS) до изготовления железа. Если вам предлагают «универсальное решение для всех форм» без расчетов — это красный флаг.
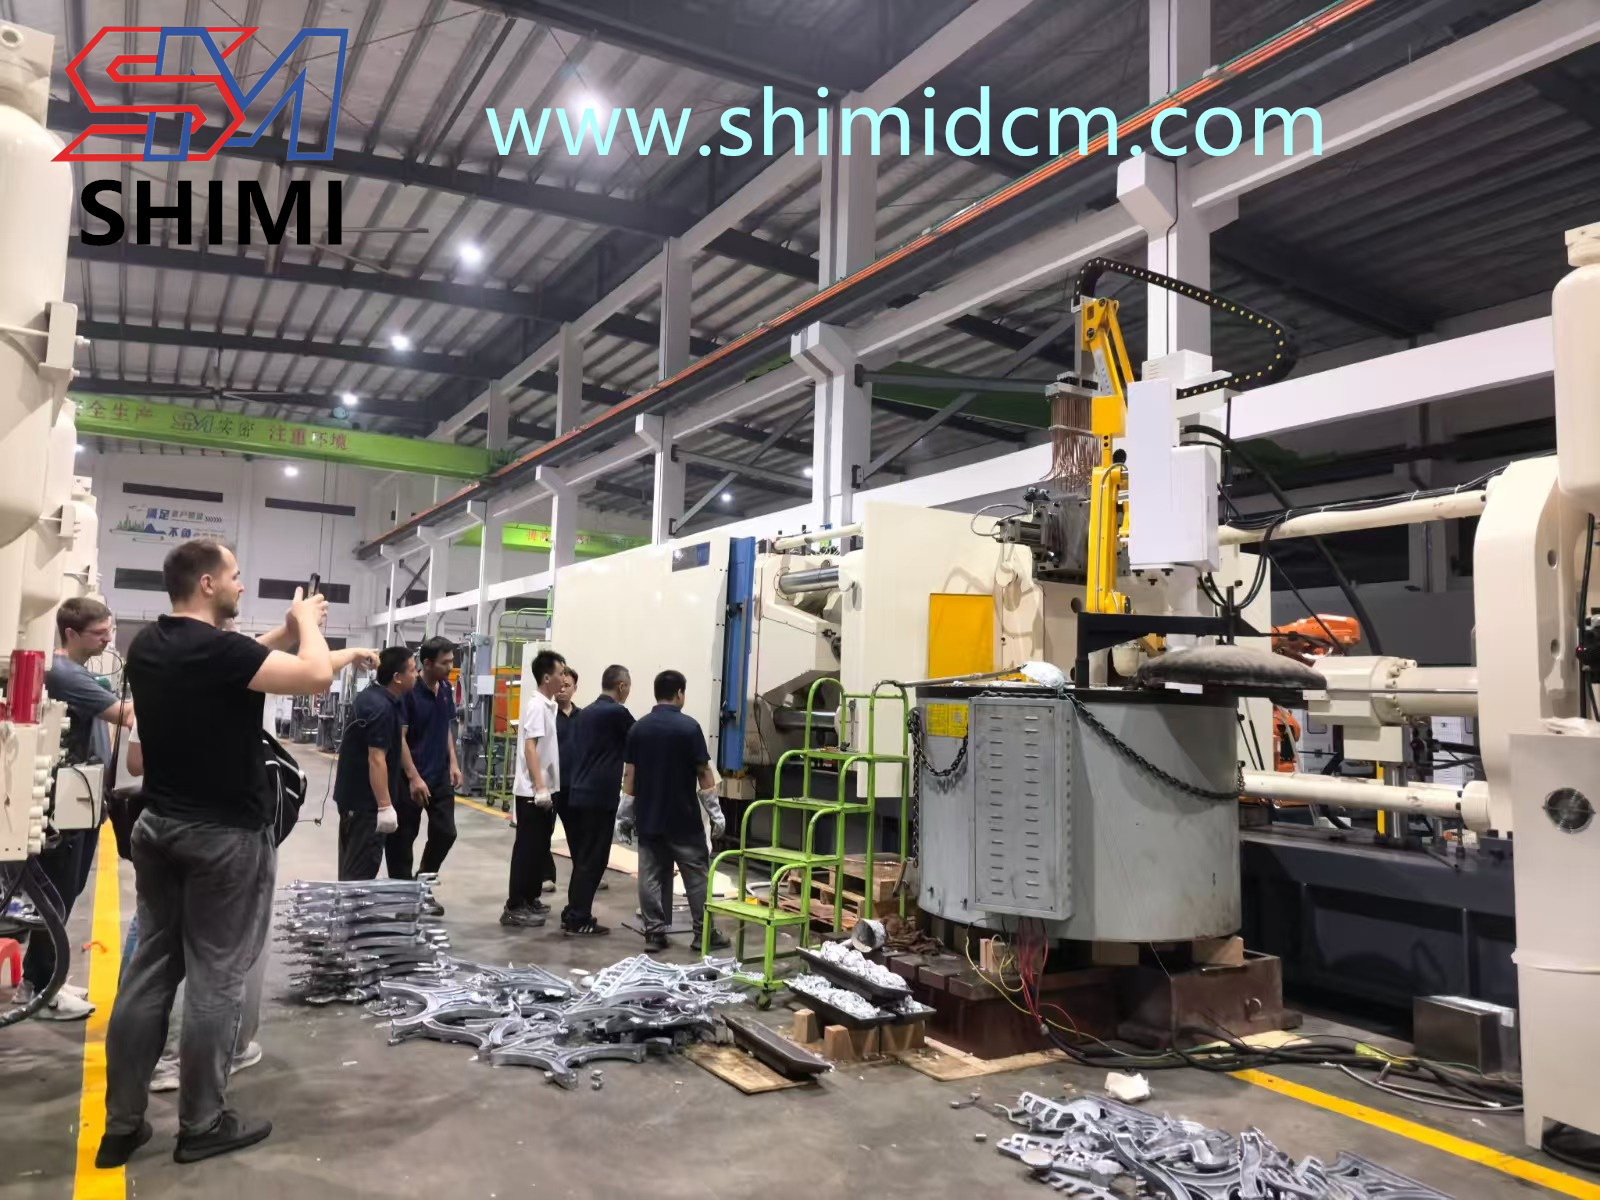
В этом контексте особого внимания заслуживает опыт таких технологически ориентированных предприятий, как ООО «Гуандун Шими Интеллектуальное Оборудование». Основанная в 2009 году и располагающая современной производственной базой площадью 23 000 кв. м в провинции Гуандун, компания демонстрирует пример полного производственного цикла. От разработки конструкции и высокоточной механической обработки на импортных ЧПУ-станках до сборки роботизированными комплексами и 72-часовых заводских испытаний — такой подход гарантирует, что каждое единица оборудования, будь то машина для литья под давлением или интегрированная ультразвуковая система, соответствует строгим стандартам надежности. Опыт компании, поставившей более 2000 машин для холодного литья и обслуживающей свыше 300 предприятий светодиодной индустрии, подтверждает их способность решать сложные инженерные задачи.
2. Референс-лист и кейсы
Попросите контакты действующих клиентов в вашей отрасли (автомобилестроение, медицина, упаковка). Наличие успешных кейсов с аналогичными материалами (например, литье поликарбоната или стеклонаполненного нейлона) подтверждает экспертизу. Например, клиенты ООО «Гуандун Шими», включая отраслевых гигантов SBS и 3F, отмечают стабильность оборудования даже в тяжелых промышленных условиях, что является важным индикатором качества для любого поставщика литейных решений.
3. Сервис и запчасти
Ультразвуковые преобразователи — расходный материал в долгосрочной перспективе. Узнайте:
- Срок поставки запасных волноводов.
- Наличие сервисных инженеров для выездной диагностики.
- Гарантийные условия на пьезокерамику (обычно 6–12 месяцев).
Философия сервиса, принятая передовыми производителями, такими как ООО «Гуандун Шими», строится на принципах оперативности и персонализированного сопровождения. Быстрое послепродажное обслуживание и техническая поддержка на всех этапах внедрения являются неотъемлемыми элементами клиентского опыта, позволяющими минимизировать простои производства.
4. Сертификация и соответствие стандартам
Оборудование должно иметь сертификаты соответствия (EAC для РФ, CE для Европы), подтверждающие электробезопасность и электромагнитную совместимость. Отсутствие маркировки EAC может привести к проблемам при проверках надзорных органов.
Применение в отраслях: реальные сценарии
Теория подтверждается практикой. Рассмотрим два типовых сценария внедрения, демонстрирующих эффективность технологии.
Сценарий 1: Автомобильная промышленность (Тонкостенные элементы интерьера)
Проблема: Производство дверных панелей из ABS/PC сплава. Толщина стенки 1.2 мм. При традиционном литье наблюдались недоливы в углах и высокое остаточное напряжение, приводящее к короблению детали после выхода из формы. Давление впрыска было близко к пределу возможности ТПА (2000 бар).
Решение: Установка двухканального ультразвукового сепаратора для литья под давлением в литниковую систему. Частота 20 кГц, амплитуда 15 мкм.
Результат:
- Снижение давления впрыска до 1400 бар (экономия энергии, снижение износа формы).
- Полное заполнение тонких участков без увеличения температуры.
- Снижение коробления на 60%, что позволило отказаться от дорогостоящей пост-обработки (калибровки).
- ROI проекта составил 8 месяцев.
Сценарий 2: Медицинская упаковка (Полипропилен)
Проблема: Литье крышек для шприцев из PP. Критическое требование — отсутствие микропор и герметичность. Традиционное литье давало 3% брака из-за захвата воздуха.
Решение: Интеграция ультразвукового модуля в сопло ТПА. Режим импульсной подачи во время фазы дозирования.
Результат:
- Брак снижен до 0.2%.
- Улучшена однородность структуры полимера, повышена прочность на разрыв.
- Возможность использования вторичного гранулята (регранулята) в пропорции 30% без потери качества, что снизило стоимость сырья.
Типичные ошибки при внедрении и эксплуатации
Даже лучшее оборудование может показать плохие результаты при неправильном использовании. Ниже приведены ошибки, которые мы чаще всего видим на практике.
- Неверный выбор точки ввода: Установка волновода слишком далеко от полости формы. Ультразвук затухает в расплаве. Максимальное расстояние эффективного действия — 100–150 мм от торца волновода.
- Игнорирование температурного режима: Попытка работать на холодном материале. Ультразвук эффективен только в полностью расплавленной фазе. Необходимо обеспечить правильную температуру зон пластикации ТПА.
- Отсутствие синхронизации: Подача ультразвука «постоянно», а не импульсно в фазе впрыска. Это приводит к перегреву волновода и деградации полимера (ожогам).
- Неправильная жесткость крепления: Волновод должен быть закреплен в узле смещения (node point). Нарушение этого правила приводит к передаче вибрации на корпус ТПА и разрушению крепежа.
FAQ: Часто задаваемые вопросы
В: Совместим ли ультразвуковой сепаратор с любым термопластавтоматом?
О: Да, большинство современных систем универсальны и могут быть интегрированы с ТПА таких брендов, как Haitian, Engel, Arburg, Sumitomo и др. Главное — наличие свободного места для монтажа блока управления и подводки кабелей. Интерфейс связи (Dry contact, Analog 0-10V, Profibus) настраивается под контроллер машины.
В: Как часто нужно менять ультразвуковой волновод?
О: Срок службы титанового волновода составляет от 5 000 до 15 000 часов работы, в зависимости от агрессивности перерабатываемого материала (например, стеклонаполненные пластики вызывают больший износ). Система сама сигнализирует о падении эффективности.
В: Безопасен ли ультразвук для оператора?
О: Рабочие частоты (20–40 кГц) находятся за пределами слышимости человеческого уха. Однако при контакте с работающим волноводом возможны термические ожоги. Оборудование снабжено защитными кожухами и блокировками. Шумовой фон от самого процесса литья не увеличивается.
В: Можно ли использовать систему для литья металлов (MIM)?
О: Да, существуют специализированные высокотемпературные версии ультразвукового сепаратора для литья под давлением металлическими порошками (Metal Injection Molding). Они отличаются материалами волновода (молибден, специальные керамики) и системой охлаждения.
В: Какова средняя цена оборудования?
О: Стоимость базовой одноканальной системы начинается от диапазона, зависящего от конфигурации. Для получения точного расчета необходимо отправить чертеж литника и параметры ТПА производителю. Окупаемость обычно составляет 6–12 месяцев.
Заключение и рекомендации по закупке
Внедрение ультразвуковых технологий в процесс литья под давлением — это не просто тренд, а необходимый шаг для повышения конкурентоспособности производства в 2026 году. Ультразвуковой сепаратор для литья под давлением позволяет решать задачи, которые ранее считались технологически невозможными или экономически нецелесообразными: от сверхтонкостенного литья до глубокой переработки вторичных материалов.
Ключ к успеху лежит в партнерстве с компетентным производителем, способным предоставить не просто «железо», а комплексное инженерное решение: от акустического моделирования до пусконаладки. Избегайте покупок «вслепую» по минимальной цене. Анализируйте TCO, требуйте тестовых прогонов на вашем материале и проверяйте сервисные возможности поставщика. Ориентируйтесь на компании с доказанной историей, такие как ООО «Гуандун Шими Интеллектуальное Оборудование», чья миссия содействия мировому лидерству китайского прецизионного оборудования через прагматичные инновации и безупречное качество резонирует с потребностями современного рынка.
Если вы готовы модернизировать свое производство и снизить себестоимость деталей, мы приглашаем вас к диалогу. Наши инженеры проведут бесплатный аудит вашей текущей технологии литья и предложат оптимальную конфигурацию оборудования.
Готовы рассчитать эффективность для вашего проекта?
→ Получить техническое задание и расчет стоимости
→ Смотреть видео работы оборудования
→ Связаться с инженером отдела продаж